Apakah yang Memisahkan Perkhidmatan Pembalikan CNC yang Boleh Dipercayai daripada Kedai Sebut Harga dan Kapal?
Apabila Memusing Adalah Proses yang Betul—dan Apabila Tidak
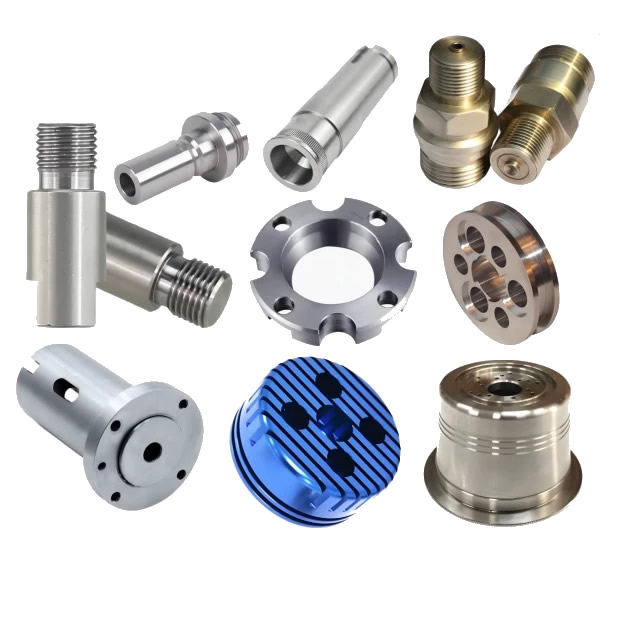
Pusingan CNC dioptimumkan untuk bahagian dengan simetri di sepanjang paksi tengahnya. Aci yang dikuasai oleh ciri OD dan ID hampir selalu lebih pantas dan lebih murah untuk diputar daripada dikisar. Bahagian yang dipusing biasanya dihasilkan lebih cepat dan pada kos yang lebih rendah daripada bahagian yang digiling untuk geometri bulat.
Matriks Pemilihan Proses
| Bahagian Geometri | Proses yang Disyorkan | Sebab |
|---|---|---|
| Aci, pin, pengatur jarak, sesendal | CNC berpusing | Simetri putaran, tindakan pemotongan berterusan |
| Penyambung berulir, kelengkapan | CNC berpusing | Benang OD/ID dipotong dalam persediaan tunggal |
| Perumah prismatik, poket, ciri berbilang muka | Pengilangan CNC | Memusing tidak boleh mencapai ciri di luar paksi putaran |
| Bahagian kompleks dengan ciri bulat dan giling | Pusingan kilang (5 paksi) | Pengapit tunggal, tiada operasi sekunder |
Yang boleh dipercayaiPerkhidmatan memusing CNCakan memberitahu anda apabila bahagian anda bukan kerja yang berubah. Jika ciri kritikal ialah poket atau corak lubang yang diedarkan pada berbilang muka, pusingan sahaja akan memerlukan operasi sekunder yang menambah kos dan risiko pengendalian. Pembekal terbaik menandakan ini sebelum membuat sebut harga.
Isyarat Keupayaan Yang Sebenarnya Meramalkan Prestasi
Senarai mesin dan sijil ISO adalah titik permulaan, bukan kesimpulan. Apa yang membezakan seorang yang berkebolehanPerkhidmatan memusing CNCdaripada marginal adalah kebolehulangan di bawah keadaan pengeluaran.
Toleransi dan Kemasan Permukaan—Nombor Nyata
Keupayaan Julat Piawai Julat Ketepatan Maksudnya untuk Bahagian Anda
| Keupayaan | Julat Piawai | Julat Ketepatan | Maksudnya untuk Bahagian Anda |
|---|---|---|---|
| Toleransi dimensi | ±0.05 mm (ISO 2768-f) | ±0.005 mm hingga ±0.01 mm | Julat ketepatan memerlukan pengapit tanah, kawalan haba dan pengukur dalam proses |
| Kemasan permukaan (Ra) | 3.2 µm (sebagai mesin) | 0.8 µm atau lebih baik | Kemasan yang lebih halus memerlukan kadar suapan yang dikurangkan, sisipan yang digilap atau operasi kedua |
| Konsentris | 0.05 mm TIR | 0.01 mm TIR | Kritikal untuk aci mengawan, tempat duduk galas dan pemasangan berputar |
ISO 2768-f untuk logam menentukan ±0.05 mm pada saiz nominal dari 0.5 hingga 6 mm, dan ±0.1 mm dari 6 hingga 30 mm. Pembekal yang menuntut ±0.005 mm berdasarkan pengeluaran seharusnya dapat menunjukkan data SPC daripada bahagian yang setanding, bukan hanya sampel sekali sahaja.
Kelebihan Jenis Swiss untuk Bahagian Langsing
Untuk bahagian di bawah diameter 20–32 mm dengan nisbah panjang-ke-diameter melebihi 5:1, mesin bubut kepala gelongsor (jenis Swiss) adalah peralatan yang betul. Sesendal panduan menyokong stok bar di zon pemotongan, memberikan rintangan getaran yang jauh lebih baik daripada mesin pelarik kepala tetap. Jika bahagian anda panjang dan langsing dan pembekal memetik mesin kepala tetap, jangkakan pesongan, sembang atau tirus.
Dokumentasi Kualiti—Apa yang Diberikan oleh Rakan Kongsi Serius sebagai Standard
Perbezaan antara yang mampuPerkhidmatan memusing CNCdan satu transaksi boleh dilihat dalam kertas kerja yang dihantar bersama bahagian-bahagiannya.
Pemeriksaan Artikel Pertama (FAI) Bukan Pilihan
FAI mengesahkan bahawa bahagian pengeluaran pertama mematuhi setiap keperluan lukisan. Ia adalah dokumen asas untuk sebarang pengenalan bahagian baharu. Untuk program automotif, PPAP pergi lebih jauh—ia menunjukkan bahawa keseluruhan sistem pengeluaran boleh diulang, bukan hanya satu sampel yang diluluskan. Pembekal yang menawarkan "laporan dimensi atas permintaan" memberitahu anda bahawa FAI ialah penjualan tinggi, bukan langkah standard.
Pengesahan Dalam Proses, Bukan Sekadar Pemeriksaan Akhir
Pemeriksaan akhir menangkap kecacatan selepas nilai telah ditambahkan. Rakan kongsi bertukar yang boleh dipercayai mengesahkan dimensi semasa pengeluaran:
- Pengesahan CMM pada artikel pertama, permulaan kelompok dan keluaran akhir
- Keyence atau tolok optik untuk ciri kritikal volum tinggi
- Pemantauan SPC terhadap toleransi yang penting, dengan tindakan pembetulan yang dicetuskan oleh aliran, bukan hanya di luar spesifikasi
Kebolehkesanan Bahan kepada Nombor Haba
Setiap kelompok harus menjejak kembali ke sijil kilang untuk stok bar mentah. Tanpa ini, penggantian bahan atau ketidakkonsistenan rawatan haba tidak dapat dilihat sehingga bahagian itu gagal.
Dua Kes Pengeluaran Di mana Perubahan Berpusing Menyelesaikan Masalah
Aci Rotor Motor EV (Pusingan Kilang 5-Paksi, Toleransi dan Pengurangan Persediaan)
Masalah: Pembekal motor kenderaan elektrik sedang menghasilkan aci pemutar merentasi lima tetapan pusingan dan pengilangan yang berasingan. Setiap pengapit semula memperkenalkan ralat konsentrik, dan timbunan terkumpul menolak pelarian bore-to-OD melebihi had ±0.02 mm. Kadar sekerap ialah 4%.
Pendekatan kami: Kami mengalihkan bahagian itu ke sel mill-turn 5 paksi. Memusing, mengisar dan menggerudi telah disiapkan dalam satu pengapit. Penghapusan pengapit semula menghilangkan punca utama ralat konsentrik.
Hasilnya: Variasi runout menurun di bawah ±0.01 mm. Kiraan persediaan jatuh daripada lima kepada satu, dan kadar sekerap menurun di bawah 0.5%.
Skru Tulang Perubatan (Pemusingan Swiss, Kemasan Permukaan dan Kebolehkesanan)
Masalah: Permulaan peranti perubatan memerlukan skru tulang yang dimesin daripada keluli tahan karat 17-4PH. Bahagian rusuk benang memerlukan Ra di bawah 0.8 µm untuk rintangan lesu, dan setiap lot perlu dikesan kepada nombor haba kilang. Pembekal terdahulu menghantar alat ganti yang lulus pemeriksaan visual tetapi gagal ujian keletihan pada akar benang.
Pendekatan kami:Kami memesin skru pada mesin pelarik jenis Swiss dengan alatan hidup untuk ciri pemacu. Benang dilakukan dalam satu pas berterusan dengan sisipan karbida yang digilap, dan Ra telah disahkan pada setiap bahagian ke-50 menggunakan profilometer mudah alih. Setiap lot dihantar dengan sijil kilang dan laporan dimensi yang meliputi setiap ciri lukisan.
Hasilnya: Ra akar benang diukur secara konsisten antara 0.4 dan 0.6 µm. Ujian keletihan lulus dengan margin. Pelanggan menghapuskan 100% pemeriksaan masuk selepas lot ketiga.
Spesifikasi Teknikal – Sampul Pusing Kami
| Parameter | Julat | Nota |
|---|---|---|
| Diameter bahagian maksimum | 431 mm | Diameter yang lebih besar memerlukan pelarik kepala tetap |
| Panjang bahagian maksimum | 990 mm | Bahagian yang lebih panjang mungkin memerlukan lekapan khas |
| Toleransi diameter tangkai | ±0.005 mm hingga ±0.05 mm | Julat ketepatan memerlukan pengukuran dalam proses |
| Kemasan permukaan | Ra 0.4 µm hingga Ra 3.2 µm | Kemasan yang lebih halus tersedia dengan operasi sekunder |
| Bahan | Aluminium, loyang, tembaga, keluli tahan karat, keluli karbon | Parameter khusus bahan digunakan |
Untuk bahagian di luar julat ini, kami akan memberitahu anda sebelum memetik dan bukannya selepas artikel pertama gagal.
Soalan Lazim
S1: Bagaimanakah saya tahu jika bahagian saya perlu dipusing atau digiling?
A: Faktor penentu ialah geometri. Jika bahagian itu simetri berpusing—aci, pin, sesendal, pemasangan atau penyambung—Pusingan CNC hampir selalu lebih pantas dan lebih murah daripada mengisar. Memusing menggunakan tindakan pemotongan berterusan pada bahan kerja berputar, yang menghasilkan kadar penyingkiran bahan yang lebih tinggi pada bahagian bulat dan kos perkakas yang lebih rendah untuk volum sederhana hingga tinggi. Jika ciri kritikal ialah poket, slot atau corak lubang yang diedarkan pada berbilang muka, pengilangan ialah proses utama yang betul. Bahagian yang menggabungkan kedua-dua ciri bulat dan prismatik paling baik dihasilkan pada pusat pusingan kilang, yang melengkapkan kedua-dua operasi dalam satu pengapit. Seorang yang berkebolehanPerkhidmatan memusing CNCakan mengesyorkan pengilangan apabila membelok bukan jawapan yang betul.
S2: Apakah dokumentasi kualiti yang saya harapkan daripada perkhidmatan membelok CNC?
J: Sekurang-kurangnya, minta Pemeriksaan Artikel Pertama (FAI) pada bahagian pengeluaran pertama, sijil bahan yang boleh dikesan ke nombor haba kilang, dan rekod pemeriksaan dalam proses untuk dimensi kritikal. Untuk program automotif, dokumentasi PPAP ialah standard—FAI sahaja tidak menunjukkan bahawa sistem pengeluaran boleh diulang. Untuk kerja perubatan atau aeroangkasa, disiplin proses sejajar AS9102 (aeroangkasa FAI) atau ISO 13485 mungkin diperlukan. Rakan kongsi yang serius menyediakan ini sebagai langkah aliran kerja standard, bukan sebagai alat tambah berbayar. Jika pembekal tidak dapat menunjukkan FAI yang lengkap daripada bahagian yang setanding, tuntutan kualiti tidak disahkan.
S3: Apakah toleransi yang boleh dipegang oleh perkhidmatan membelok CNC secara realistik dalam pengeluaran?
J: Pusingan pengeluaran standard memegang ±0.05 mm pada logam setiap ISO 2768-f untuk saiz nominal di bawah 30 mm. Pusingan ketepatan secara rutin mencapai ±0.01 mm dengan pengapit tanah dan pengukur dalam proses. Toleransi ±0.005 mm boleh dicapai pada ciri terpilih dengan pelarik jenis Swiss dan pampasan terma, tetapi ia memerlukan pemantauan SPC—bukan hanya sampel sekali sahaja. Kekangan praktikal bukanlah keupayaan mesin terbaik tetapi keupayaan pembekal untuk mengekalkan toleransi itu merentasi ribuan bahagian. Minta carta kawalan daripada larian pengeluaran, bukan laporan pemeriksaan satu bahagian.
S4: Apakah MOQ dan masa utama untuk CNC membelok di Nuote Metals?
J: MOQ standard kami ialah 500 keping untuk alat ganti tersuai, dengan kuantiti yang lebih rendah tersedia untuk prototaip dan artikel pertama. Stok profil tembaga dan penyambung standard boleh dihantar dari 100 keping. Masa utama untuk bahan standard dalam kuantiti pengeluaran sehingga 50,000 keping ialah 7–12 hari. Penyaduran tersuai atau operasi sekunder menambah 5–8 hari. Bahagian baharu yang memerlukan perkakasan dan FAI membenarkan keseluruhan 15–25 hari. Setiap petikan termasuk masa utama yang tegas, bukan julat. ISO 9001:2015 diperakui.
Hantar Pertanyaan
X
Kami menggunakan kuki untuk menawarkan anda pengalaman menyemak imbas yang lebih baik, menganalisis trafik tapak dan memperibadikan kandungan. Dengan menggunakan tapak ini, anda bersetuju dengan penggunaan kuki kami.
Dasar Privasi