Produk
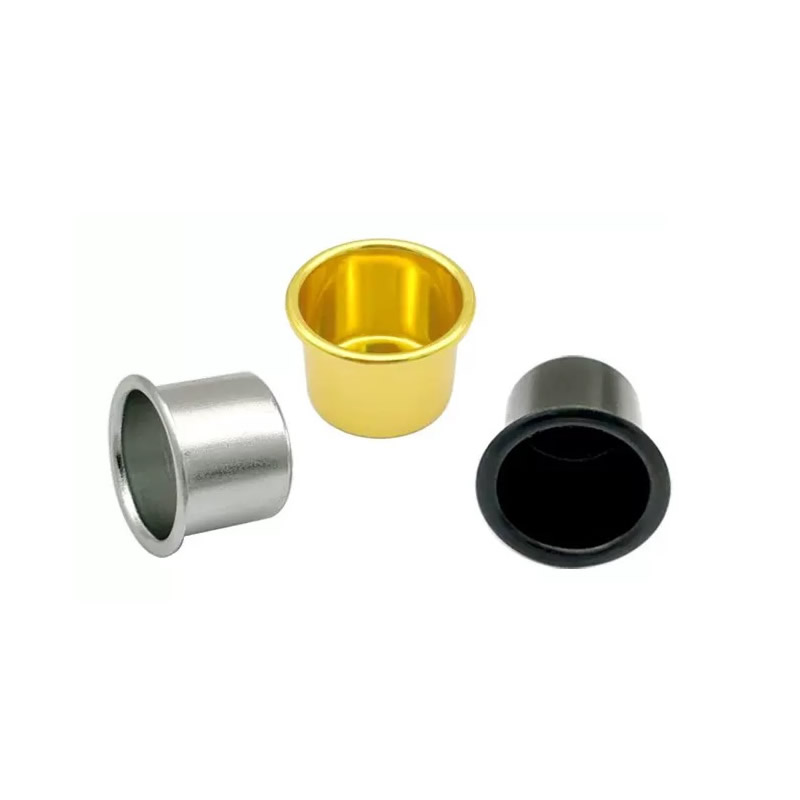
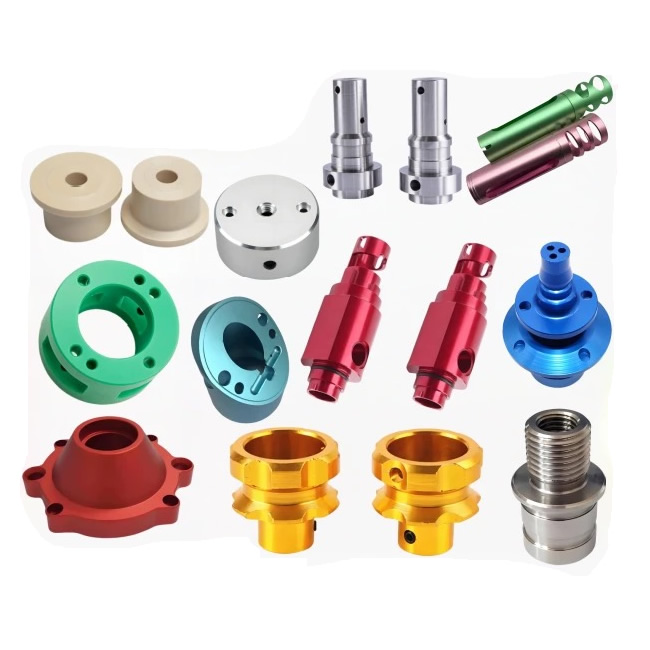
Bahagian Diputar Aluminium
Bahagian pusingan aluminium dinilai dua kali—sekali pada mesin pelarik, dan sekali selepas anodisasi. Permukaan yang mengukur Ra 0.8μm pada mesin pelarik boleh menunjukkan gelang pusingan yang boleh dilihat selepas anodisasi, kerana lapisan oksida mendedahkan setiap tanda alat. Nuote Metals menghasilkan bahagian terbalik aluminium di China dengan tekstur permukaan dikawal untuk anodisasi—sisipan digilap tidak bersalut, tanda suapan terkawal dan Ra disahkan sebelum salutan. 6061, 7075, 2024.
Hantar Pertanyaan
Penerangan Produk
Bahagian aluminium yang dipusing tidak selesai apabila ia meninggalkan mesin pelarik. Ia selesai apabila ia kembali daripada anodisasi—dan permukaan yang kelihatan boleh diterima di bawah lampu kedai menunjukkan setiap tanda suapan sebagai gelang yang boleh dilihat. Lapisan oksida tidak menyembunyikan tekstur; ia menguatkannya.
Bahagian pusing aluminium dinilai oleh permukaannya dua kali—sekali oleh profilometer pada mesin pelarik, dan sekali oleh mata selepas anodisasi. Profilometer mengukur Ra; ia tidak mengukur sama ada tekstur adalah gelang lilitan, calar rawak, atau permukaan berlumur. Dua bahagian boleh mengukur Ra 0.8μm—satu kelihatan seragam selepas teranod, satu lagi menunjukkan cincin.
Di Nuote Metals, kami menghasilkan bahagian terbalik aluminium dengan tekstur permukaan dikawal untuk anodisasi—sisipan digilap tidak bersalut, tanda suapan terkawal dan Ra disahkan sebelum salutan. Artikel ini merangkumi perkakasan, tanda suapan dan perkara yang perlu disahkan sebelum menerima bahagian belitan aluminium.
Tiga Tanda Pusingan Yang Menjadi Kelihatan Selepas Anodisasi
Anodizing menukar permukaan aluminium kepada aluminium oksida—oksida mengikut topografi permukaan, jadi puncak tumbuh menjadi puncak dan lembah menjadi lembah. Tekstur menjadi lebih kelihatan, tidak kurang.
| Berpusing Mark | Apa Penyebabnya | Penampilan Selepas Anodizing | Bagaimana Kami Mencegahnya |
|---|---|---|---|
| Cincin suapan lilitan | Suapan setiap revolusi terlalu kasar, atau sisipan usang | Jalur lingkaran gelap di sekeliling diameter | Suapan kemasan yang lebih halus (0.05–0.08mm/rev), sisip pengelap |
| Koyak tepi terbina | Kimpalan aluminium pada sisipan bersalut atau kusam | Tompok kasar dan mendung di permukaan | Sisipan digilap tidak bersalut, jejari tepi tajam <0.02mm |
| Tanda calitan | Alat yang kusam menolak logam dan bukannya menggunting | Jalur tidak sekata dan kusam yang menjadi keruh | Sisipan ditukar sebelum dipakai, garu positif tinggi |
Gelang suapan lilitanadalah aduan yang paling biasa. Alat ini bergerak sepanjang paksi semasa bahan kerja berputar—suapan setiap pusingan menetapkan jarak gelang. Suapan kasar (0.2mm/rev) menghasilkan gelang yang boleh dilihat; suapan penamat (0.05–0.08mm/rev) menghasilkan gelang halus yang kurang kelihatan selepas anodisasi.
Air mata terbina di tepiberlaku apabila aluminium mengimpal pada alat. Sisipan bersalut (TiAlN, AlCrN) mempunyai permukaan kasar pada paras mikro—aluminium melekat dan koyak. Kawasan yang koyak dianodkan secara berbeza—ia kelihatan seperti tompok kasar.
kesan calitanberlaku apabila alat yang kusam menolak logam dan bukannya memotongnya. Lapisan berlumur dikeraskan kerja dan teranod secara tidak sekata—ia kelihatan seperti jalur keruh.
Untuk bahagian pusingan aluminium, spesifikasi permukaan bukan hanya Ra—ia adalah teksturnya. Lukisan yang menyatakan Ra 0.8μm tetapi bukan arah tekstur meninggalkan rupa anod secara kebetulan.
Perkakas – Mengapa Sisipan Bergilap Tidak Bersalut Memotong Aluminium Lebih Baik
Aluminium lembut dan mulur—ia melekat pada tepi alat. Sisipan bersalut mempunyai permukaan kasar pada paras mikro—aluminium dikimpal padanya dan membentuk tepi terbina. Tepi terbina tumbuh dan terputus tanpa diduga—ia mengoyakkan permukaan dan meninggalkan tampalan berlumur yang teranod tidak sekata.
Apa yang kami gunakan:
- Sisipan karbida yang tidak bersalut dan digilap (gred aluminium Korloy, Sandvik)—permukaan yang digilap mengurangkan geseran dan menghalang lekatan. Garu positif tinggi—tepinya tajam, tidak digosok.
- Jejari tepi tajam—di bawah 0.02mm. Tepi yang kusam menolak logam; mata tajam memotongnya.
- Sisipan pengelap untuk hantaran akhir—meratakan gelang suapan, menghasilkan permukaan yang kelihatan seragam selepas dianodkan.
- Kelajuan gelendong tinggi, suapan sederhana—potongan aluminium terbaik pada kelajuan tinggi. Kelajuan tinggi menghasilkan ricih bersih; suapan sederhana mengawal cip dan tanda suapan.
Perkara yang kami elakkan:
- Sisipan bersalut—salutan meningkatkan geseran dan menggalakkan kelebihan terbina.
- Sisipan usang—bahagian tepi yang haus menggosok, mencalit dan menghasilkan permukaan yang teranod tidak sekata.
Rujukan standard:Tekstur permukaan mengikut ISO 1302 dan ISO 4287. Kualiti anodisasi mengikut MIL-A-8625 Type II atau Type III di mana dinyatakan.
Peralatan dan Kapasiti
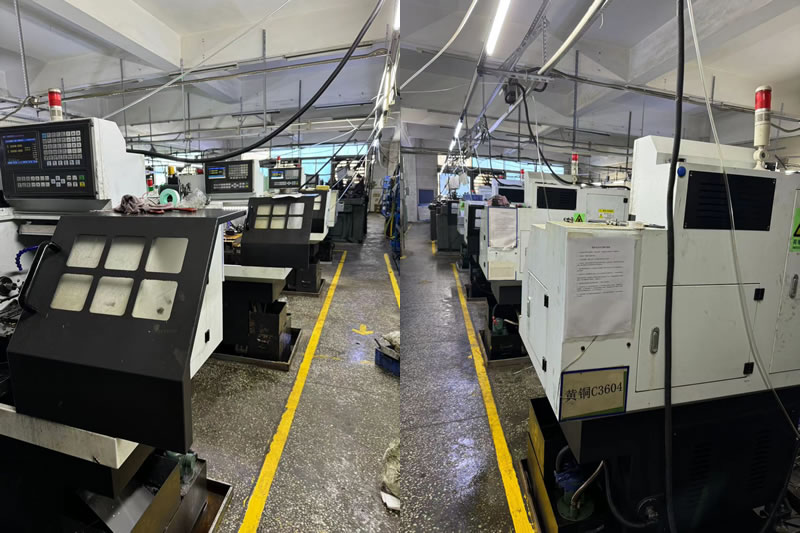
Nuote Metals mengendalikan sel pemusing aluminium khusus dengan perkakas yang digilap dan parameter suapan terkawal.
- Pelarik CNC (Haas ST-20Y, Okuma Genos L) – suapan bar sehingga 80mm, chuck sehingga 300mm.
- Sisipan digilap tidak bersalut – gred aluminium Korloy dan Sandvik, dikhaskan untuk aluminium sahaja.
- Sisipan pengelap – untuk hantaran terakhir pada permukaan yang boleh dilihat.
- Profilometer (Mitutoyo SJ-210) – Ra dan Rz disahkan sebelum anodisasi.
- CMM (Zeiss Contura 7/10/6) – pengesahan dimensi, dipasang pada datum pemesinan.
Pensijilan:ISO 9001:2015 (sijil tersedia atas permintaan). Kapasiti tahunan: 2 juta alat ganti aluminium untuk pelanggan elektronik, perubatan dan automotif.
Had:Sisipan pengelap disahkan untuk diameter ≥10mm. Di bawah 10mm, geometri pengelap tidak sesuai dengan sisipan—tanda suapan kekal kelihatan, dan bahagian itu mungkin memerlukan pengilat sekunder.
Contoh Sebenar – Cincin Anodized Ditolak, Dibetulkan oleh Sisipan Pengelap dan Perubahan Suapan
Pengilang elektronik Jerman memerlukan perumah berpusing aluminium—6061-T6, diameter 40mm, Ra 0.8μm, anodisasi Jenis II. Pembekal mereka sebelum ini menggunakan sisipan bersalut dan suapan 0.15mm/rev—bahagiannya berukuran Ra 0.8μm, tetapi selepas dianodisasi, 20% menunjukkan gelang lingkaran yang boleh dilihat dan ditolak.
Perkara yang kami lakukan secara berbeza:
- Bertukar kepada sisipan digilap tidak bersalut dengan garu positif tinggi—tiada tepi terbina, tiada calitan.
- Mengurangkan suapan penamat kepada 0.06mm/rev—gelang menjadi halus dan seragam.
- Menggunakan sisipan pengelap pada pas terakhir—gelang itu diratakan, dan permukaannya kelihatan seragam selepas dianodkan.
- Ra Disahkan sebelum anodisasi—purata 0.6μm, dan teksturnya seragam.
Pengajaran yang kami pelajari:Pada awal program pemusingan aluminium kami, kami menggunakan sisipan bersalut pada kumpulan perumah yang boleh dilihat. Selepas anodisasi, 30% menunjukkan tanda tepi terbina—kumpulan telah ditolak. Sejak itu, setiap bahagian aluminium yang akan dianod berjalan dengan sisipan digilap tidak bersalut—tiada pengecualian.
Had:Sisipan pengelap disahkan untuk diameter ≥10mm. Di bawah 10mm, geometri pengelap tidak sesuai dengan sisipan—tanda suapan kekal kelihatan, dan bahagian itu mungkin memerlukan pengilat sekunder.
Menghantar 300,000 perumahan dengan penolakan anodisasi sifar. Inilah yang harus disampaikan oleh bahagian pusingan aluminium: bukan hanya bahagian yang mengukur Ra pada mesin pelarik, tetapi permukaan yang kelihatan seragam selepas anodisasi—kerana alatan dan suapan dipadankan dengan salutan, bukan hanya lukisan.
Soalan Lazim
S1: Mengapa bahagian pusingan aluminium saya menunjukkan cincin selepas dianodkan?
J: Penganodan menguatkan tekstur permukaan—ia tidak menyembunyikannya. Tanda suapan lilitan yang tidak kelihatan pada aluminium mentah menjadi gelang gelap selepas anodisasi. Penyelesaiannya adalah untuk mengurangkan suapan penamat (0.05–0.08mm/rev), gunakan sisipan pengelap untuk meratakan gelang, dan tukar kepada sisipan digilap tidak bersalut untuk mengelakkan tepi terbina. Untuk bahagian pusingan aluminium yang akan dianodkan, tekstur permukaan mesti dikawal sebelum salutan—bukan selepasnya.
S2: Bolehkah saya menggunakan sisipan bersalut untuk pemusingan aluminium?
J: Sisipan tanpa bersalut (TiAlN, AlCrN) mempunyai permukaan kasar pada paras mikro, dan kimpalan aluminium padanya. Tepi terbina mengoyakkan permukaan dan meninggalkan tampalan berlumur yang teranod tidak sekata. Gunakan sisipan karbida digilap yang tidak bersalut dengan garu positif yang tinggi—permukaan yang digilap mengurangkan geseran, dan tepi tajam memotong aluminium dengan bersih.
S3: Apakah kemasan permukaan yang perlu saya nyatakan untuk bahagian terbalik aluminium anod?
A: Nyatakan Ra dan arah tekstur. Ra 0.8μm mencukupi untuk banyak bahagian industri—tetapi hanya jika teksturnya seragam. Tanda suapan yang halus dan seragam (0.05–0.08mm/rev) boleh diterima; tanda yang kasar dan tidak teratur bukanlah. Untuk bahagian yang boleh dilihat, nyatakan Ra 0.4μm dan kemasan sisipan pengelap. Untuk bahagian ini, tekstur adalah penting seperti Ra.
S4: Bolehkah anda memberikan maklum balas DFM tentang tekstur permukaan sebelum saya membuat pesanan?
A: Ya. Hantar lukisan dengan spesifikasi anodisasi (Jenis II atau Jenis III), keperluan Ra, dan sama ada permukaan boleh dilihat atau berfungsi. Pasukan kejuruteraan kami menyemak alat dan suapan untuk keserasian anodisasi—mengesahkan sama ada permukaan akan kelihatan seragam selepas salutan, atau mengesyorkan sisipan pengelap atau pengilat sekunder. Apabila penampilan anodisasi penting, kami mengesahkan tekstur sebelum kumpulan dianodkan—bukan selepasnya.
Hantar Pertanyaan
Sila berasa bebas untuk memberikan pertanyaan anda dalam borang di bawah. Kami akan membalas anda dalam masa 24 jam.
X
Kami menggunakan kuki untuk menawarkan anda pengalaman menyemak imbas yang lebih baik, menganalisis trafik tapak dan memperibadikan kandungan. Dengan menggunakan tapak ini, anda bersetuju dengan penggunaan kuki kami.
Dasar Privasi