Produk
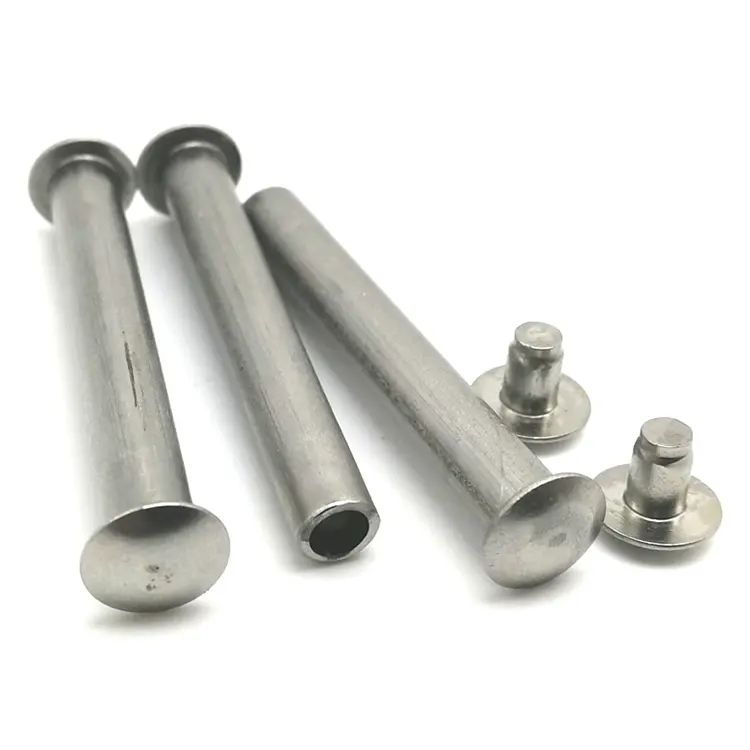
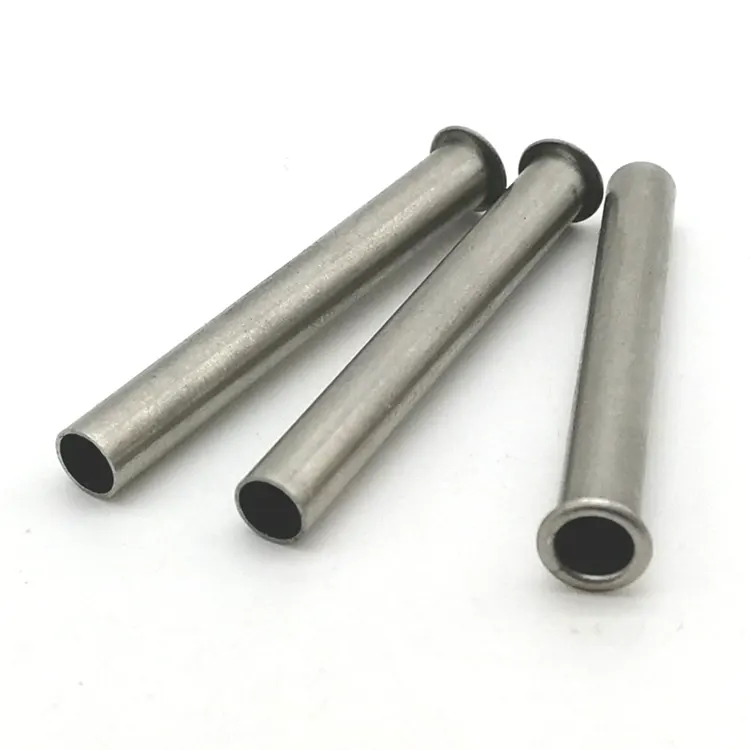
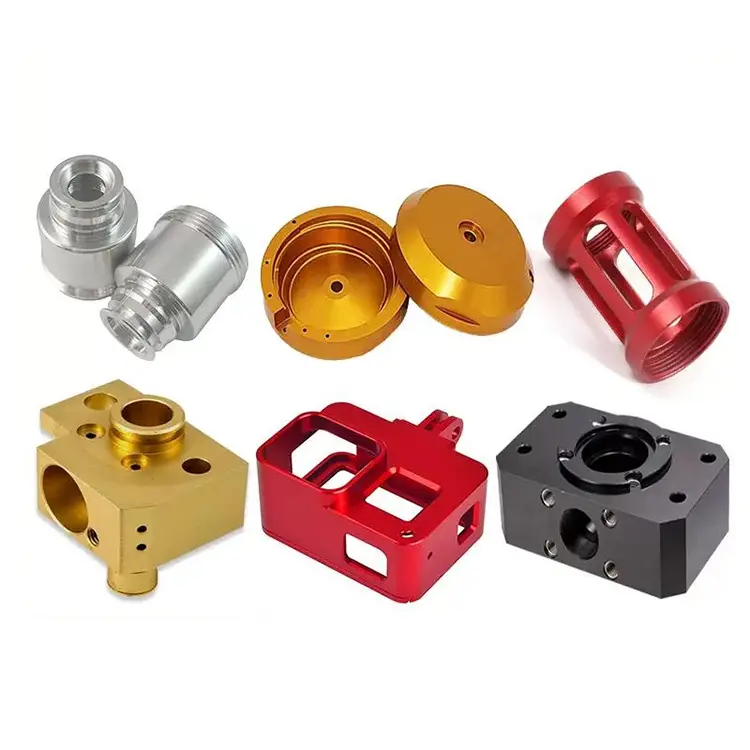
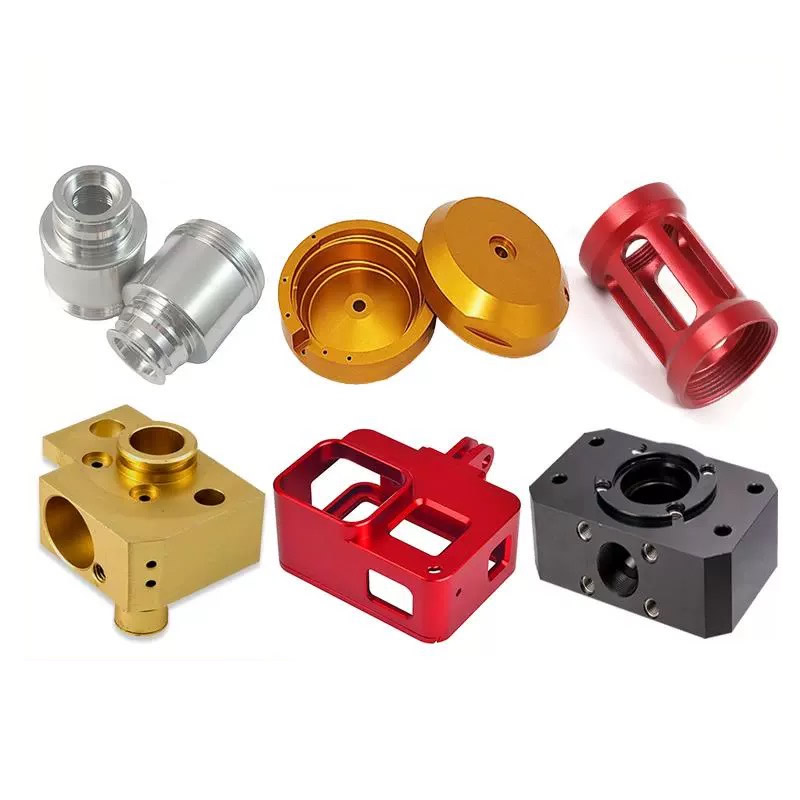
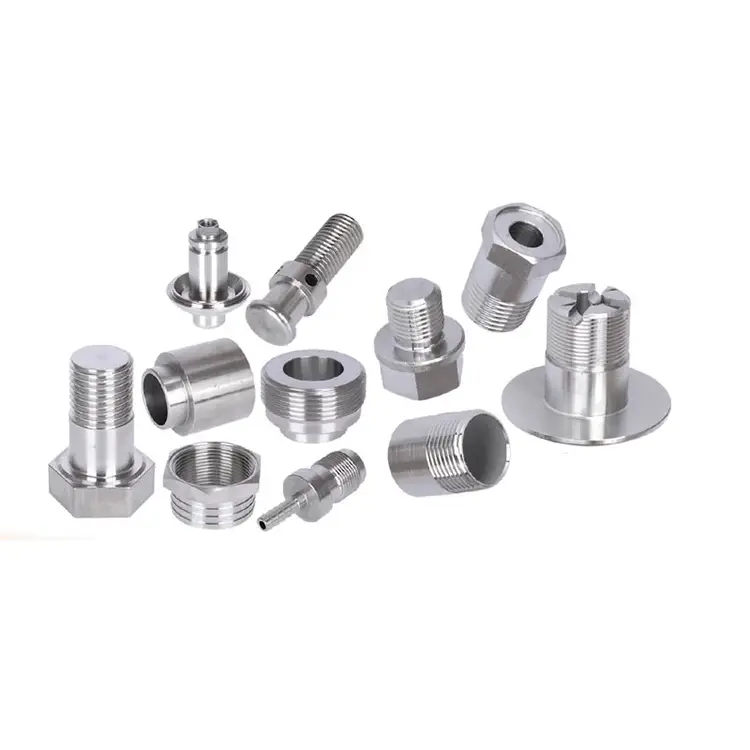
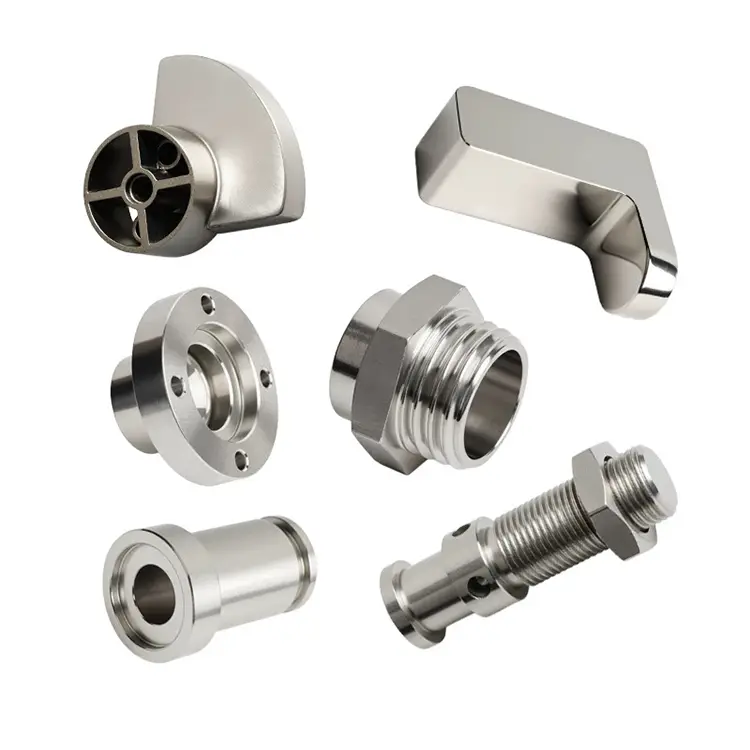
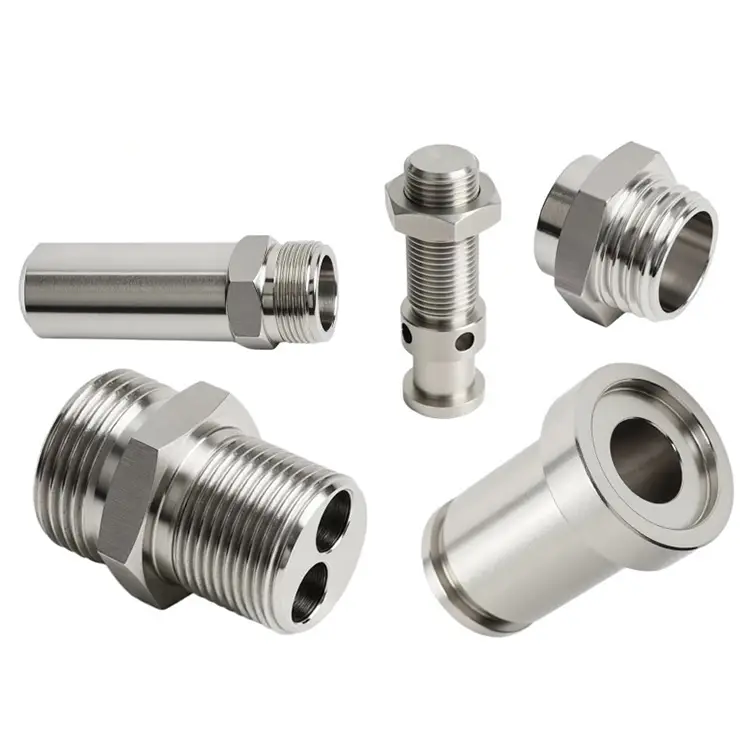
Bahagian Memusing Aluminium
Nuote Metals menghasilkan dan membekalkan pelbagai bahagian pemusing aluminium CNC tersuai di China, menawarkan perkhidmatan pemesinan aluminium. Kami mempunyai mesin pusingan & kilang CNC yang canggih untuk menyediakan penyelesaian pemesinan sehenti.
Hantar Pertanyaan
Penerangan Produk
Aluminium adalah logam yang paling boleh dimesin yang biasa digunakan. Ia memotong dengan cepat, menghasilkan cip pendek, dan memerlukan lebih sedikit haus alatan daripada keluli atau tahan karat. Itulah sebabnya banyak kedai menganggap aluminium sebagai bahan pemula—mudah untuk dipetik, mudah dijalankan.
Tetapi ketepatanBahagian Memusing Aluminiumtidak mudah. Kelembutan aluminium menyebabkan burr yang sukar ditanggalkan. Kekakuannya yang rendah bermakna bahagian dinding nipis terpesong di bawah tekanan pengapit. Pengembangan haba yang tinggi bermakna dimensi boleh beralih antara pemesinan dan pemeriksaan. Dan permukaannya mudah tercalar atau tercalar—kecacatan kosmetik yang menjadi kegagalan berfungsi untuk permukaan teranod atau pengedap.
Mesin Nuote Metals aluminium secara berbeza. Kami menganggapnya sebagai bahan ketepatan, bukan komoditi. Setiap bahagian mendapat protokol perkakas, penyejuk dan pemeriksaan yang direka untuk tingkah laku khusus aluminium.
Tiga Masalah Tersembunyi dalam Memusing Aluminium
1. Pembentukan burr pada tepi dan benang.
Bahagian pemusing aluminium mulur, duri bertali yang melekat pada bahagian tersebut. Deburring standard terlepas tepi dalaman, lubang silang dan akar benang. Untuk bahagian anodized, burr yang terperangkap menjadi kecacatan yang boleh dilihat. Untuk permukaan pengedap, ia menyebabkan kebocoran. Kami menggunakan kadar suapan terkawal dan geometri alat untuk meminimumkan pembentukan burr pada sumber, kemudian deburring haba atau kemasan aliran melelas untuk ciri dalaman yang tidak dapat dicapai oleh alatan tangan.
2. Pesongan dinding nipis di bawah pengapit.
Modulus keanjalan rendah aluminium (69 GPa lwn. 200 GPa untuk keluli) bermaksud bahagian dinding nipis berubah bentuk di bawah tekanan chuck. Dinding yang berukuran 0.5mm boleh memampatkan sebanyak 0.1mm semasa berpusing, kemudian meluncur ke belakang selepas dilepaskan. Kami menggunakan rahang lembut yang dimesin pada diameter luar bahagian, pengapit tekanan rendah, dan gelang sokongan untuk bahagian dinding nipis. Untuk bahagian kritikal, kami mengesahkan ketebalan dinding dengan tolok ultrasonik selepas pemesinan.
3. Hanyutan pengembangan terma.
Aluminium mengembang 23 μm/m·°C—kira-kira dua kali ganda lebih banyak daripada keluli. Bahagian 100mm boleh membesar 0.05mm dengan perubahan suhu 20°C. Dalam bilik pemeriksaan terkawal suhu, bahagian itu mengecut kembali—tetapi jika kedai mesin lebih panas, dimensi mungkin kelihatan di luar toleransi. Kami merendam bahagian ke suhu bilik sebelum pemeriksaan akhir dan menggunakan ukuran pampasan suhu untuk ciri kritikal.
Aloi Aluminium Kami Mesin – Dan Untuk Apa Setiapnya
| Aloi | Kebolehmesinan | kekuatan | Rintangan Kakisan | Aplikasi Terbaik |
|---|---|---|---|---|
| 6061-T6 | Cemerlang | Sederhana (310 MPa) | bagus | Tujuan am, kurungan, perumah |
| 7075-T6 | bagus | Tinggi (570 MPa) | Sederhana | Aeroangkasa, struktur berkekuatan tinggi |
| 2024-T4 | Adil | Tinggi (470 MPa) | Kurang (memerlukan salutan) | Kelengkapan pesawat, kritikal keletihan |
| 5052-H32 | bagus | Rendah (230 MPa) | Cemerlang (marin) | Marin, kimia, luar |
| 6082-T6 | Cemerlang | Sederhana (340 MPa) | bagus | Bersamaan Eropah 6061 |
| 2011 | Cemerlang | Sederhana | miskin | Pusingan berkelajuan tinggi, penyambung |
Nota mengenai 7075 lwn. 6061: 7075 menawarkan hampir dua kali ganda kekuatan 6061, tetapi ia lebih mahal, kurang kalis kakisan dan lebih terdedah kepada tekanan retakan kakisan. Bagi kebanyakan alat ganti tujuan am, 6061-T6 ialah keseimbangan kekuatan, kebolehmesinan dan kos terbaik. Kami membantu pelanggan memilih berdasarkan keperluan muatan, persekitaran dan belanjawan—bukan hanya apa yang ada dalam stok.
Talian Pusing Aluminium Kami – Dibina untuk Ketepatan dan Kelantangan
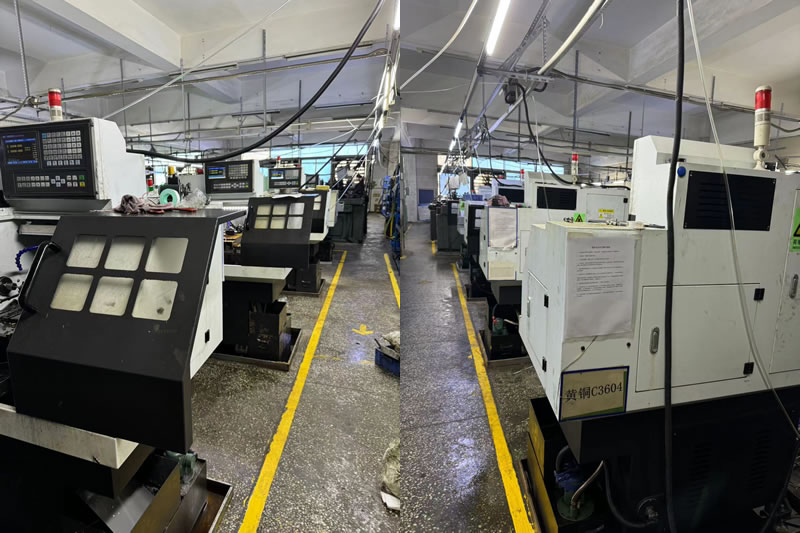
Nuote Metals mengendalikan jabatan pemusing aluminium khusus, berasingan daripada talian keluli dan loyang kami. Pemisahan ini menghalang pencemaran silang cip dan penyejuk—faktor kritikal untuk kualiti anodisasi. Cip aluminium tunggal yang tertanam dalam bahagian keluli adalah kecacatan kosmetik; cip keluli yang tertanam dalam bahagian aluminium menjadi bintik hitam yang boleh dilihat selepas anodisasi.
Peralatan dan kapasiti:
12 mesin pelarik CNCdidedikasikan untuk aluminium, dari pusat pusingan kilang 5 paksi hingga mesin bubut makan bar berkelajuan tinggi.
Kapasiti bar:diameter 3mm hingga 80mm untuk kerja makan bar; 300mm untuk kerja chucked.
Kelajuan gelendong:Sehingga 8,000 RPM untuk bahagian berdiameter kecil, memastikan pemotongan ricih bersih.
Penyejuk tekanan tinggi:70–100 bar, diarahkan pada bahagian canggih untuk memecahkan cip dan mengawal haba.
Barisan penukaran anodisasi dan kromat dalaman – kami mengawal keseluruhan proses daripada bar mentah hingga bahagian bersalut siap.
Keupayaan volum:
Prototaip:1–50 keping, dimesin pada pusat pusingan 5 paksi kami untuk geometri kompleks dalam satu persediaan.
Pengeluaran volum rendah:50–5,000 keping, dijalankan pada mesin pelarik CNC dengan alatan perubahan pantas.
Pengeluaran volum tinggi:5,000–500,000+ keping, dijalankan pada mesin pelarik makan bar berkelajuan tinggi dengan pemuat bar automatik dan pengukur dalam proses.
Mengapa ini penting kepada anda:Apabila anda menghantar lukisan bahagian memusing aluminium kepada kami, ia dihantar kepada pasukan yang memesin aluminium setiap hari—bukan kedai serba guna yang bertukar antara keluli, loyang dan plastik. Tumpuan inilah sebab kami boleh menahan toleransi ±0.005mm pada bahagian dinding nipis dan menyampaikan permukaan sedia anodisasi tanpa penyahburitan sekunder.
Contoh Nyata – Perumahan Penggerak Aeroangkasa 7075-T6
Pembekal aeroangkasa Eropah memerlukan perumah penggerak 7075-T6 dengan toleransi gerudi 0.008mm, kemasan dalaman Ra 0.4μm, dan tiada burr yang kelihatan pada lubang silang. Pembekal mereka sebelum ini menghantar alat ganti yang gagal dalam pemeriksaan anodisasi—gerinda yang terperangkap dalam lubang silang mencipta kecacatan yang boleh dilihat selepas salutan.
Perkara yang kami lakukan secara berbeza:
- Menggunakan kadar suapan terkawal pada penggerudian lubang silang untuk meminimumkan pembentukan burr di sumber.
- Kemasan aliran kasar yang digunakan pada lubang silang dalaman—mengalihkan burr yang tidak dapat dicapai oleh alatan tangan.
- Kemasan permukaan yang disahkan dengan profilometer mudah alih sebelum anodisasi.
- Dihantar 2,500 keping dengan sifar penolakan anodisasi. Pelanggan telah menghapuskan operasi deburring masuk mereka dan mengurangkan masa pendahuluan sebanyak 8 hari.
Soalan Lazim Mengenai Bahagian Memusing Aluminium
S1: Apakah aloi aluminium terbaik untuk putaran CNC?
A: 6061-T6 ialah pilihan menyeluruh terbaik untuk kebanyakan bahagian yang diputar—ia menawarkan kekuatan yang baik (310 MPa), kebolehmesinan yang sangat baik dan rintangan kakisan yang baik pada kos yang berpatutan. 7075-T6 adalah lebih baik untuk aplikasi berkekuatan tinggi tetapi kos yang lebih tinggi dan kurang tahan kakisan. 2024 menawarkan kekuatan keletihan yang tinggi untuk bahagian pesawat tetapi memerlukan salutan pelindung. 5052 adalah yang terbaik untuk persekitaran marin atau kimia. Nuote Metals boleh mengesyorkan aloi optimum berdasarkan beban, persekitaran dan bajet anda.
S2: Bagaimanakah anda menghalang burr pada bahagian yang bertukar aluminium?
J: Pencegahan burr bermula dengan geometri alat dan parameter pemotongan. Kami menggunakan sisipan garu yang tajam dan positif tinggi dan kadar suapan program yang memotong bahan dengan bersih dan bukannya menolaknya. Untuk lubang silang dan benang, kami menggunakan suapan terkawal dan kelajuan gelendong untuk meminimumkan pembentukan burr. Untuk ciri dalaman yang tidak dapat dicapai oleh alatan tangan, kami menggunakan kemasan aliran kasar atau nyahburkan haba. Untuk bahagian anodized, kami memeriksa burr sebelum salutan—kerana anodisasi menjadikannya kekal.
S3: Bolehkah anda memegang toleransi yang ketat pada bahagian aluminium dinding nipis?
J: Ya—dengan pegangan kerja yang betul. Kekakuan rendah aluminium bermakna bahagian dinding nipis terpesong di bawah tekanan pengapit. Kami menggunakan rahang lembut yang dimesin pada diameter luar bahagian, chuck tekanan rendah, dan gelang sokongan untuk bahagian dinding nipis. Untuk dinding di bawah 1mm, kami boleh membuat mesin dalam pelbagai pas dengan melegakan tekanan antara operasi. Kami mengesahkan ketebalan dinding dengan tolok ultrasonik dan dimensi akhir dengan CMM selepas bahagian itu stabil pada suhu bilik.
Teg Panas: Bahagian Memusing Aluminium
Hantar Pertanyaan
Sila berasa bebas untuk memberikan pertanyaan anda dalam borang di bawah. Kami akan membalas anda dalam masa 24 jam.
X
Kami menggunakan kuki untuk menawarkan anda pengalaman menyemak imbas yang lebih baik, menganalisis trafik tapak dan memperibadikan kandungan. Dengan menggunakan tapak ini, anda bersetuju dengan penggunaan kuki kami.
Dasar Privasi