Produk
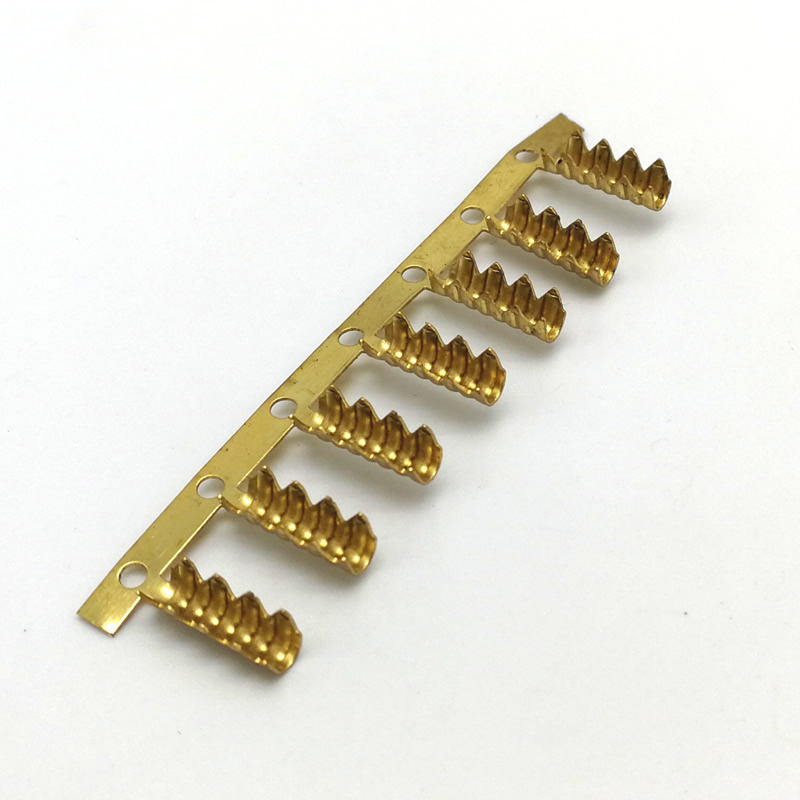
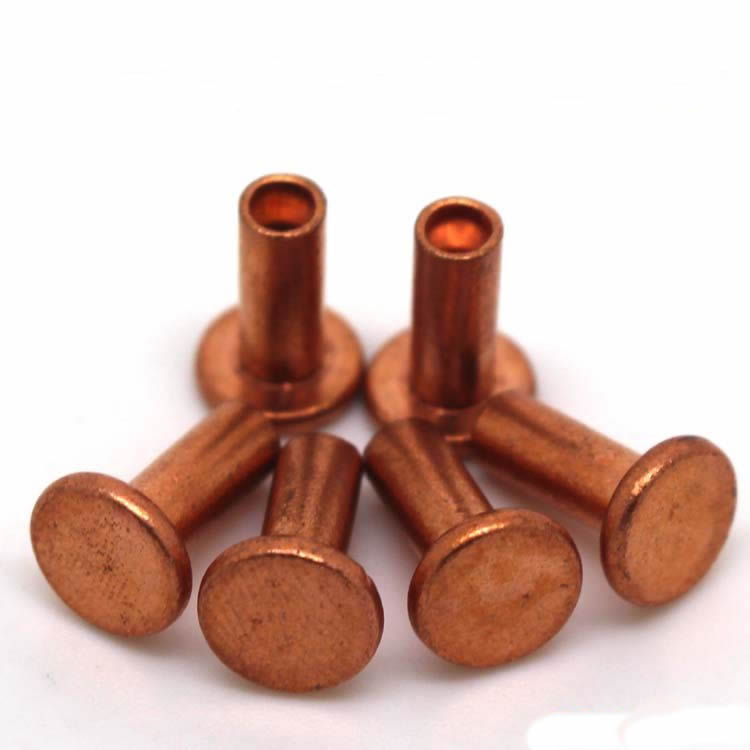
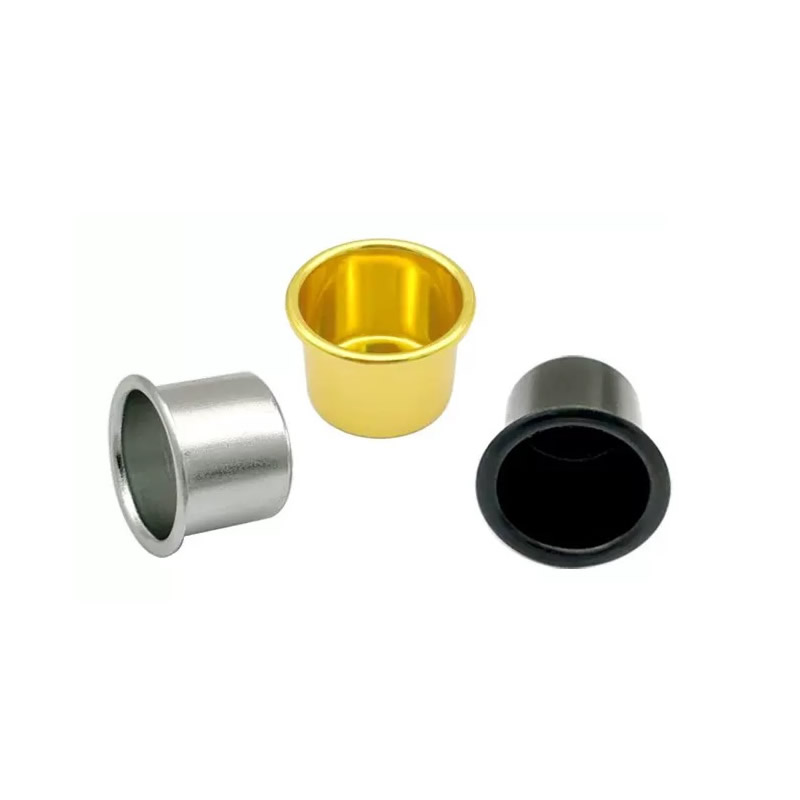
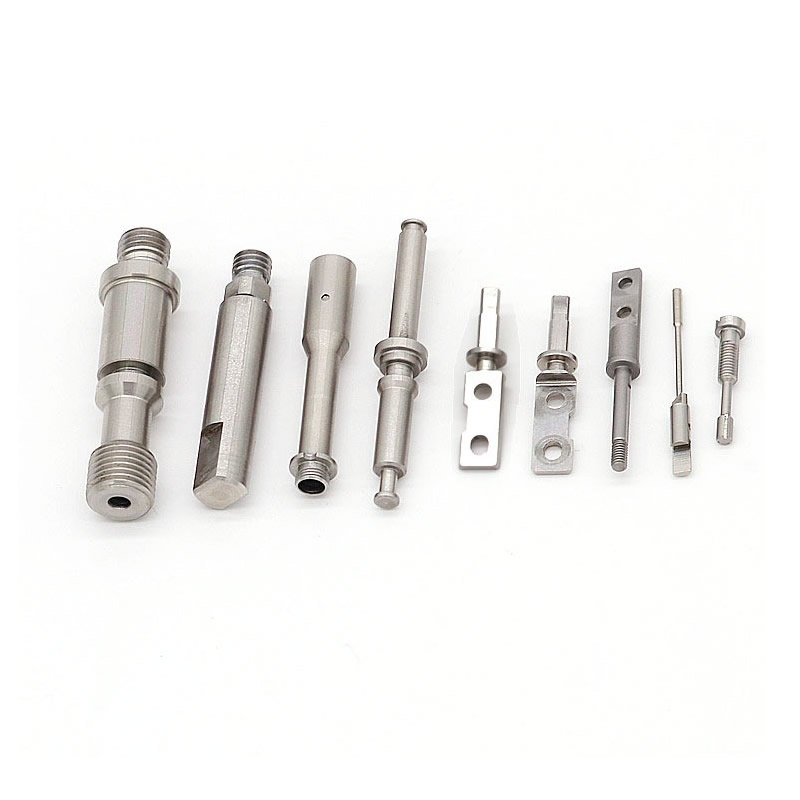
Komponen Mesin CNC
Komponen mesin CNC jarang dibuat pada satu mesin. Ia diputar, kemudian dikisar, kemudian dikisar—dan setiap kali ia bergerak, datum boleh beralih. Nuote Metals menghasilkan komponen mesin CNC di China dengan satu datum ditubuhkan pada operasi pertama dan dirujuk pada setiap operasi berikutnya—memutar, mengisar, mengisar dan pemeriksaan. ±0.005mm pada ciri kritikal.
Hantar Pertanyaan
Penerangan Produk
Komponen Mesin CNC – Datum Mesti Bertahan Setiap Operasi
Komponen mesin CNC bukan bahagian operasi tunggal. Ia adalah urutan: dihidupkan mesin pelarik, dikisar pada pusat pemesinan, dikisar pada pengisar, diperiksa pada CMM. Setiap operasi mengeluarkan bahan, menukar keadaan tegasan, dan memperkenalkan variasi. Dan setiap kali komponen itu diapit semula, datum boleh beralih—lubang yang sepusat selepas berpusing adalah 0.02mm dimatikan selepas mengisar, muka yang rata selepas mengisar adalah 0.01mm melencong selepas mengisar.
Komponen mesin CNC dinilai sama ada ciri sejajar selepas setiap operasi—bukan hanya selepas yang pertama. Datum ialah benang yang menyatukan urutan. Jika datum beralih, ciri tidak sejajar, dan komponen tidak berhimpun—walaupun setiap operasi individu memenuhi toleransinya.
Di Nuote Metals, kami menghasilkan komponen mesin CNC dengan satu datum yang ditetapkan pada operasi pertama dan dirujuk pada setiap operasi berikutnya. Artikel ini merangkumi cabaran berbilang proses, kaedah kawalan datum dan perkara yang perlu disahkan sebelum menerima komponen.
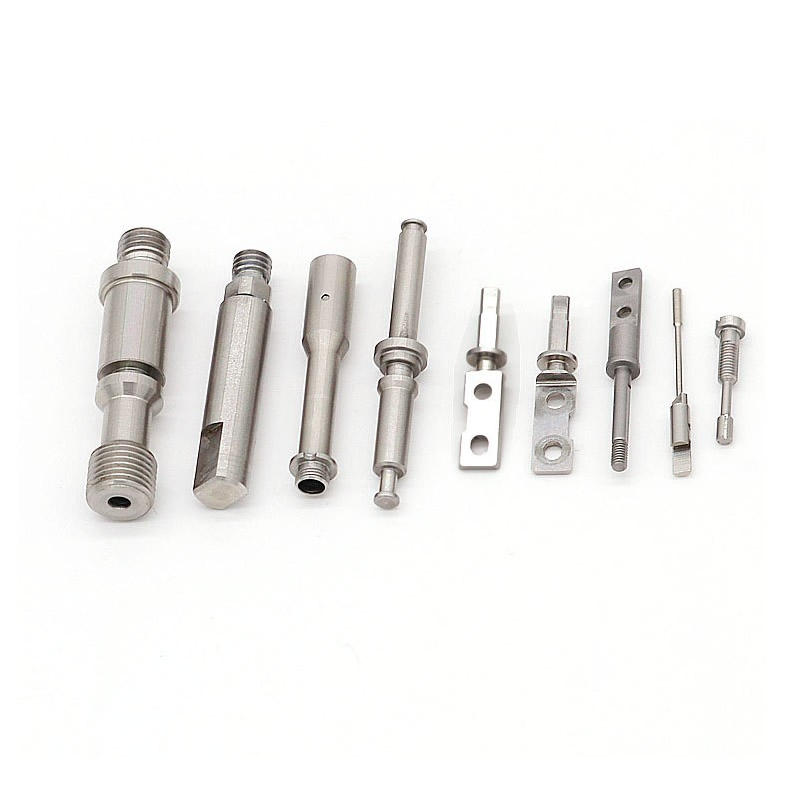
Cabaran Pelbagai Proses – Apabila Komponen Kehilangan Penjajaran
Komponen yang memerlukan pemusingan, pengilangan dan pengisaran melalui sekurang-kurangnya tiga mesin dan tiga persediaan. Setiap persediaan adalah peluang untuk datum beralih.
| Operasi | Datum Biasa | Risiko Jika Datum Beralih | Kesan pada Komponen |
|---|---|---|---|
| Berpusing | Muka dan membosankan | Bore tidak konsentrik untuk menghadapi | Aci mengawan mengikat atau bocor |
| Pengilangan | Berpaling muka dan membosankan | Lubang silang tidak sejajar dengan lubang | Pin tidak masuk, atau masuk secara bersudut |
| Mengisar | Berpaling muka dan membosankan | Diameter tanah tidak tertumpu kepada gerek | Bearing habis, getaran |
| Pemeriksaan | Melukis datum | Ciri-ciri diukur dari asal yang berbeza | Bahagian yang baik ditolak, bahagian yang tidak baik diterima |
Risiko bukanlah toleransi mana-mana operasi tunggal-ia adalah hubungan antara operasi.Lubang yang ±0.01mm selepas berpusing masih ±0.01mm selepas mengisar—jika datumnya sama. Tetapi jika lekapan pengilangan merujuk kepada diameter luar dan bukannya lubang, kedudukan lubang silang beralih mengikut toleransi OD—dan komponen itu gagal.
Untuk komponen mesin CNC, datum bukanlah formaliti lukisan-ia adalah rujukan fizikal yang mesti dipelihara dari pemotongan pertama hingga pemeriksaan akhir.
Satu Datum, Setiap Operasi – Cara Kami Kawal Jujukan
Kami menetapkan datum pada operasi pertama—biasanya muka terbalik dan lubang—dan kami merujuk datum yang sama pada setiap operasi berikutnya. Lekapan direka di sekeliling datum, bukan di sekeliling permukaan pengapit yang mudah.
Berpusing: Muka dan lubang dimesin dalam persediaan yang sama—lubang adalah sepusat muka secara lalai. Ini adalah datumnya.
Pengilangan: Pengapit lekapan pada muka berpaling dan terletak pada lubang. Lubang silang dan rata dimesin secara relatif kepada gerudi—bukan diameter luar. Jika OD tidak bulat, lubang silang masih sejajar dengan lubang.
Mengisar: Lekapan mengapit pada muka yang sama dan terletak pada lubang yang sama. Diameter tanah adalah sepusat pada lubang—bukan pada OD sebelumnya.
Pemeriksaan: Lekapan CMM pada muka dan lubang yang sama. Ciri-ciri diukur dari asal yang sama digunakan dalam pemesinan—bukan dari permukaan yang mudah.
Mengapa ini penting:Komponen dengan toleransi OD 0.02mm dan toleransi kedudukan lubang rentas 0.01mm masih boleh dipasang—jika lubang rentas dirujuk kepada gerek. Toleransi OD tidak bertindan ke dalam kedudukan lubang silang. Datum memecahkan timbunan.
Rujukan standard:Amalan datum mengikut ASME Y14.5 dan ISO 5459. Toleransi dimensi mengikut ISO 2768-mK melainkan serlahan ciri yang lebih ketat ditentukan.
Peralatan Yang Memungkinkan Pemesinan Satu Datum
Pemesinan satu datum bukanlah pelan proses sahaja—ia memerlukan peralatan yang boleh menyimpan datum merentas operasi.
Pusat pusingan kilang 5 paksi(DMG MORI NHX 5000, Mazak Integrex): Putar dan giling dalam satu persediaan—datum tidak pernah meninggalkan chuck. Untuk komponen dengan lubang silang, flat dan ciri berpusing, pusat pusingan kilang menghilangkan pemindahan antara mesin pelarik dan pusat pemesinan.
Pelarik CNC dengan perkakas hidup(Haas ST-20Y, Okuma Genos L): Pusing, lubang silang, dan ketik dalam satu persediaan—datum diwujudkan pada muka dan lubang, dan lubang silang dimesin secara relatifnya tanpa pengapit semula.
CMM dengan probe pengimbasan(Zeiss Contura 7/10/6): Lekapan pada datum yang sama digunakan dalam pemesinan—pemeriksaan mengesahkan hubungan antara ciri, bukan hanya dimensi individu.
Pengukuran dalam proses:Untuk ciri kritikal, tolok direka di sekeliling datum—lubang atau muka—jadi ukuran mencerminkan keadaan pemasangan, bukan permukaan pengapit yang mudah.
Untuk komponen mesin CNC, peralatan bukanlah senarai mesin-ia adalah sistem yang mengekalkan datum dari pemotongan pertama hingga pemeriksaan akhir.
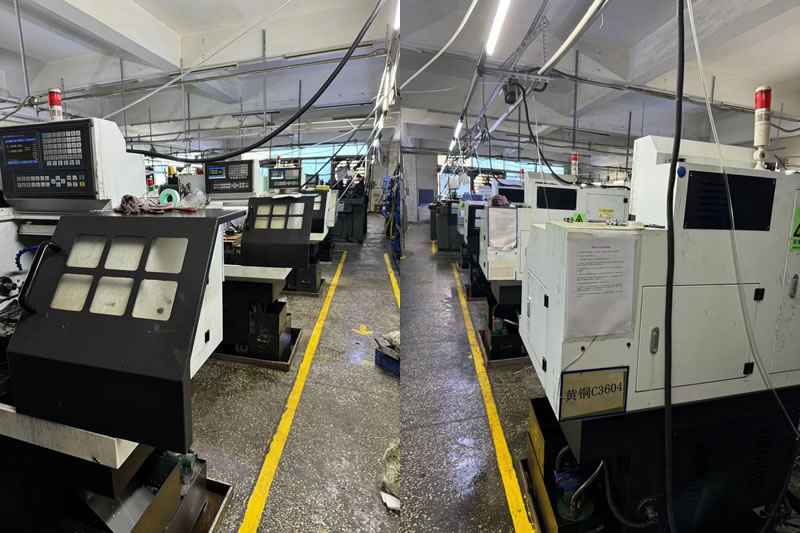
Contoh Nyata – Penjajaran Lubang Rentas Disimpan oleh Satu Datum
Pengeluar peralatan hidraulik Jerman memerlukan badan injap 4140 dengan lubang berpusing, muka pelekap giling dan empat lubang silang. Lubang silang perlu diletakkan dalam jarak 0.02mm dari garis tengah lubang. Pembekal mereka sebelum ini memusingkan badan, kemudian mengisar lubang rentas merujuk diameter luar—kedudukan lubang rentas diubah sebanyak 0.06mm, dan 9% komponen gagal dipasang.
Perkara yang kami lakukan secara berbeza:
- Menubuhkan gerek sebagai datum semasa membelok—mesin gerek dan muka dalam satu persediaan.
- Mengisar lubang silang pada pusat pusingan 5 paksi—komponen tidak pernah meninggalkan chuck, dan lubang silang dimesin berbanding dengan lubang.
- Tanah gerudi selepas rawatan haba menggunakan datum gerudi yang sama—kepekatan dikekalkan.
- Mengesahkan kedudukan lubang silang pada Zeiss Contura CMM—dilekapkan pada datum gerek, bukan OD.
- Menghantar 1,200 komponen dengan kegagalan pemasangan sifar.
Pengajaran yang kami pelajari:Pada awal program berbilang proses kami, kami mempunyai kumpulan di mana lekapan pengisaran merujuk permukaan yang berbeza daripada lekapan pusing—3% komponen gagal ketumpuan. Kumpulan itu telah diolah semula atas kos kami, dan sejak itu kami telah menjadikan senarai semak pemindahan datum sebagai langkah wajib sebelum sebarang kerja berbilang proses bermula.
Had:Pendekatan satu datum ini disahkan untuk komponen di mana gerek boleh diakses untuk lekapan pada setiap operasi. Untuk komponen dengan ciri dalaman yang tidak boleh diakses selepas pemasangan, datum mungkin perlu dipindahkan—dan timbunan dinilai semula.
Inilah yang harus disampaikan oleh komponen mesin CNC:bukan sekadar komponen yang memenuhi toleransi setiap operasi, tetapi komponen yang cirinya diselaraskan kerana datum telah dipelihara—tidak diwujudkan semula pada setiap persediaan.
Soalan Lazim
S1: Mengapakah satu datum penting untuk komponen mesin CNC berbilang proses?
J: Kerana setiap kali komponen diapit semula, datum boleh beralih. Lubang yang sepusat selepas berpusing boleh dimatikan 0.02mm selepas pengilangan—jika lekapan pengilangan merujuk kepada diameter luar dan bukannya lubang. Satu datum—ditubuhkan pada operasi pertama dan dirujuk pada setiap operasi berikutnya—memecahkan timbunan toleransi. Ciri diselaraskan kerana ia diukur dari asal yang sama, bukan kerana setiap operasi berlaku untuk memenuhi toleransinya sendiri.
S2: Bolehkah anda menyiapkan komponen dalam satu persediaan?
J: Untuk banyak komponen, ya—pada pusat pusingan kilang 5 paksi. Pusing, pengilangan, lubang silang, dan benang dimesin tanpa pengapit semula, dan datum tidak pernah meninggalkan chuck. Untuk komponen yang memerlukan rawatan haba atau pengisaran selepas pemesinan, datum dipindahkan ke lekapan pengisaran—tetapi ia adalah datum yang sama, bukan datum baharu. Matlamatnya adalah untuk meminimumkan bilangan pemindahan datum, bukan untuk menghapuskannya pada sebarang kos.
S3: Bagaimanakah anda mengesahkan bahawa datum telah dikekalkan merentas operasi?
J: Kami memasang komponen pada datum yang sama yang digunakan dalam pemesinan—muka dan lubang yang diputar—dan mengukur ciri kritikal pada CMM. Jika kedudukan lubang silang berada dalam toleransi apabila diukur dari lubang, datum telah dikekalkan. Jika ia berada dalam toleransi apabila diukur dari OD tetapi keluar apabila diukur dari lubang, datum telah hilang—dan komponen mungkin gagal dalam pemasangan.
S4: Adakah kawalan satu datum menambah kos kepada komponen?
J: Ia menambah kos dalam pelekapan dan masa pemeriksaan—lekapan mesti direka bentuk di sekeliling datum, dan CMM mesti dipasang dengan cara yang sama. Tetapi ia mengurangkan kos dalam pemasangan—lebih sedikit komponen ditolak, lebih sedikit dikerjakan semula dan barisan pemasangan tidak berhenti. Untuk komponen mesin CNC dengan pelbagai ciri yang mesti diselaraskan, jumlah kos adalah lebih rendah dengan kawalan satu datum—bukan lebih tinggi. Kami menyediakan pecahan kos yang menunjukkan kos pemasangan dan pemeriksaan berbanding pengurangan sekerap pemasangan yang dijangkakan.
Hantar Pertanyaan
Sila berasa bebas untuk memberikan pertanyaan anda dalam borang di bawah. Kami akan membalas anda dalam masa 24 jam.
X
Kami menggunakan kuki untuk menawarkan anda pengalaman menyemak imbas yang lebih baik, menganalisis trafik tapak dan memperibadikan kandungan. Dengan menggunakan tapak ini, anda bersetuju dengan penggunaan kuki kami.
Dasar Privasi