Produk
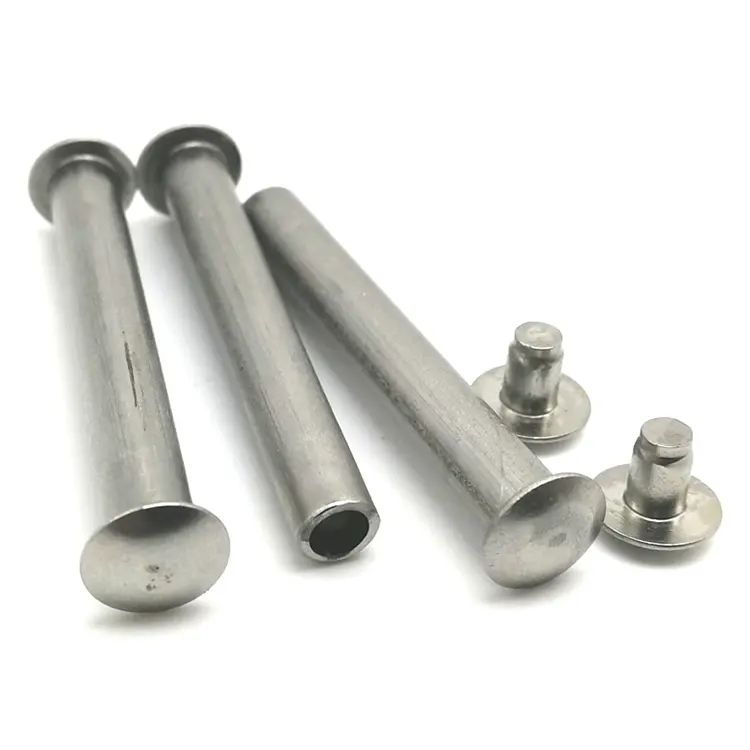
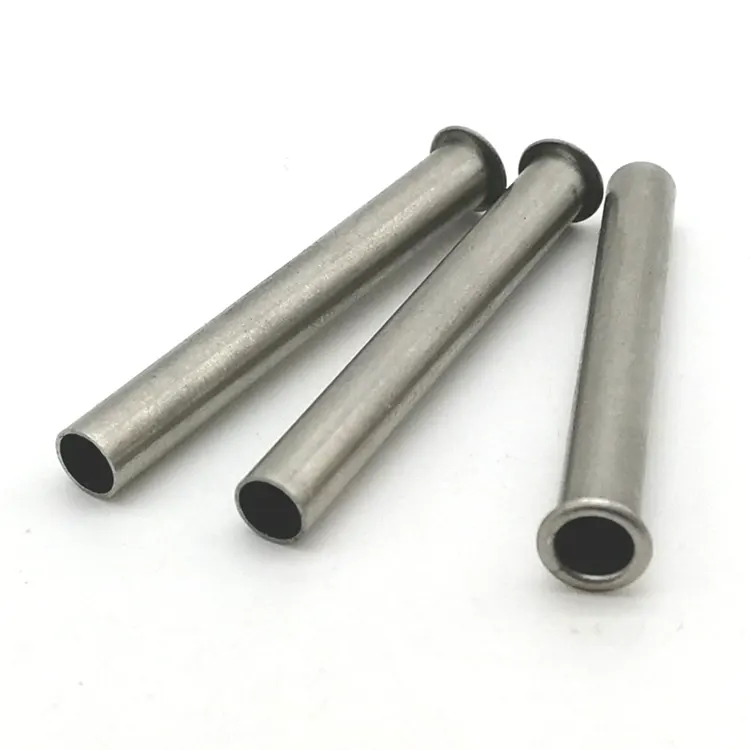
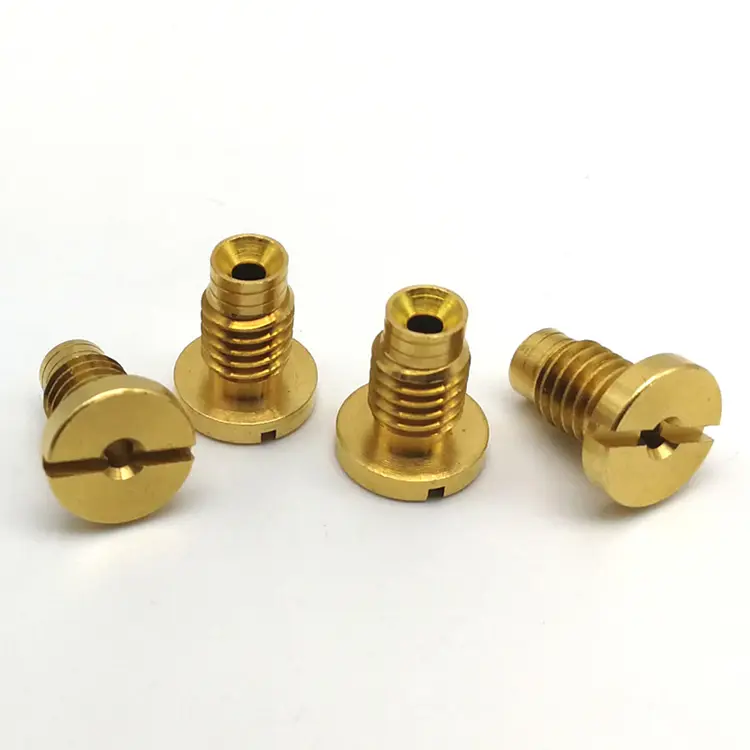
Pemesinan Ketepatan CNC
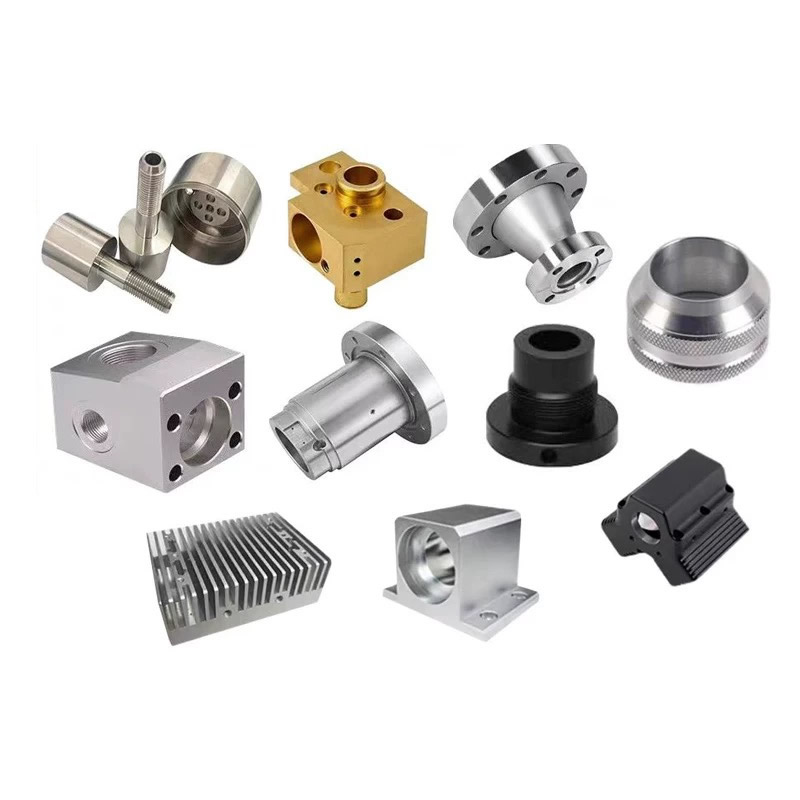
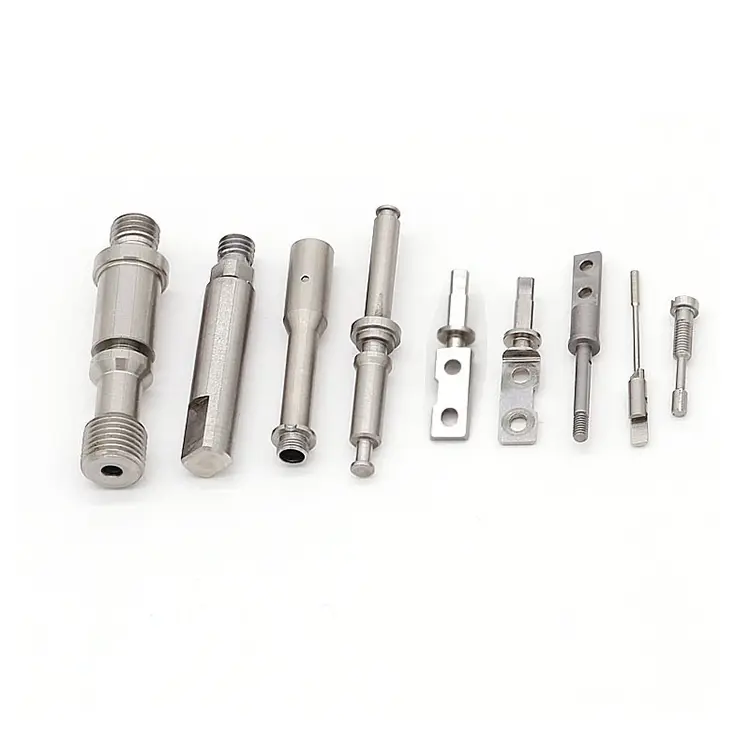
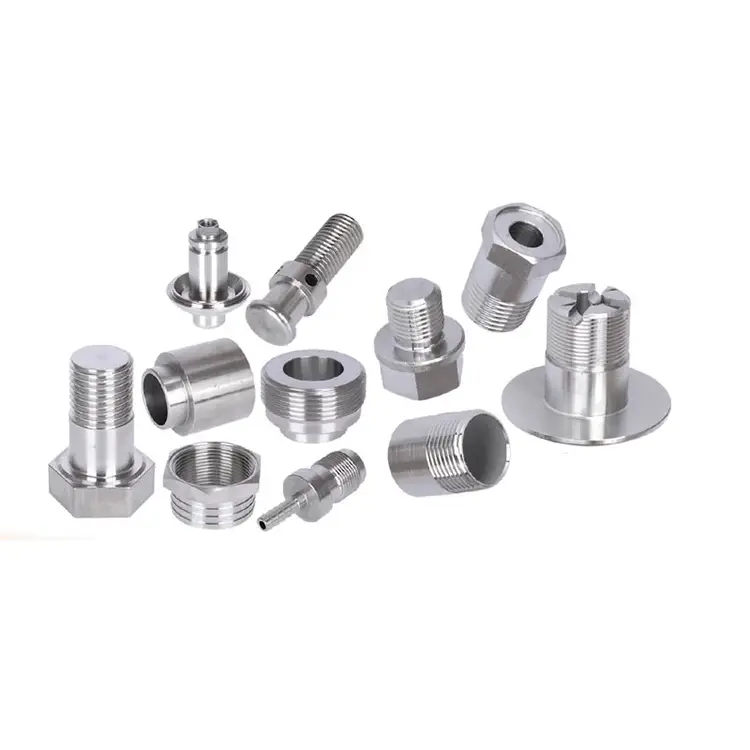
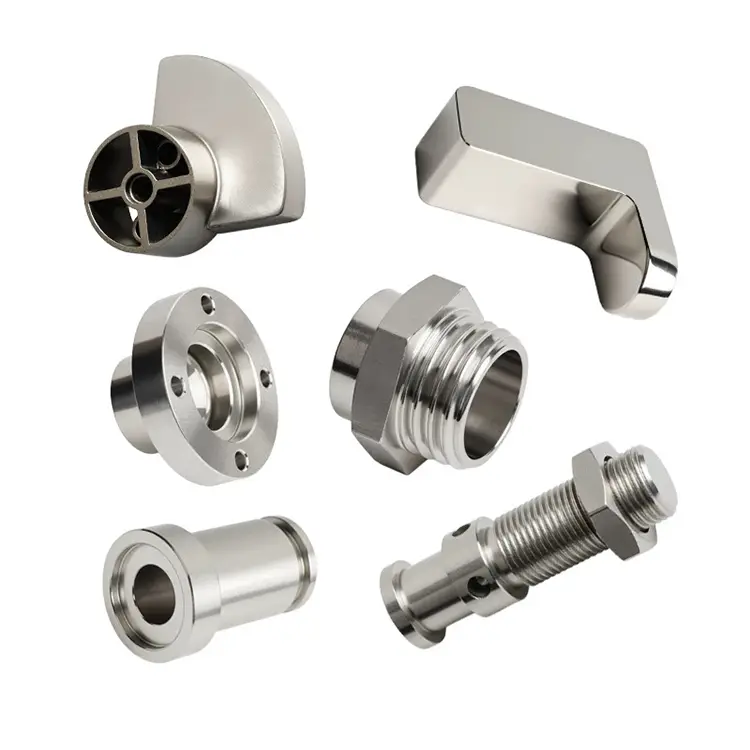
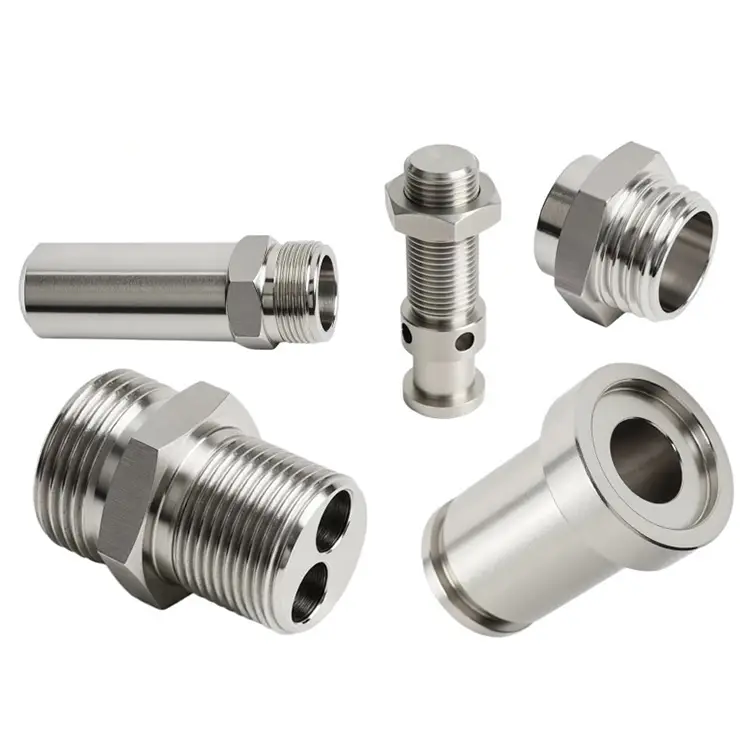
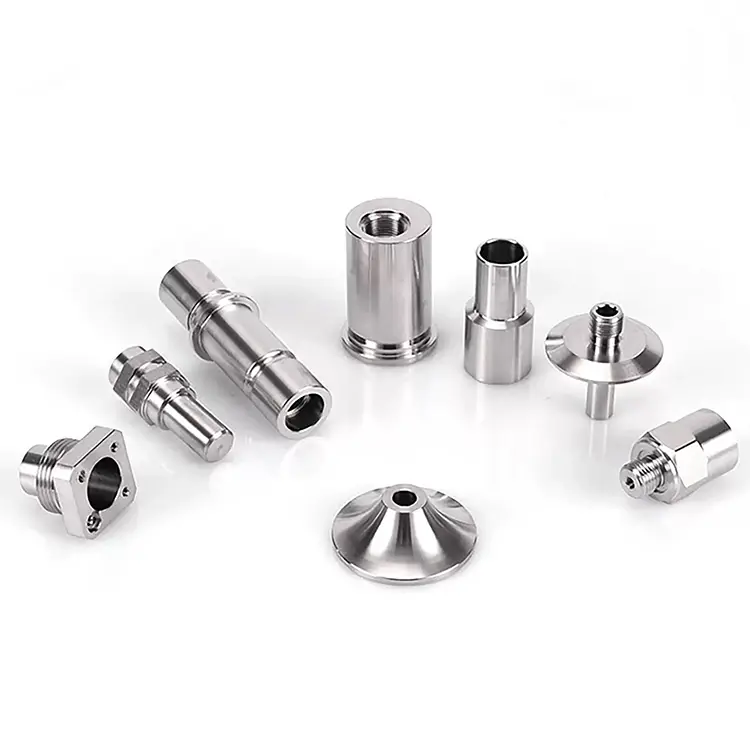
Pemesinan ketepatan CNC ialah bentuk alat mesin yang paling biasa digunakan dalam pembuatan ketepatan tinggi. Nuote Metals membuat bahagian pemesinan ketepatan CNC di Dongguan, China. Bahan boleh keluli, loyang, tembaga, aluminium, keluli tahan karat dll.
Hantar Pertanyaan
Penerangan Produk
Pemesinan Ketepatan Berbilang Proses – Apabila Toleransi Bertindan Merentasi Operasi
Bahagian ketepatan jarang datang dari satu operasi. Ia bermula sebagai kosong, dikisar pada mesin kedua, dirawat haba pada vendor ketiga, kemudian dikisar kepada saiz akhir pada mesin keempat. Setiap langkah menambah toleransi. Setiap vendor menambah sempadan ukuran. Dan apabila bahagian itu gagal, tiada siapa yang tahu operasi mana yang menyebabkannya.
Pemesinan ketepatan CNCmerentas pelbagai proses bukan tentang menjalankan tiga mesin. Ini mengenai mengawal toleransi merentas setiap operasi—supaya ±0.002mm pada penghujungnya bukanlah jumlah ralat, tetapi hasil yang terurus. Di Nuote Metals, kami memesin, merawat haba dan mengisar di bawah satu bumbung, dengan satu sistem kualiti dan satu piawaian ukuran. Itulah perbezaan antara ketepatan sebagai tuntutan dan ketepatan sebagai bahagian yang dihantar.
Masalah Timbunan Toleransi – Mengapa Bahagian Berbilang Proses Gagal
Apabila aPemesinan ketepatan CNCbahagian memerlukan pusingan, pengilangan, dan pengisaran, setiap operasi memperkenalkan variasi. Di sinilah ia terkumpul:
Berpusing mencipta datum.
Operasi pertama menetapkan paksi putaran. Jika kosong yang dihidupkan mempunyai kehabisan 0.01mm, setiap operasi pengilangan dan pengisaran seterusnya mewarisi ralat tersebut. Kami mengesahkan kebulatan dan ketumpuan serta-merta selepas berpusing—sebelum bahagian itu bergerak ke operasi seterusnya.
Pengilangan memperkenalkan ralat sudut.
Lubang silang, rata dan slot diletakkan secara relatif kepada datum yang diputar. Jika lekapan pengilangan merujuk permukaan yang berbeza daripada lekapan pusing, ciri-ciri tersebut tidak sejajar. Kami menggunakan rujukan datum biasa merentas semua operasi—permukaan yang sama dirujuk untuk memusing, mengisar dan pemeriksaan.
Rawatan haba menggerakkan segala-galanya.
Memadamkan herotan. Pembajaan mengecut. Nitriding membesarkan kes itu. Bahagian yang berukuran ±0.002mm selepas berpusing mungkin 0.02mm daripada bulat selepas mengeras. Kami membuat mesin kepada dimensi pra-rawatan haba berdasarkan data herotan yang diukur—bukan jadual teori.
Pengisaran adalah pembetulan terakhir.
Pengisaran menghilangkan herotan daripada rawatan haba dan membawa bahagian itu kepada toleransi akhir. Tetapi pengisaran hanya boleh membetulkan untuk apa operasi sebelumnya meninggalkan stok yang mencukupi. Jika kosong yang dipusingkan terlalu jauh daripada bulat, pengisaran tidak dapat menyelamatkannya. Kami meninggalkan stok yang dikira berdasarkan herotan yang dijangkakan bagi setiap bahan dan kitaran rawatan haba.
Cara Kami Mengawal Toleransi Merentas Operasi
Satu datum, setiap operasi.
Muka dan lubang yang bertukar menjadi datum utama. Lekapan pengilangan merujuk kepada datum yang sama. Lekapan pengisaran merujuk datum yang sama. Pemeriksaan merujuk datum yang sama. Tiada tarikh semula, tiada ralat yang diwarisi.
Satu sistem pengukuran.
CMM yang sama, jadual penentukuran yang sama, bilik terkawal suhu yang sama. Bahagian yang diukur selepas dipusing dan selepas dikisar diukur dengan cara yang sama—jadi kita tahu dengan tepat berapa banyak rawatan haba menggerakkannya.
Satu rekod kualiti.
Setiap operasi melaporkan ke dalam fail pemeriksaan yang sama. Anda melihat dimensi bertukar, dimensi dirawat haba dan dimensi tanah—dengan nilai terukur sebenar. Apabila sesuatu hanyut, kita tahu operasi mana yang menyebabkannya.
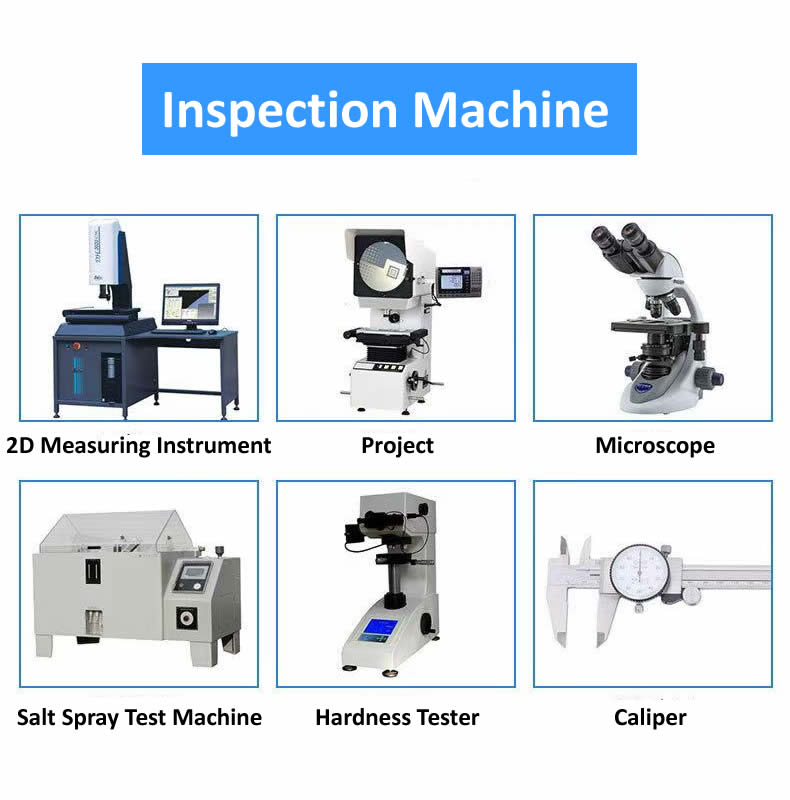
Keupayaan Pemesinan Ketepatan CNC Pelbagai Proses Kami
| Proses | Keupayaan | Toleransi | Kemasan Permukaan |
|---|---|---|---|
| Pusingan Ketepatan | Mesin pelarik yang diberi makan bar dan diconteng, 2–300mm | ±0.002 mm | Ra 0.2 μm |
| Pengilangan Ketepatan | Pusat pemesinan 3, 4 dan 5 paksi | ±0.005 mm | Ra 0.4 μm |
| Pengisaran Ketepatan | Silinder, permukaan, dan dalaman | ±0.001 mm | Ra 0.1 μm |
| Rawatan Haba | Pelindapkejutan dalaman, temper, nitrida | Kekerasan ±1 HRC | – |
| Pusingan Kilang Berbilang Paksi | Pusat pusingan kilang 5 paksi | ±0.003 mm | Ra 0.2 μm |
Bahan yang dimesin dalam sel ketepatan:
- Keluli tahan karat (303, 304, 316, 17-4 PH, 440C)
- Keluli aloi (4140, 4340, 8620)
- Aluminium (6061, 7075, 2024)
- Titanium (Gred 5, Gred 2)
- Loyang dan kuprum (C36000, C11000, C10200)
- Plastik (PEEK, POM, PTFE)
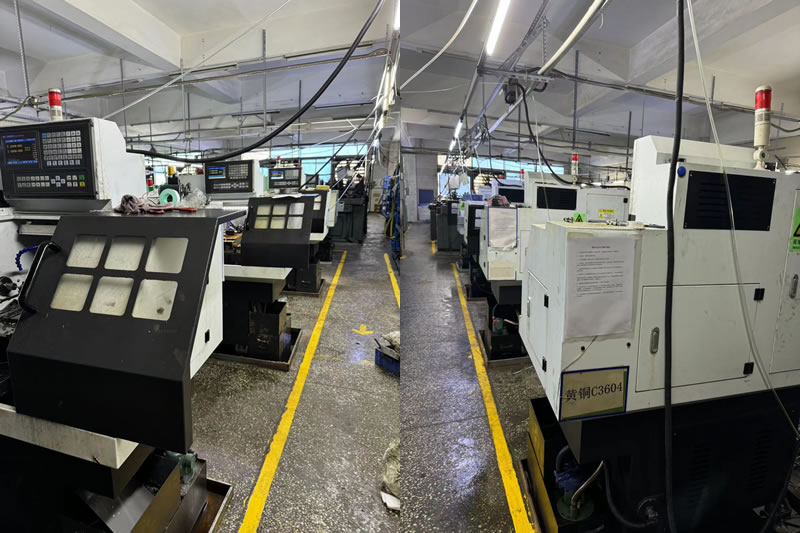
Strategi Khusus Bahan untuk Ketepatan Berbilang Proses
Bahan yang berbeza berkelakuan berbeza merentas operasi. Kami melaraskan pelan proses kami untuk setiap satuPemesinan ketepatan CNC:
- Keluli tahan karat berfungsi mengeras semasa memusing dan mengisar. Kami menggunakan perkakas garu yang positif tinggi dan kelajuan pemotongan melebihi ambang pengerasan kerja. Selepas rawatan haba, perkakas CBN digunakan untuk hantaran penamat.
- Aluminium mengembang 23 μm/m·°C—dua kali ganda daripada keluli. Bahagian 100mm tumbuh 0.05mm dengan perubahan suhu 20°C. Kami merendam bahagian pada suhu bilik sebelum diperiksa dan menggunakan ukuran berkompensasi suhu.
- Titanium mengalirkan haba dengan buruk, menumpukan haba pada bahagian pemotongan. Kami mengurangkan kelajuan permukaan dan menggunakan penyejuk tekanan tinggi. Pengisaran titanium memerlukan roda lembut dan kadar suapan yang rendah untuk mengelakkan terbakar.
- Keluli yang dirawat haba (40+ HRC) memerlukan CBN atau perkakas seramik untuk memusing, dan aluminium oksida atau roda CBN untuk mengisar. Karbida haus terlalu cepat untuk menahan toleransi.
- Calitan kuprum dan membentuk tepi terbina semasa memusing. Kami menggunakan sisipan karbida yang digilap tidak bersalut—alat bersalut memburukkan lagi masalah. Mengisar tembaga memerlukan struktur roda terbuka untuk mengelakkan pemuatan.
Contoh Nyata – Komponen Penyuntik Bahan Api 17-4 PH
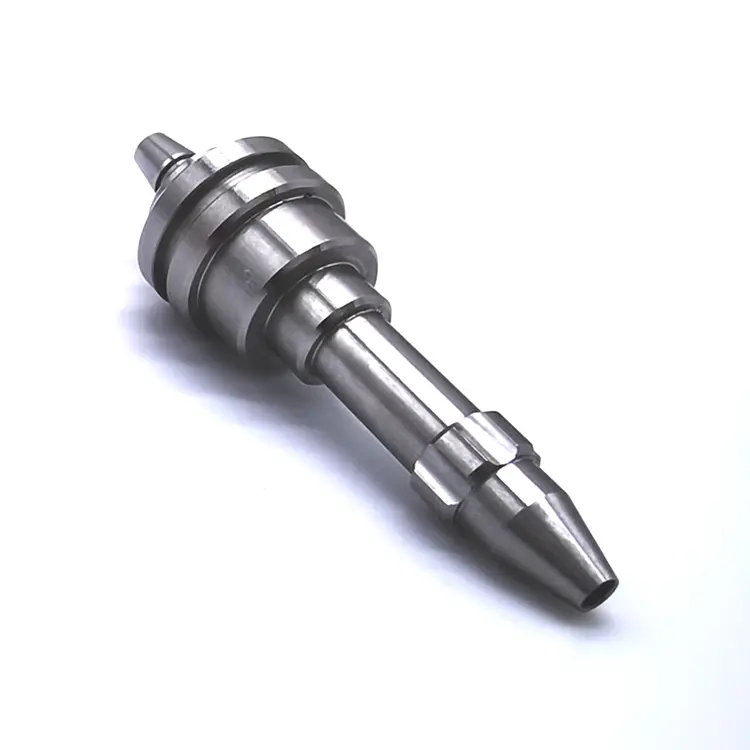
Pengeluar sistem suntikan bahan api Jerman memerlukan komponen tahan karat 17-4 PH dengan toleransi diameter 0.002mm, ketumpuan 0.003mm dan kemasan permukaan Ra 0.1μm. Bahagian itu memerlukan pemusingan, pengilangan, rawatan haba hingga 42 HRC, dan pengisaran dalaman.
Cabaran timbunan toleransi:
Rantaian bekalan mereka sebelum ini menggunakan empat vendor—memusing, mengisar, rawatan haba, mengisar. Selepas rawatan haba, ketumpuan hanyut kepada 0.015mm. Pengisaran tidak dapat membetulkannya kerana lekapan pengilangan merujuk datum yang berbeza daripada lekapan pusing.
Perkara yang kami lakukan secara berbeza:
- Memusing dan mengisar dalam satu persediaan pada pusat pusingan 5 paksi—menghapuskan pemindahan datum antara operasi.
- Melakukan rawatan haba dalaman dengan kitaran terkawal untuk meminimumkan herotan.
- Tanahkan lubang dalaman menggunakan datum yang sama seperti operasi memusing dan mengisar.
- Dihantar 2,800 keping dengan sifar penolakan. Pelanggan mengurangkan rantaian bekalan mereka daripada empat vendor kepada satu dan menghapuskan pemeriksaan masuk.
Soalan Lazim Mengenai Pemesinan Ketepatan Berbilang Proses
S1: Bagaimanakah anda menghalang timbunan toleransi apabila bahagian perlu dipusing, dikisar dan dikisar?
J: Kuncinya ialah menggunakan satu datum merentasi semua operasi. Kami menetapkan datum semasa membelok—biasanya muka dan lubang utama—dan merujuk datum yang sama untuk lekapan pengilangan, lekapan pengisaran dan pemeriksaan akhir. Tiada tarikh semula bermakna tiada ralat yang diwarisi. Kami juga meninggalkan stok yang dikira untuk herotan rawatan haba berdasarkan data yang diukur, bukan jadual teori. Setiap operasi melaporkan ke dalam fail pemeriksaan yang sama, jadi kami tahu dengan tepat di mana sebarang penyelewengan berlaku.
S2: Bolehkah anda memegang ±0.002mm pada bahagian yang memerlukan rawatan haba?
J: Ya, tetapi hanya jika rancangan proses menyumbang kepada herotan. Kami mesin bersaiz besar, merawat haba, kemudian menyiapkan mesin atau mengisar hingga toleransi akhir. Untuk keluli keras (40+ HRC), kami menggunakan perkakas CBN untuk pusingan keras atau roda aluminium oksida untuk mengisar. Operasi akhir mengeluarkan 0.05–0.1mm bahan untuk mencapai toleransi. Nuote Metals menyemak setiap lukisan dan mengesahkan toleransi yang boleh dicapai sebelum memetik—termasuk kesan rawatan haba pada geometri khusus anda.
S3: Bagaimanakah anda mengesahkan ketepatan merentas pelbagai operasi?
J: Kami menggunakan Zeiss Contura CMM dengan probe pengimbasan untuk geometri dan kedudukan yang kompleks. Untuk kebulatan dan silinder, kami menggunakan Talyrond 131. Semua ukuran diambil di dalam bilik terkawal suhu 20°C ± 1°C, dengan faktor pembetulan digunakan untuk pengembangan haba bahan. SetiapPemesinan ketepatan CNCsebahagian dihantar dengan laporan dimensi yang menunjukkan nilai diukur sebenar selepas setiap operasi—bukan sekadar lulus/gagal. Ini membolehkan anda melihat dengan tepat berapa banyak bahagian itu bergerak semasa rawatan haba dan berapa banyak bahan yang dikeluarkan oleh operasi pengisaran.
Teg Panas: Pemesinan Ketepatan CNC
Hantar Pertanyaan
Sila berasa bebas untuk memberikan pertanyaan anda dalam borang di bawah. Kami akan membalas anda dalam masa 24 jam.
X
Kami menggunakan kuki untuk menawarkan anda pengalaman menyemak imbas yang lebih baik, menganalisis trafik tapak dan memperibadikan kandungan. Dengan menggunakan tapak ini, anda bersetuju dengan penggunaan kuki kami.
Dasar Privasi