Produk
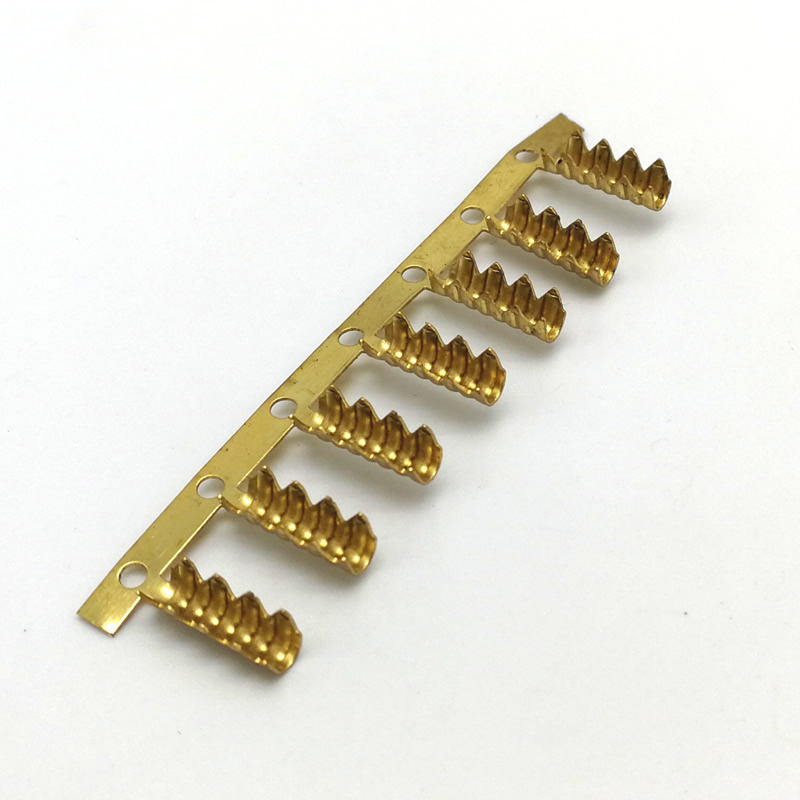
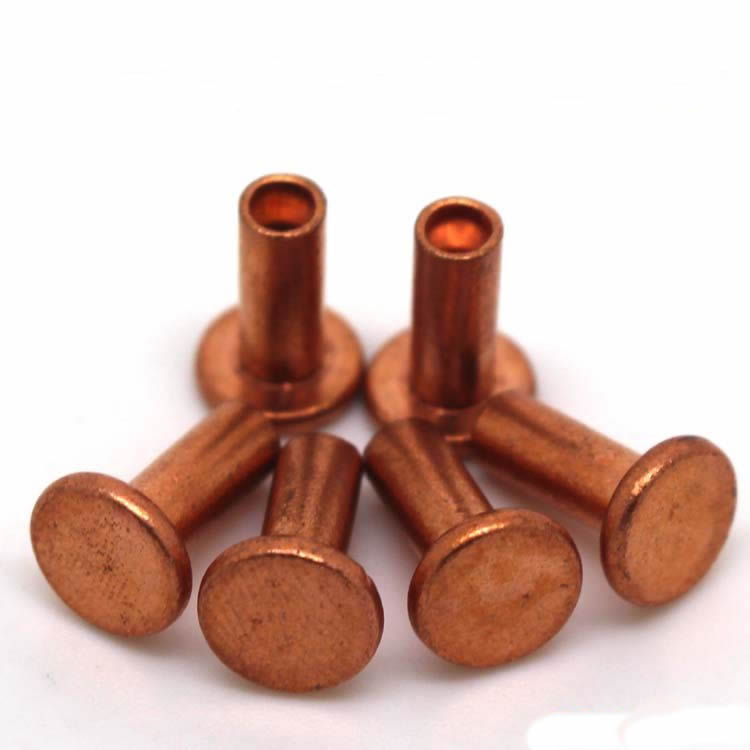
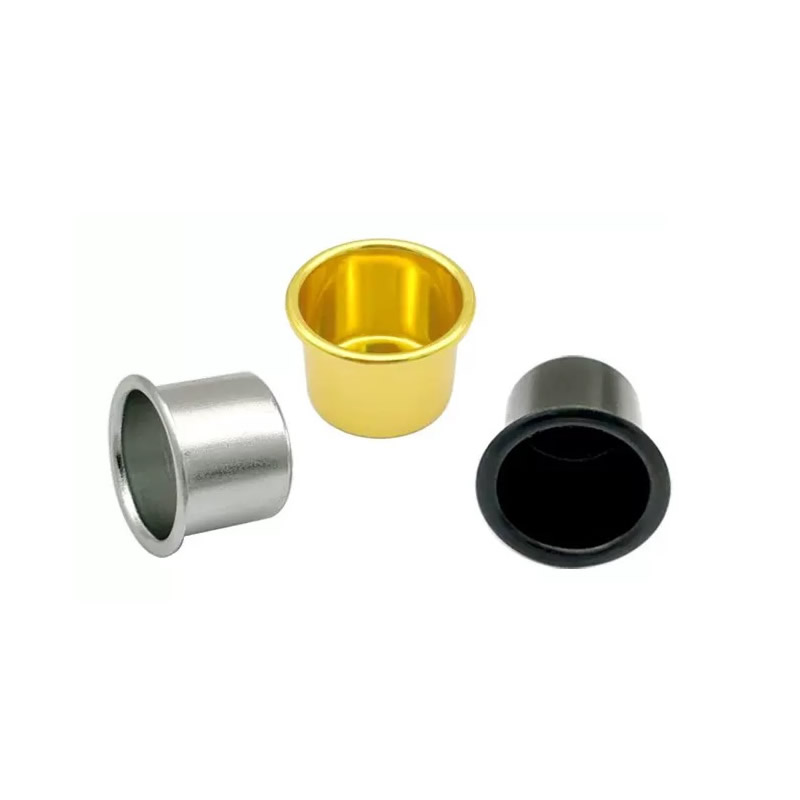
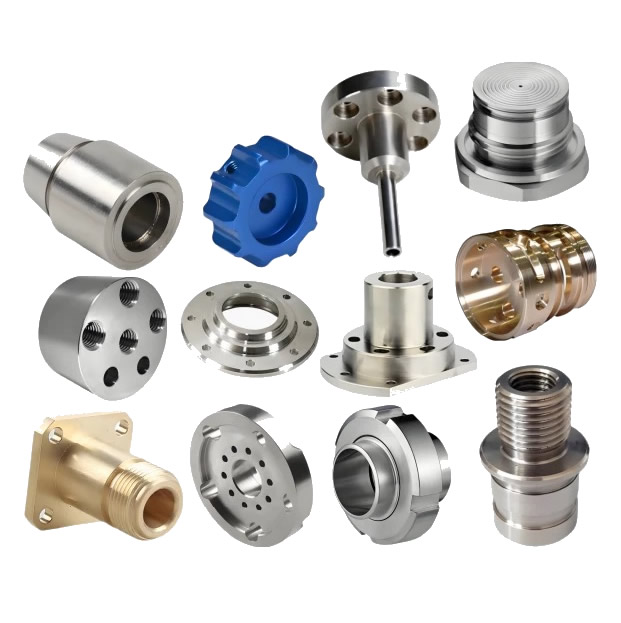
Bahagian Berpusing Ketepatan CNC
Bahagian berpusing ketepatan tidak dibuat dengan memeriksanya dengan lebih teliti—ia dibuat dengan membetulkan proses semasa bahagian itu masih dalam mesin. Hanyutan terma dan haus alatan menggerakkan dimensi semasa kumpulan; pemeriksaan luar talian mencari hanyut selepas bahagian dibuat. Nuote Metals menghasilkan bahagian pusingan ketepatan CNC di China dengan pengukur dalam proses dan pampasan gelung tertutup—mengukur pada mesin pelarik dan melaraskan offset sebelum bahagian seterusnya. ±0.002mm pada diameter kritikal.
Hantar Pertanyaan
Penerangan Produk
Bahagian Diputar Ketepatan CNC – Pembetulan Berlaku dalam Mesin, Bukan Bilik Pemeriksaan
Bahagian pusingan ketepatan sering dinilai oleh laporan pemeriksaan—keputusan CMM, plot kebulatan, kemasan permukaan. Tetapi laporan pemeriksaan adalah bedah siasat. Ia memberitahu anda apa bahagian yang diukur selepas ia dibuat. Ia tidak memberitahu anda sama ada proses itu telah diperbetulkan semasa bahagian itu masih dalam mesin.
Bahagian pusingan ketepatan CNC tidak ditakrifkan oleh toleransi yang lebih ketat pada lukisan—ia ditakrifkan oleh kawalan proses yang memegang toleransi tersebut di seluruh kumpulan. Hanyutan terma menggerakkan diameter sebanyak 0.005mm sepanjang jam pertama pengeluaran. Haus alatan menggerakkannya sebanyak 0.005mm lagi ke seribu bahagian seterusnya. Jika proses itu tidak diperbetulkan, bahagian itu terkeluar daripada toleransi—dan laporan pemeriksaan menangkapnya selepas kumpulan itu dibatalkan.
Di Nuote Metals, kami menghasilkan bahagian pemusing ketepatan CNC dengan pengukur dalam proses dan pampasan gelung tertutup. Artikel ini merangkumi dua sumber drift, kaedah pampasan, dan perkara yang perlu disahkan sebelum menerima bahagian yang tepat.
Dua Sumber Drift – Pertumbuhan Terma dan Haus Alat
Ketepatan pusingan hanyut atas dua sebab—dan kedua-duanya boleh diramal, boleh diukur dan boleh diperbetulkan.
| Sumber Drift | Apa yang Berlaku | Magnitud Biasa | Kaedah Pembetulan |
|---|---|---|---|
| Pertumbuhan terma | Spindle dan bahan kerja mengembang apabila mesin menjadi panas | 0.005–0.015mm sepanjang jam pertama | Penderia suhu + pampasan mengimbangi |
| Kehausan alatan | Masukkan pusingan tepi, daya pemotongan meningkat | 0.003–0.010mm lebih daripada 1,000 bahagian | Tolok dalam proses + kemas kini mengimbangi |
Pertumbuhan termaadalah masalah jam pertama. Galas gelendong menjadi panas, skru bebola mengembang, dan bahan kerja membesar apabila ia menyerap haba pemotongan. Diameter 50mm boleh membesar sebanyak 0.01mm dalam jam pertama—cukup untuk melebihi toleransi ±0.005mm. Pertumbuhannya tidak rawak—ia mengikut lengkung suhu. Kami mengukur gelendong dan bahan kerja dengan penderia suhu dan menggunakan offset pampasan pada CNC—laluan alat beralih apabila mesin menjadi panas.
Kehausan alatanadalah masalah jangka panjang. Tepi sisipan membulat secara beransur-ansur—daya pemotongan meningkat, bahan kerja membelok lebih banyak dan diameter hanyut. Sisipan yang haus boleh menggerakkan diameter sebanyak 0.01mm ke atas 1,000 bahagian. Haus tidak kelihatan kepada pengendali—ia kelihatan dalam ukuran. Kami mengukur bahagian dalam proses dan mengemas kini offset alat apabila diameter menghampiri had kawalan—sebelum ia keluar dari toleransi.
UntukKetepatan CNC bertukar bahagian, hanyut bukanlah kecacatan—ia adalah pembolehubah yang perlu diberi pampasan. Pembekal yang memeriksa selepas kumpulan mengesan hanyut; pembekal yang mengukur dalam proses sedang membetulkannya.
Tolok Dalam Proses – Mengukur pada Pelarik, Bukan di Bilik Pemeriksaan
Tolok dalam proses ialah perbezaan antara pembetulan dan pengesanan. Tolok dipasang pada mesin pelarik—atau bahagiannya diukur dengan probe sentuh—dan hasilnya disalurkan semula ke CNC sebelum bahagian seterusnya dipotong.
Cara ia berfungsi:
- Siasatan sentuh pada turet (Renishaw OMP40) – mengukur diameter selepas hantaran penamat, sebelum bahagian itu dipotong.
- Tolok dalam proses (Marposs M110) – tolok gaya angkup yang menyentuh bahagian semasa pemesinan dan menghantar diameter ke CNC.
- Pampasan gelung tertutup – CNC membandingkan diameter yang diukur dengan sasaran dan mengemas kini offset alat untuk bahagian seterusnya.
Apa yang diperbetulkan:
- Hanyutan terma – offset dikemas kini apabila mesin menjadi panas.
- Haus alatan – ofset dikemas kini apabila sisipan haus.
- Variasi bahan - bar yang lebih keras membelok lebih banyak; offset mengimbangi.
Apa yang tidak betul:
- Galas gelendong yang haus - pengukur mengukur hasil, bukan puncanya.
- Bar bengkok - tolok mengukur diameter, bukan kelurusan.
Untuk bahagian pusingan ketepatan CNC, tolok dalam proses bukanlah pengganti CMM—ia adalah pelengkap. Tolok membetulkan proses; CMM mengesahkan bahagian tersebut.
Rujukan standard: Toleransi dimensi mengikut ISO 2768-mK dan ISO 1101 melainkan serlahan ciri yang lebih ketat ditentukan. Cpk dikira mengikut ISO 22514.
Peralatan dan Kapasiti
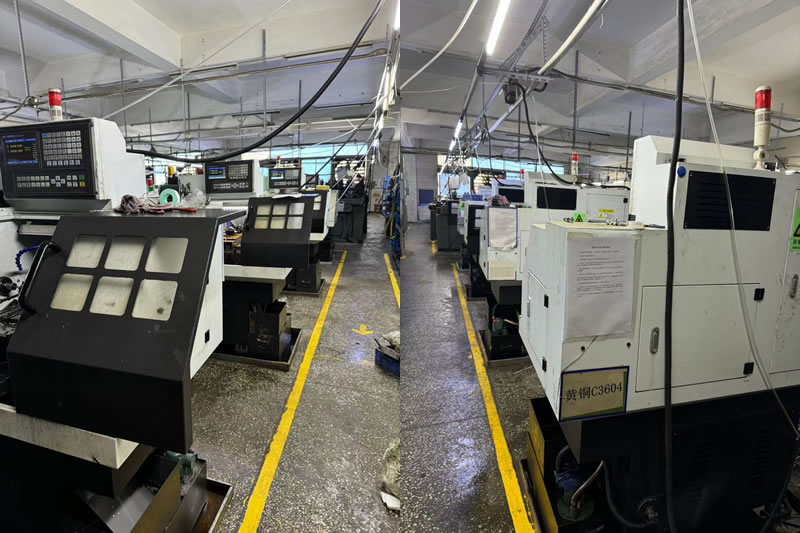
Nuote Metals mengendalikan sel pemusing ketepatan dengan pengukur dalam proses pada setiap mesin pelarik.
- Pelarik CNC (Haas ST-20Y, Okuma Genos L) – suapan bar sehingga 80mm, chuck sehingga 300mm.
- Kuar sentuh (Renishaw OMP40) – ukuran diameter dan panjang selepas hantaran penamat.
- Tolok dalam proses (Marposs M110) – pengukuran diameter berterusan pada bahagian volum tinggi.
- CMM (Zeiss Contura 7/10/6) – pengesahan akhir, dipasang pada datum pemesinan.
- Penderia suhu – gelendong dan bahan kerja, memberi makan kepada model pampasan.
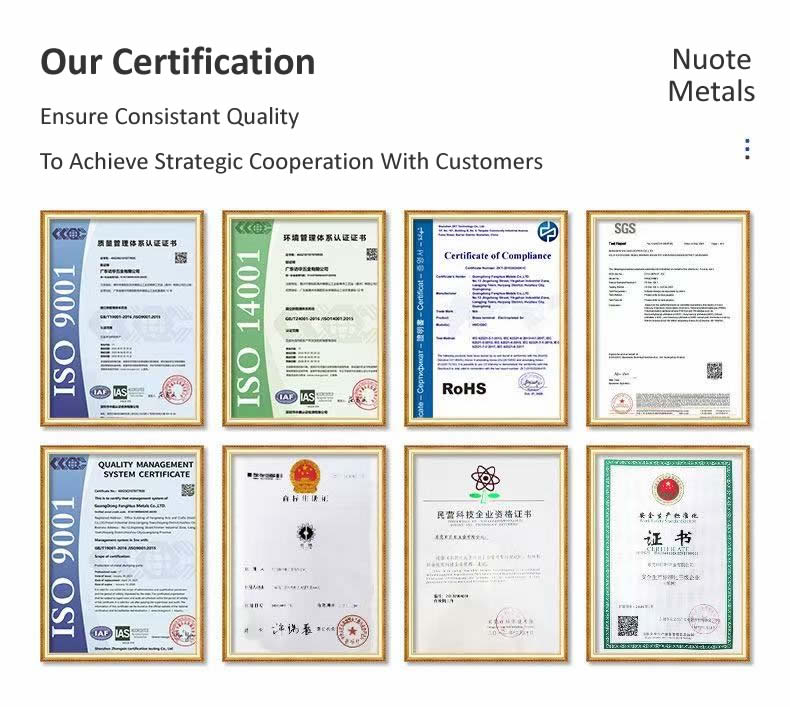
Pensijilan:ISO 9001:2015 (sijil tersedia atas permintaan). Kapasiti tahunan: 3 juta bahagian pusingan ketepatan untuk program keselamatan hidraulik, perubatan dan automotif. Cpk ≥1.33 pada diameter kritikal dengan pengukur dalam proses; Cpk ≥1.67 dengan pengukuran 100% dan kitaran yang lebih perlahan.
Had:Tolok dalam proses disahkan untuk diameter ≥3mm dan panjang ≤150mm. Di bawah 3mm, sentuhan probe memesongkan bahagian—pengukuran optik digunakan sebaliknya. Di atas 150mm, bahagian itu membelok antara pusat-tolok mengukur pesongan, bukan diameter.
Contoh Nyata – Cpk Dinaikkan daripada 1.0 kepada 1.5 dengan Pampasan Dalam Proses
Pengeluar peralatan hidraulik Jerman memerlukan kili injap pusing dengan ketepatan—diameter 20mm, toleransi ±0.003mm, Cpk ≥1.33. Pembekal mereka sebelum ini diperiksa selepas kumpulan—Cpk ialah 1.0 dan 2% bahagian di luar toleransi.
Perkara yang kami lakukan secara berbeza:
- Memasang probe sentuh Renishaw pada mesin pelarik—mengukur diameter selepas hantaran penamat, setiap bahagian ke-10.
- Pampasan terma yang digunakan—offset telah dikemas kini apabila gelendong dipanaskan, berdasarkan penderia suhu.
- Mengemas kini offset alat apabila diameter menghampiri had kawalan—sebelum bahagian itu hanyut di luar toleransi.
- Mengesahkan kumpulan terakhir pada Zeiss Contura CMM—Cpk 1.52.
Pengajaran yang kami pelajari:Pada awal program perubahan ketepatan kami, kami bergantung pada pensampelan CMM luar talian untuk kumpulan 50,000 keping. Hanyutan terma jam pertama mengalihkan diameter sebanyak 0.008mm—2% daripada kumpulan adalah di luar toleransi dan perlu diolah semula mengikut kos kami. Sejak itu, setiap bahagian dengan toleransi yang lebih ketat daripada ±0.005mm berjalan dengan pengukuran dalam proses—bukan pensampelan luar talian.
Had:Probe dalam proses menambah 4 saat setiap pengukuran—untuk kitaran 30 saat, iaitu peningkatan masa kitaran sebanyak 13%. Untuk bahagian volum tinggi, tolok dalam proses (Marposs) adalah lebih pantas—tetapi ia memerlukan kepala tolok khusus untuk setiap diameter.
Menghantar 50,000 gelendong dengan sifar bahagian luar toleransi. Inilah yang harus disampaikan oleh bahagian pusingan ketepatan CNC: bukan hanya bahagian yang mengukur dengan betul pada CMM, tetapi proses yang membetulkan dirinya sebelum bahagian itu hanyut—kerana tolok berada pada mesin pelarik, bukan di dalam bilik pemeriksaan.
Soalan Lazim
S1: Adakah tolok dalam proses meningkatkan masa kitaran?
J: Ya— kuar sentuh menambah 3–5 saat setiap ukuran; tolok dalam proses menambah 1–2 saat. Untuk kitaran 30 saat, itu adalah peningkatan 3-13%. Tetapi peningkatan itu diimbangi oleh pengurangan sekerap—sekumpulan yang akan dilupuskan pada 2% di luar toleransi menjadi 0%. Untuk bahagian pusingan ketepatan CNC dengan toleransi yang ketat, jumlah kos adalah lebih rendah dengan pengukuran dalam proses—tidak lebih tinggi.
S2: Bilakah pengukuran dalam proses diperlukan untuk bahagian yang diputar dengan ketepatan?
J: Apabila toleransi adalah ±0.005mm atau lebih ketat, apabila batch cukup panjang untuk kehausan alat menjadi penting (lebih 500 bahagian), atau apabila bahan berbeza dari bar ke bar. Untuk kumpulan pendek dengan toleransi yang longgar, pensampelan CMM luar talian adalah mencukupi. Untuk bahagian pusingan ketepatan CNC dalam aplikasi keselamatan hidraulik, perubatan atau automotif, tolok dalam proses adalah standard—bukan pilihan.
S3: Bolehkah anda memberikan data Cpk dengan penghantaran?
A: Ya. Setiap kumpulan pusingan ketepatan dihantar dengan laporan Cpk mengenai diameter kritikal—dikira daripada data tolok dalam proses dan disahkan pada CMM. Laporan itu termasuk carta kawalan, rekod haus alat dan log pampasan haba. Untuk bahagian pusingan ketepatan CNC dalam industri terkawal, laporan Cpk adalah sebahagian daripada pakej PPAP.
S4: Bolehkah anda memberikan maklum balas DFM sama ada bahagian saya memerlukan pengukuran dalam proses?
A: Ya. Hantar lukisan dengan toleransi, saiz kelompok dan bahan. Pasukan kejuruteraan kami menyemak risiko hanyut—mengesahkan sama ada toleransi dan panjang kelompok mewajarkan pengukuran dalam proses, atau sama ada pensampelan CMM luar talian adalah mencukupi. Jika toleransi lebih ketat daripada drift, kami mengesyorkan kaedah mengukur sebelum memetik—bukan selepas kumpulan pertama gagal.
Hantar Pertanyaan
Sila berasa bebas untuk memberikan pertanyaan anda dalam borang di bawah. Kami akan membalas anda dalam masa 24 jam.
X
Kami menggunakan kuki untuk menawarkan anda pengalaman menyemak imbas yang lebih baik, menganalisis trafik tapak dan memperibadikan kandungan. Dengan menggunakan tapak ini, anda bersetuju dengan penggunaan kuki kami.
Dasar Privasi