Produk
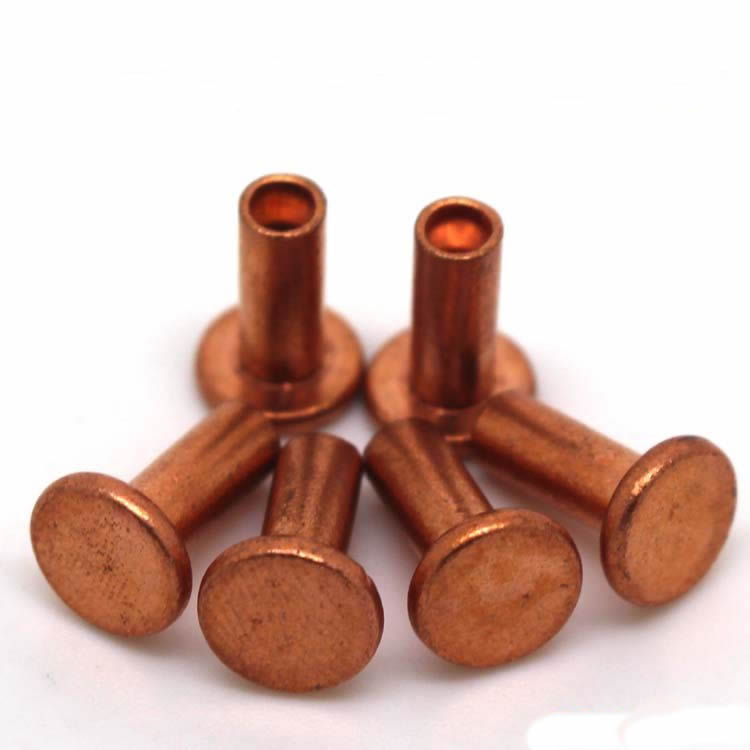
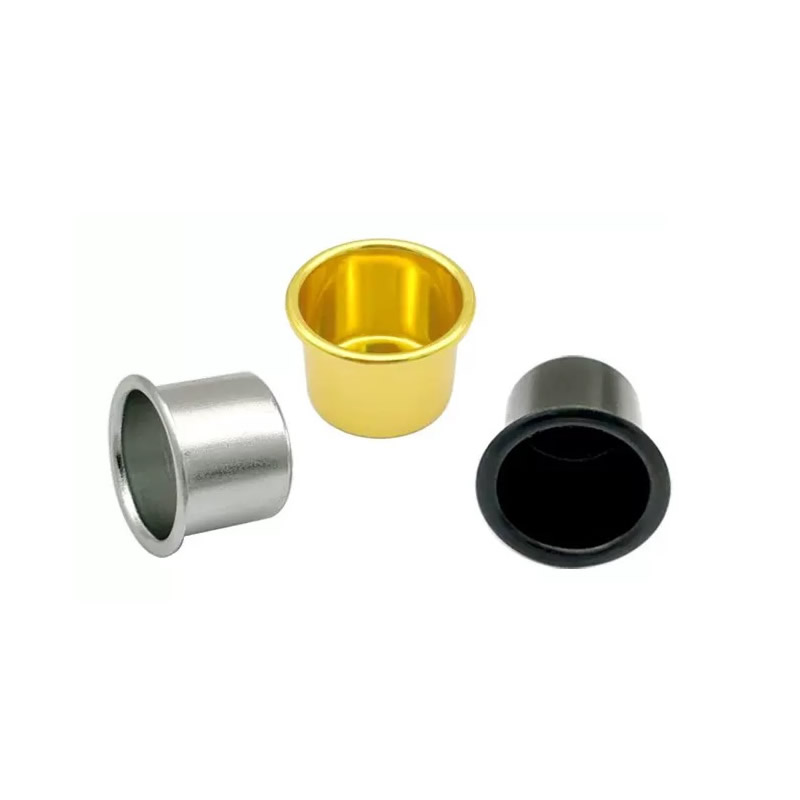
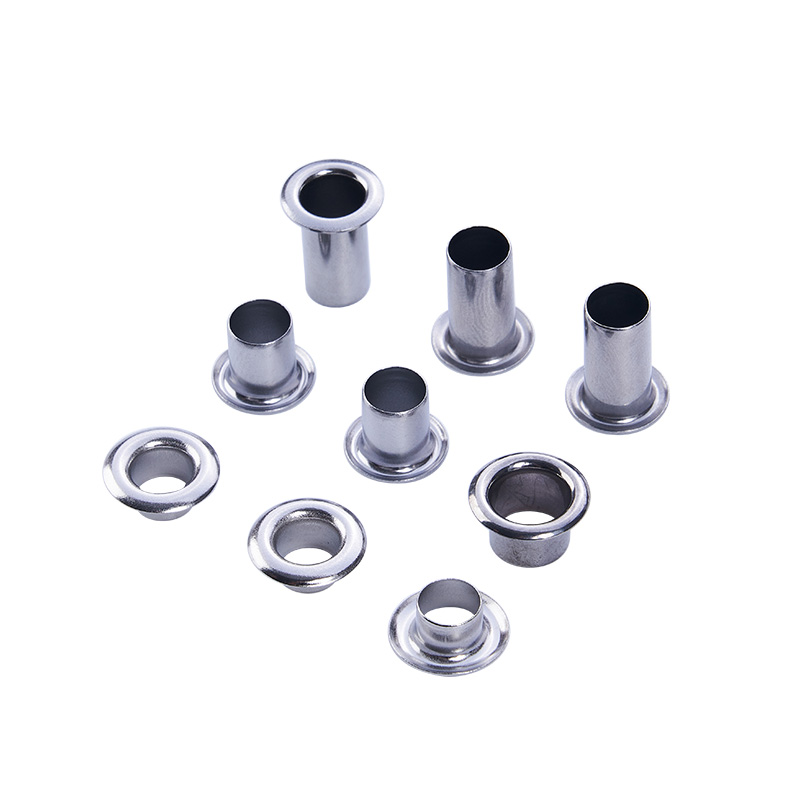
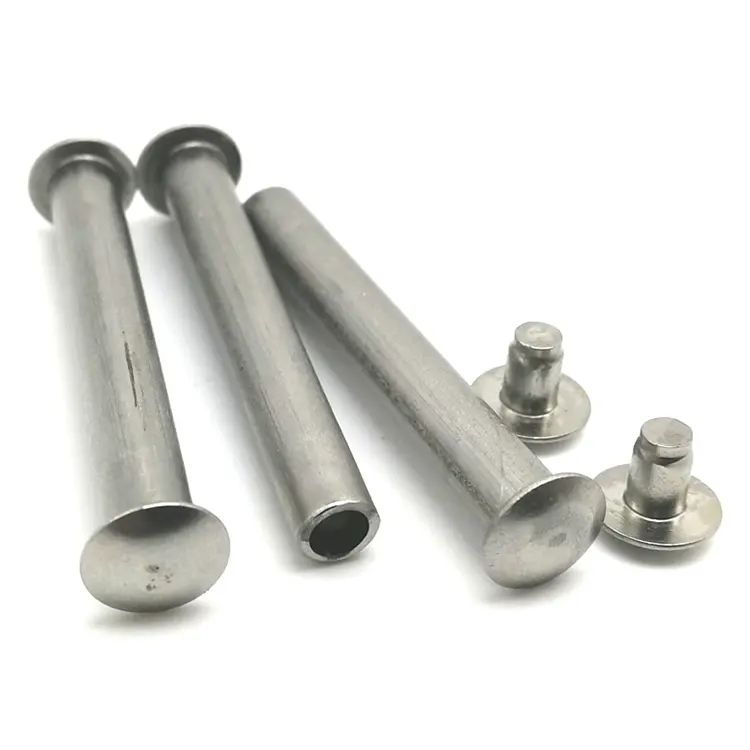
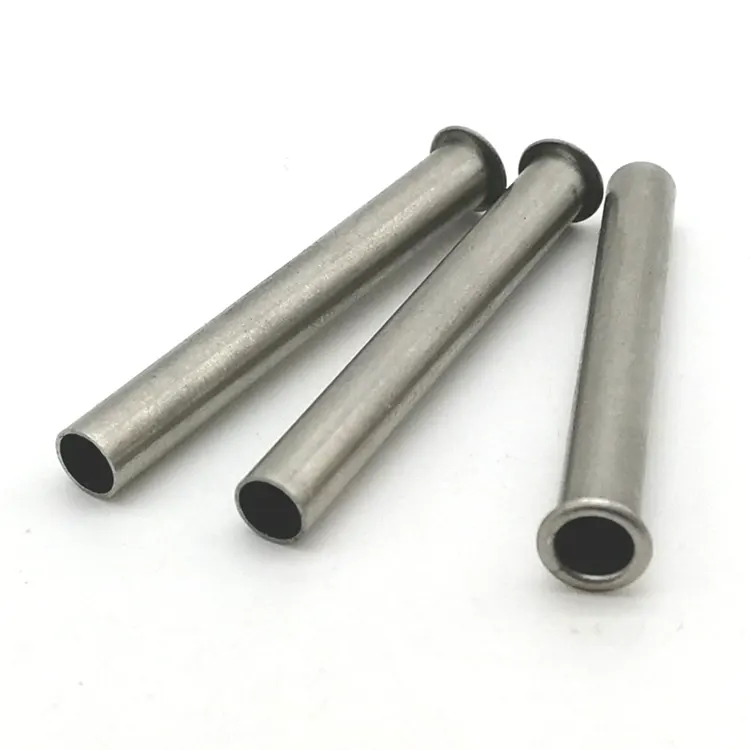
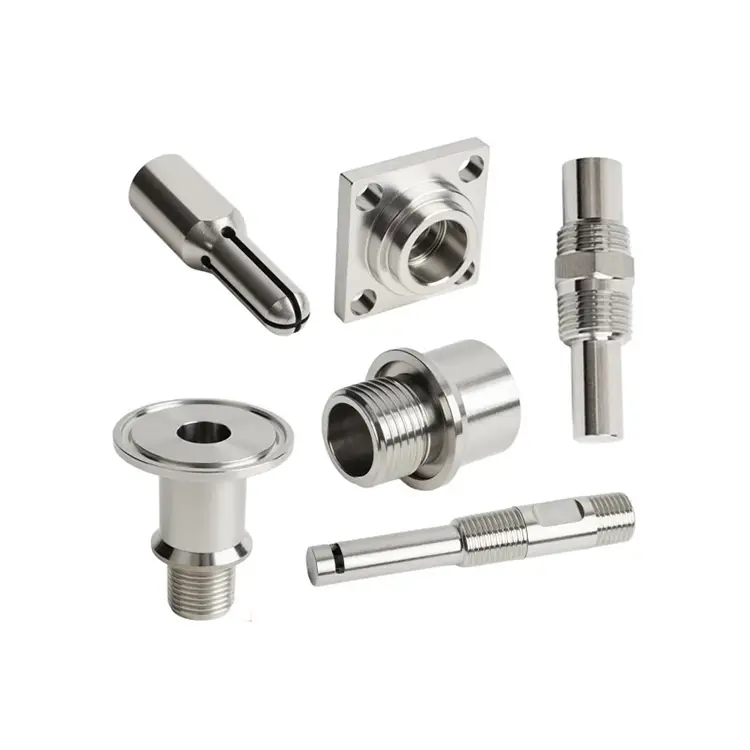
Bahagian Berpusing CNC
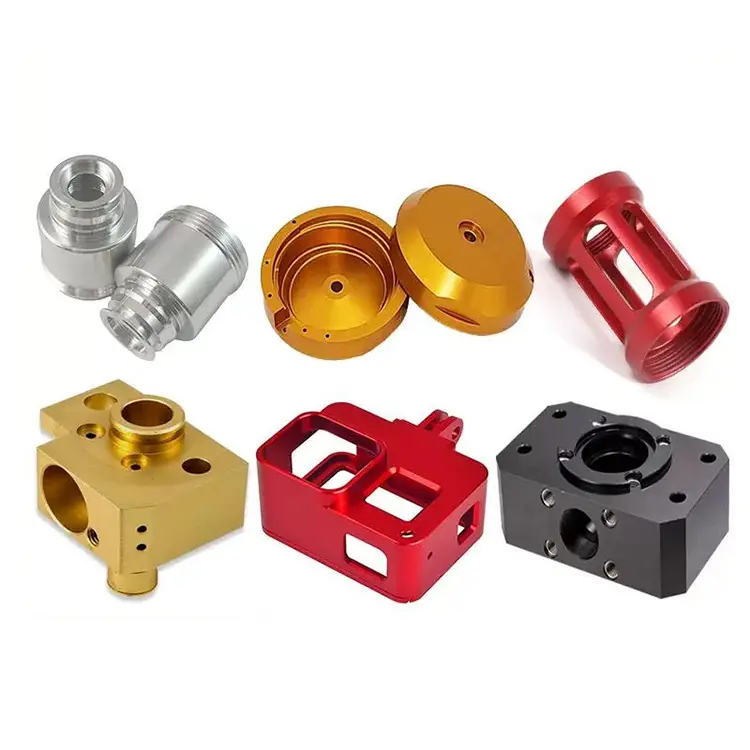
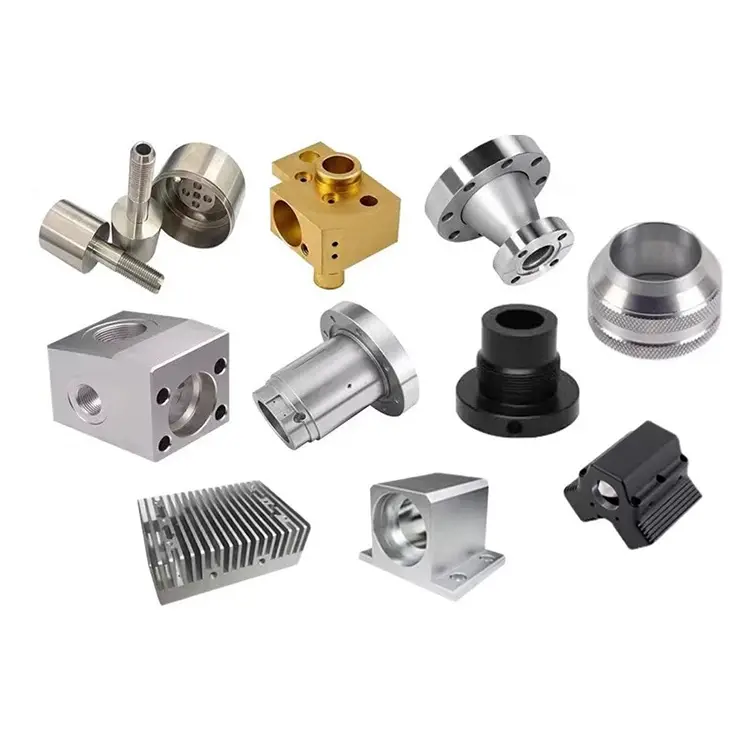
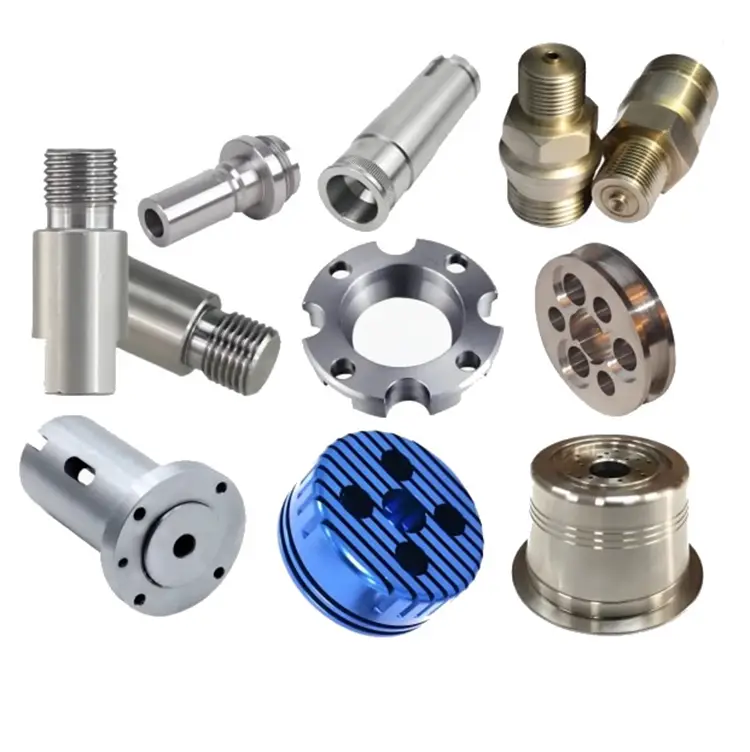
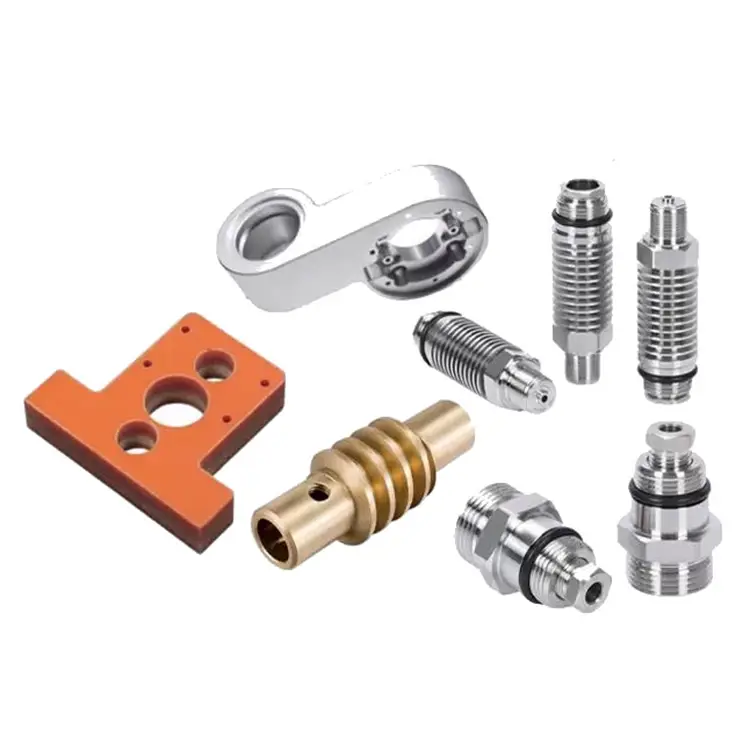
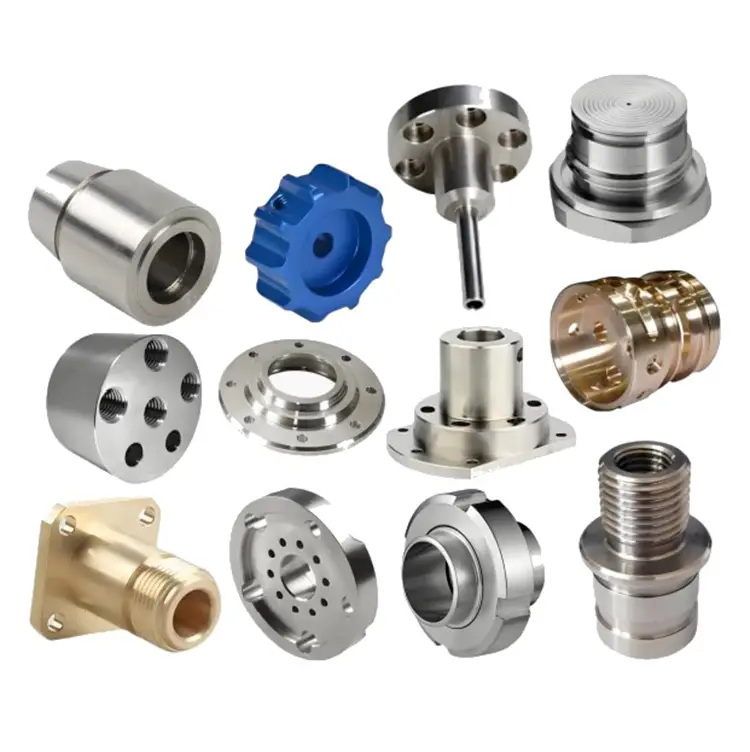
Nuote Metals mengeluarkan alat ganti CNC untuk pelbagai industri – daripada industri terkawal tinggi yang bergantung pada Nuote untuk bahagian yang konsisten dan tepat kepada yang memerlukan pengenalan produk yang berbeza dan menonjol. Semua bahagian berpusing adalah berketepatan tinggi dan bagus dengan rawatan permukaan.
Hantar Pertanyaan
Penerangan Produk
Bahagian Berpusing CNC – Laluan Terpantas dari Stok Bar ke Komponen Selesai
Pengilangan mencipta bentuk. Berpusing mencipta silinder. Dan sejumlah komponen ketepatan yang mengejutkan—aci, pin, penyambung, sesendal, kili injap—adalah silinder. sebab tuCNC bertukar bahagiankekal sebagai cara yang paling kos efektif dan cekap untuk menghasilkannya.
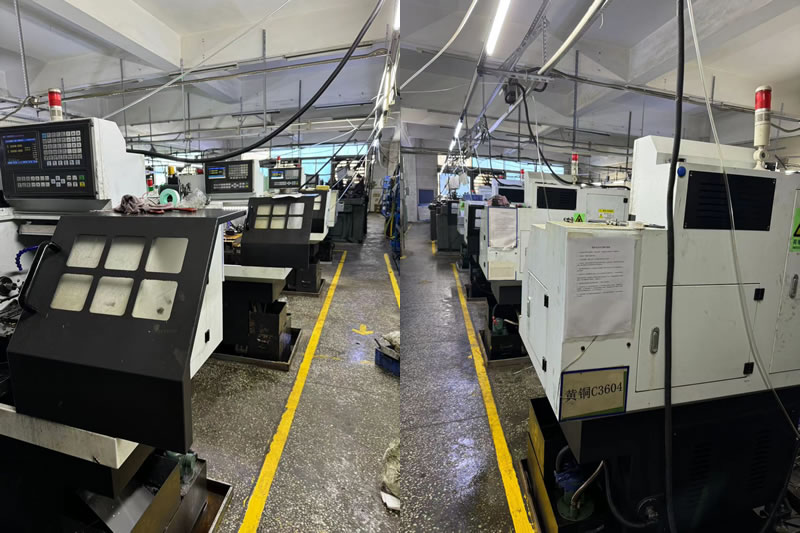
Di Nuote Metals, kami mengendalikan 30 mesin pelarik yang diberi makan bar dan chucked khusus untuk membelok. Tetapi kelajuan sahaja bukanlah matlamat. Matlamatnya ialah bahagian yang memenuhi toleransi, kemasan permukaan dan integriti bahan—kelompok demi kelompok. Artikel ini menerangkan cara kami berfikir tentang membelok, tempat ia sesuai dan perkara yang boleh dijangkakan apabila anda menghantar lukisan kepada kami.
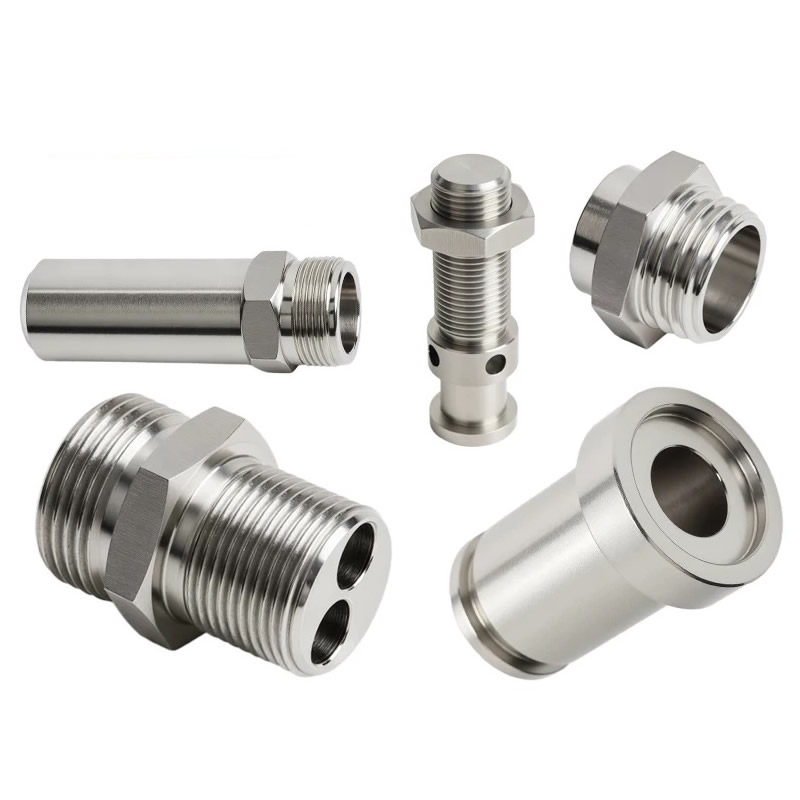
Perkara yang Membuatkan Berubah Berbeza – Dan Lebih Cepat
Memusing memusingkan bahan kerja terhadap alat pemotong pegun. Pengilangan memutarkan alat terhadap bahan kerja pegun. Perbezaan tunggal itu mengubah segala-galanya tentang kos, kelajuan dan ketepatan.
Mengapa berpusing lebih cepat:
- Suapan bar:Untuk pengeluaran volum tinggi, penyuap bar menolak bahan ke dalam gelendong secara automatik—tiada pemuatan manual, tiada masa henti antara bahagian.
- Pemotongan satu titik:Alat memusing melibatkan bahan secara berterusan, mengeluarkan sejumlah besar logam dengan cepat.
- Toleransi yang lebih ketat pada diameter:Berpusing secara semula jadi menghasilkan ciri bulat dengan kepekatan yang sangat baik dan kemasan permukaan.
- Tiada kerja yang kompleks:Collet atau chuck memegang palang; bahagian itu jatuh apabila lengkap.
Di mana pusingan menang:
- Aci, pin, bolt, stud
- Penyambung, penyesuai, kelengkapan
- Sesendal, lengan, pengatur jarak
- Kili injap, omboh, pelocok
- Mana-mana bahagian dengan paksi silinder primer
Di mana pengilangan menang:
- Bentuk prismatik dengan muka rata, poket dan kontur kompleks
- Perumahan, kurungan, manifold
- Bahagian yang geometri primernya tidak berpusing
Kebanyakan bahagian yang dipusing memerlukan pengilangan sekunder—lubang silang, flat, slot. Itulah sebabnya kami mengendalikan kedua-dua peralatan memusing dan mengisar, dan pusat pusingan 5 paksi untuk bahagian yang memerlukan kedua-duanya dalam satu persediaan.
Bahagian Pusing CNC Biasa – Geometri dan Aplikasi
Jika bahagian anda sesuai dengan salah satu daripada huraian ini, mengubah kemungkinan proses yang betul:
Aci dan pin– Motor, penggerak, silinder hidraulik. Bahan: 1045, 4140, 304, 17-4 PH.
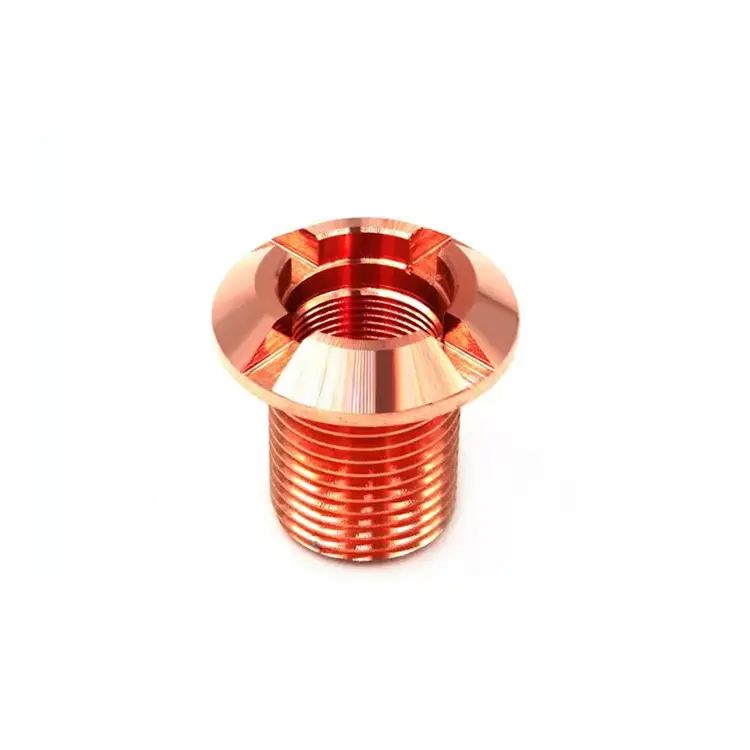
Penyambung dan penyesuai– Sistem bendalir, kelengkapan elektrik, talian pneumatik. Bahan: loyang, tembaga, tahan karat, aluminium.
Sesendal dan lengan– Galas, permukaan haus, panduan penjajaran. Bahan: gangsa, loyang, keluli, PTFE.
Komponen injap -Kili, batang, tempat duduk, pelocok. Bahan: 4140, 17-4 PH, D2, tahan karat.
Pengikat dan sisipan– Stud berulir, bolt tersuai, sisipan berulir. Bahan: keluli karbon, keluli aloi, tahan karat.
Penggelek dan roda– Penghantar, pengendalian bahan, peralatan percetakan. Bahan: keluli, aluminium, nilon, POM.
Perkara yang dikongsi oleh bahagian ini:Paksi silinder utama, keperluan untuk kepekatan, dan keperluan untuk diameter dan kemasan permukaan yang konsisten. Ini adalah ciri-ciri yang paling baik yang diberikan oleh pusingan.
Peralatan dan Kapasiti – Dibina untuk Kecekapan Bar-Fed
Nuote Metals mengendalikan jabatan pusingan yang dioptimumkan untuk kedua-dua ketepatan kumpulan kecil dan pengeluaran volum tinggi.
| Keupayaan | Spesifikasi |
|---|---|
| Diameter Pusingan | 2 mm – 300 mm |
| Panjang Pusingan | Sehingga 750 mm |
| Toleransi | ±0.005 mm (standard), ±0.002 mm (ketepatan) |
| Kekasaran Permukaan | Ra 0.4 μm (standard), Ra 0.2 μm (digilap) |
| Kapasiti Suapan Bar | 2 mm – 80 mm diameter |
| Kelajuan Spindle | Sehingga 6,000 RPM |
| Alatan Langsung | Lubang silang, rata, slot dalam satu persediaan |
Bahan yang kami putar secara berkala:
- Keluli karbon (1045, 1215, 12L14)
- Keluli aloi (4140, 4340, 8620)
- Keluli tahan karat (303, 304, 316, 17-4 PH)
- Aluminium (6061, 7075, 2024)
- Loyang (C36000, C26000)
- Kuprum (C11000, C10200)
- Plastik (POM, PEEK, PTFE, nilon)
Keupayaan volum:Prototaip (1–50 keping), pengeluaran volum rendah (50–5,000), pengeluaran volum tinggi (5,000–500,000+).
Kawalan Kualiti – Perkara yang Kami Sahkan pada Setiap Bahagian Berpusing CNC
Berpusing adalah pantas, tetapi kelajuan tanpa pengesahan adalah pembaziran. Setiap kelompok dihasilkan di bawah sistem kualiti yang didokumenkan:
Pengesahan bahan masuk:
- Sijil ujian kilang untuk setiap bar.
- Pemeriksaan kekerasan dalaman dan struktur mikro.
Pemantauan dalam proses:
- Pemeriksaan Artikel Pertama (FAI) untuk setiap nombor bahagian baharu.
- Kawalan Proses Statistik (SPC) pada diameter kritikal.
- Pemantauan kehausan alatan dan perubahan alatan yang dijadualkan untuk mengelakkan hanyut.
Pemeriksaan akhir:
- Pemeriksaan CMM untuk geometri kompleks.
- Pembanding optik untuk pengesahan benang dan profil.
- Penguji kekasaran permukaan untuk pengesahan Ra.
- Laporan dimensi penuh dan sijil bahan dengan setiap penghantaran.
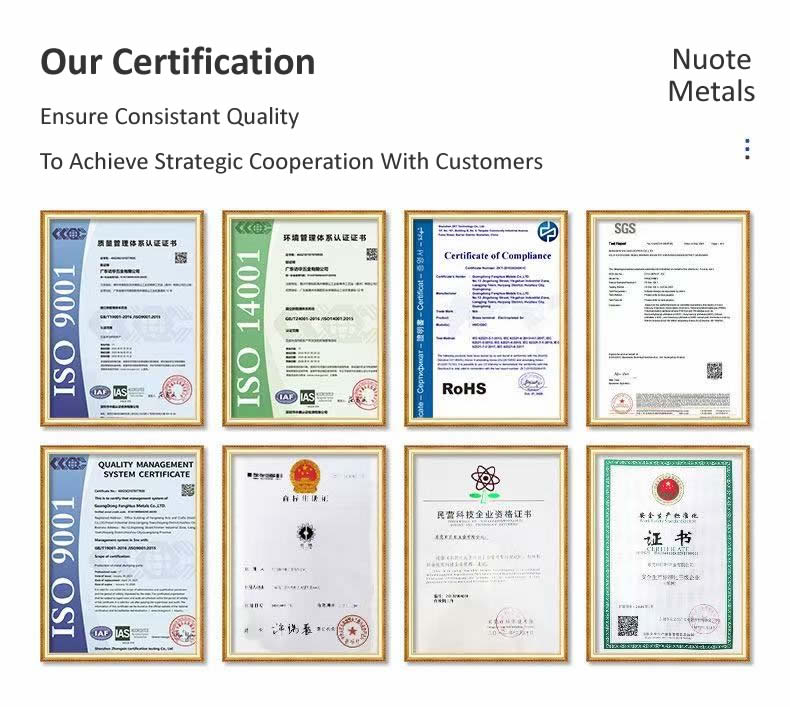
Persijilan: ISO 9001:2015. Pematuhan RoHS dan REACH tersedia. Dokumentasi PPAP atas permintaan.
Contoh Nyata – Kili Injap Tahan Karat 17-4 PH
Pengeluar peralatan hidraulik Amerika Utara memerlukan gelendong injap tahan karat 17-4 PH dengan toleransi diameter 0.008mm, ketumpuan 0.005mm dan 40–45 HRC selepas rawatan haba. Pembekal mereka sebelum ini tidak dapat menahan kepekatan selepas pengerasan—geli adalah 0.02mm daripada bulat.
Perkara yang kami lakukan secara berbeza:
- Memesin gelendong lengkap pada pusat pusingan kilang 5 paksi—semua diameter, alur dan lubang silang dalam satu persediaan.
- Menggunakan perkakas CBN untuk hantaran penamat akhir selepas rawatan haba.
- Kepekatan yang disahkan dengan Talyrond sebelum dan selepas pengerasan.
- Dihantar 3,500 keping dengan sifar penolakan. Pelanggan menghapuskan pengisaran sekunder dan mengurangkan masa pendahuluan sebanyak 10 hari.
Soalan Lazim Mengenai Bahagian Diputar CNC
S1: Apakah perbezaan antara pemusingan CNC dan pengilangan CNC?
J: Pemusingan CNC memutarkan bahan kerja manakala alat pegun memotongnya—terbaik untuk bahagian silinder. Pengilangan CNC memutarkan alat semasa bahan kerja kekal diam—terbaik untuk bahagian prismatik dengan muka rata dan poket. banyakCNC bertukar bahagianjuga memerlukan pengilangan sekunder untuk lubang silang atau rata. Nuote Metals mengendalikan kedua-dua jenis peralatan, ditambah dengan pusat pusingan 5 paksi yang menggabungkan putaran dan pengilangan dalam satu persediaan.
S2: Apakah toleransi yang boleh anda pegang pada bahagian yang bertukar?
J: Toleransi standard kami ialah ±0.005mm, dengan keupayaan ketepatan sehingga ±0.002mm untuk diameter kritikal. Kepekatan dan kebulatan boleh dipegang hingga 0.005mm atau lebih baik. Toleransi yang boleh dicapai bergantung pada bahan, nisbah panjang kepada diameter bahagian dan jenis ciri. Untuk bahagian yang dirawat haba, kami mengesyorkan menyatakan toleransi selepas rawatan haba atau membenarkan pengisaran. Nuote Metals menyemak setiap lukisan dan memberikan maklum balas DFM sebelum anda membuat pesanan.
S3: Bolehkah anda menukar bahagian dari stok bar dengan lubang silang dan benang?
A: Ya. Mesin pelarik kami dilengkapi dengan perkakas hidup dan penyuap bar, membolehkan kami menggerudi lubang silang, rata kilang dan memotong benang dalam persediaan yang sama seperti operasi memusing. Ini menghapuskan operasi sekunder, mengurangkan masa pendahuluan dan meningkatkan ketumpuan antara ciri. Untuk geometri kompleks, kami menggunakan pusat pusingan kilang 5 paksi yang memesin bahagian itu lengkap dalam satu persediaan.
Teg Panas: Bahagian Berpusing CNC, Bahagian Berpusing CNC China
Hantar Pertanyaan
Sila berasa bebas untuk memberikan pertanyaan anda dalam borang di bawah. Kami akan membalas anda dalam masa 24 jam.
X
Kami menggunakan kuki untuk menawarkan anda pengalaman menyemak imbas yang lebih baik, menganalisis trafik tapak dan memperibadikan kandungan. Dengan menggunakan tapak ini, anda bersetuju dengan penggunaan kuki kami.
Dasar Privasi