Produk
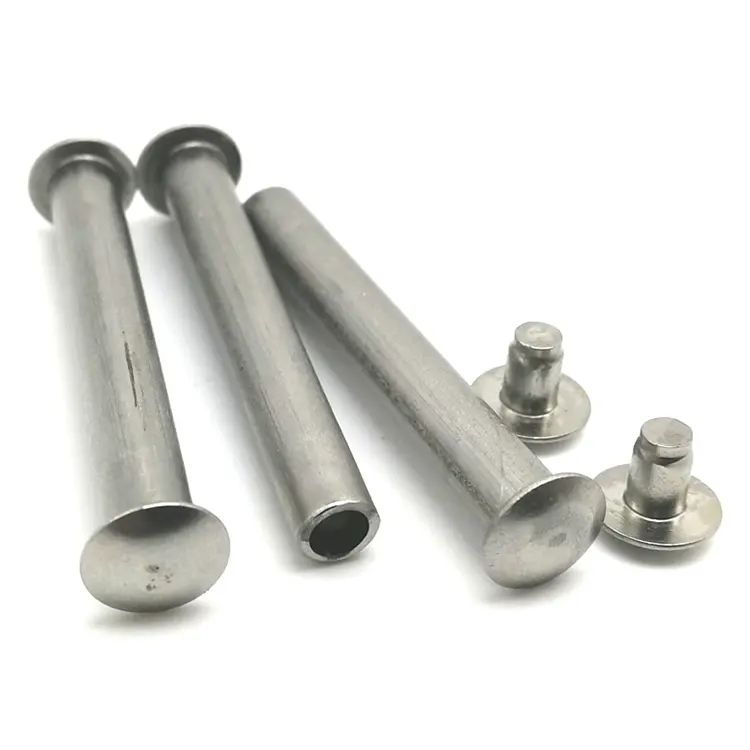
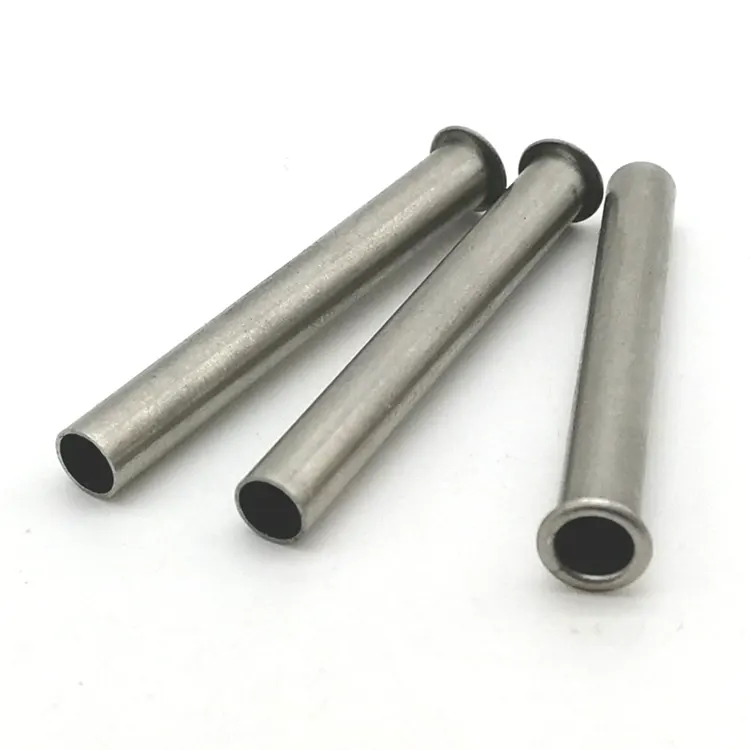
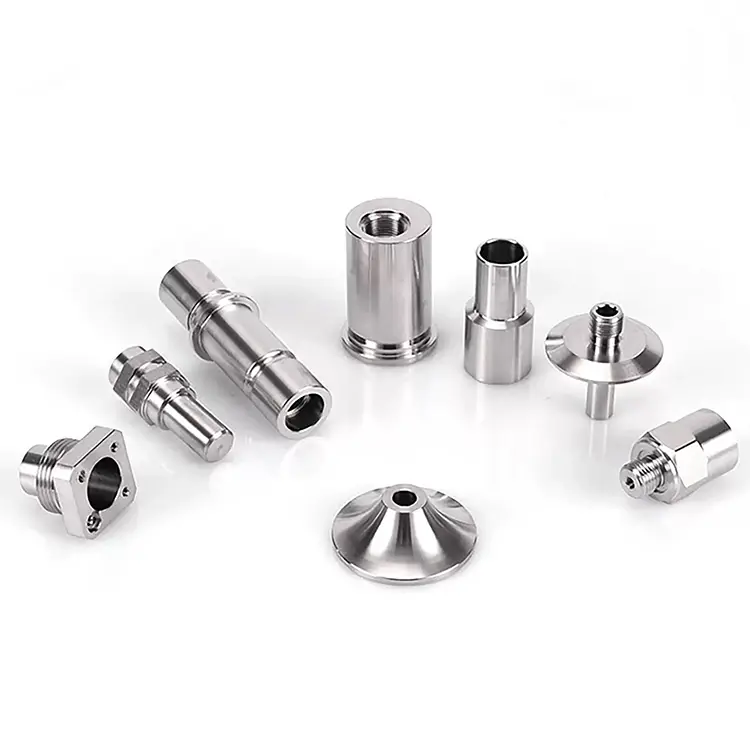
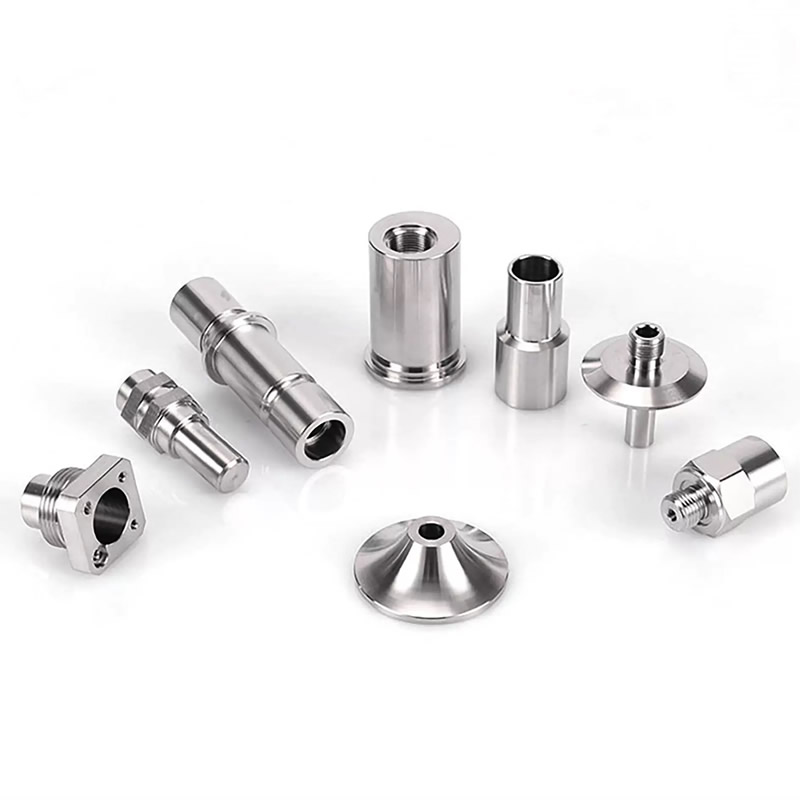
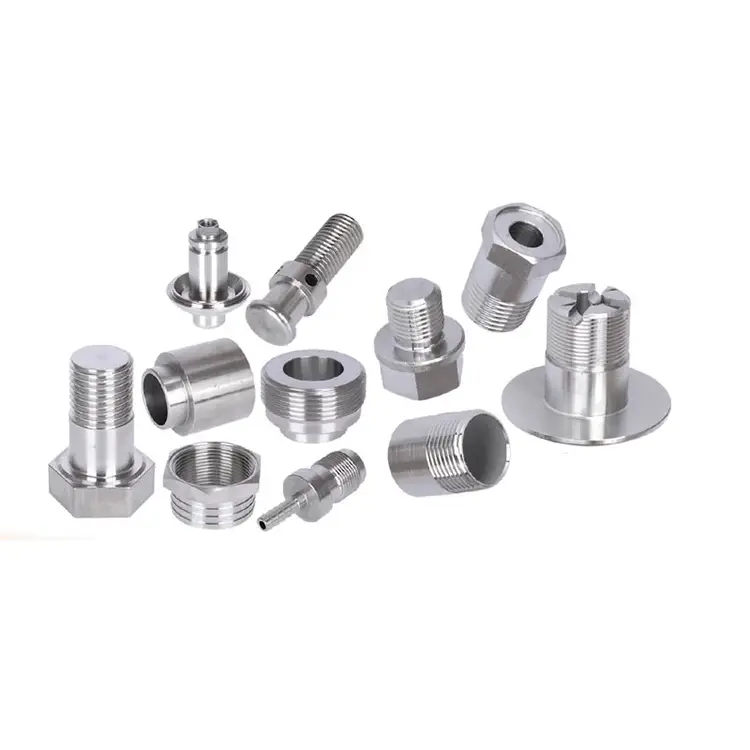
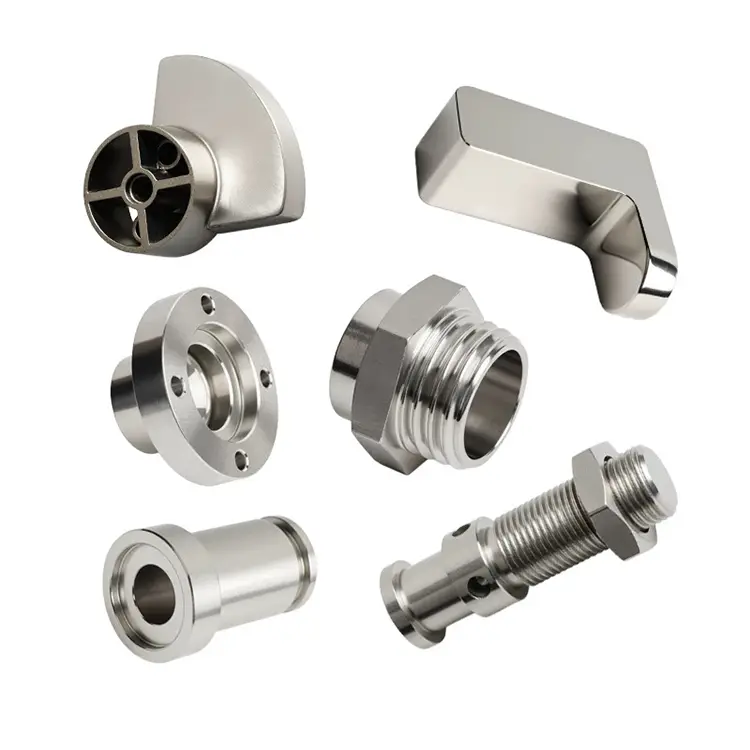
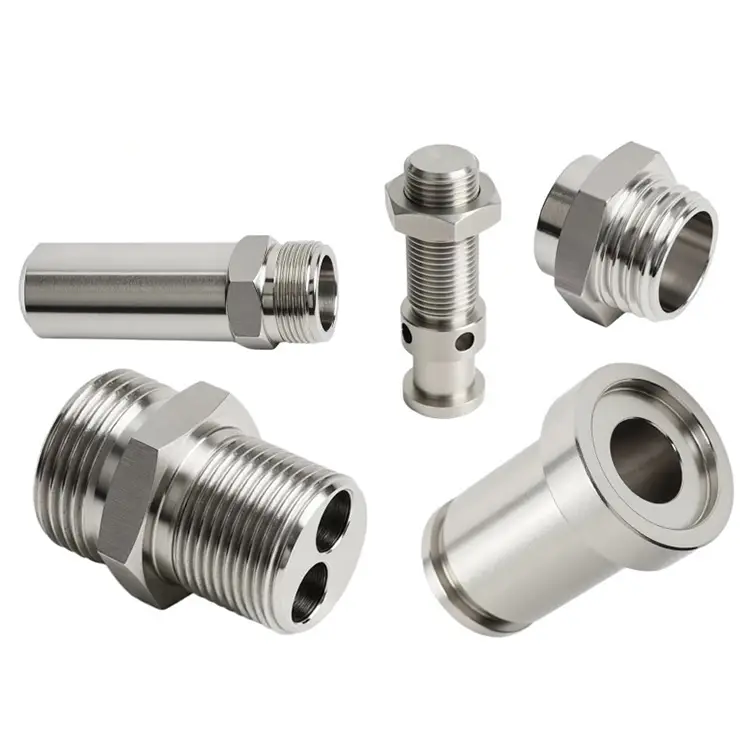
Bahagian Memusing Keluli Tahan Karat
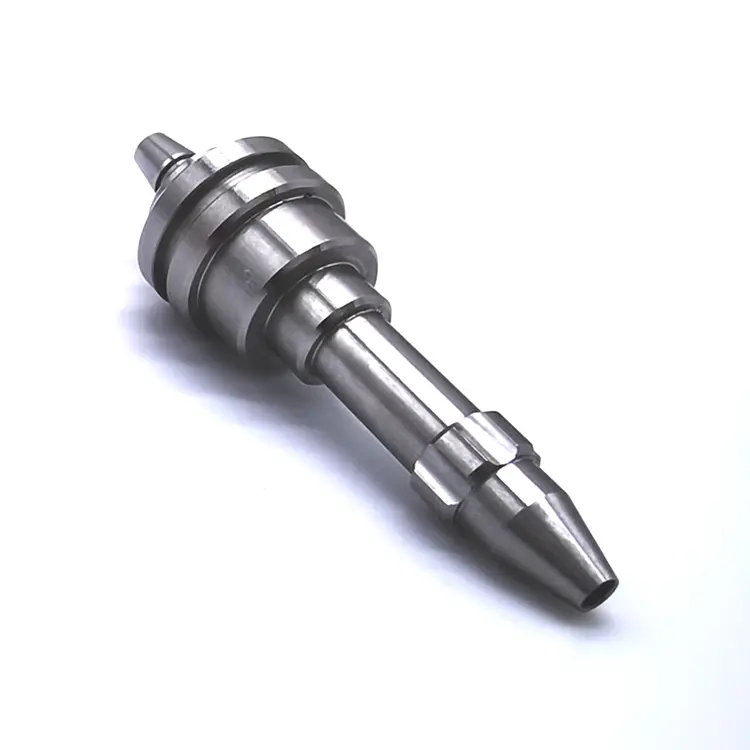
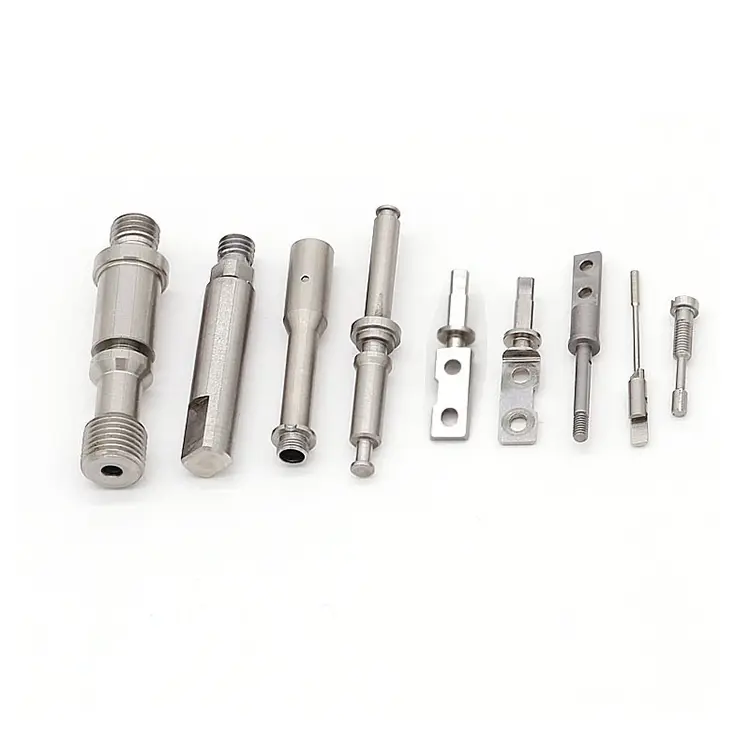
Nuote Metals menawarkan bahagian pusing keluli tahan karat dengan ketepatan tinggi, kami terletak di Dongguan, China. Pemesinan keluli tahan karat ialah proses membentuk keluli tahan karat dengan memotong bahan bahan kerja, atau dengan pemesinan jejari dalaman ke permukaan.
Hantar Pertanyaan
Penerangan Produk
Bahagian Memusing Keluli Tahan Karat – Apabila Rintangan Kakisan Memenuhi Kesukaran Pemesinan
Keluli tahan karat bukan sekadar "keluli yang tidak berkarat." Ia adalah keluarga aloi yang bekerja keras secara agresif, menghasilkan cip bertali yang membalut perkakas, dan menuntut integriti permukaan yang tidak pernah diperlukan oleh keluli karbon. Banyak kedai mesin merawat tahan karat seperti keluli karbon 1045—dan hasilnya adalah kemasan yang buruk, hayat alat yang pendek dan kadar sekerap yang tinggi.
Mesin Nuote Metals Bahagian Pusing Keluli Tahan Karat secara berbeza. Kami memilih parameter perkakas, penyejuk dan pemotongan khusus untuk tahan karat. Kami mengesahkan integriti permukaan, bukan hanya dimensi. Dan kami faham bahawa untuk pelanggan perubatan, makanan dan marin, calar atau permukaan berlumur adalah kecacatan berfungsi—bukan kecacatan kosmetik.
Kos Tersembunyi Pemusingan Tahan Karat – Ia Bukan Bahan, Ia Adalah Skok
Stok bar keluli tahan karat berharga lebih daripada keluli karbon—tetapi bukan di situlah projek melebihi bajet. Kos sebenar ialah sekerap: bahagian yang gagal kemasan permukaan, hanyutan dimensi atau keperluan pempasifan. Tiga mod kegagalan menyumbang kepada kebanyakan kerugian pusingan tahan karat.
1. Hanyutan pengerasan kerja.
Kerja tahan karat mengeras apabila alat bergesel dan bukannya luka. Permukaan menjadi lebih keras daripada substrat, menumpulkan hantaran seterusnya dan menolak dimensi keluar daripada toleransi. Pada masa operator perasan, berpuluh-puluh bahagian adalah sekerap.
2. Pembalut cip dan kerosakan permukaan.
Tahan karat menghasilkan serpihan bergetah bergetah—terutamanya 304 dan 316. Jika cip melilit alat atau bahagian itu, ia akan mencalarkan permukaannya. Untuk bahagian perubatan dan makanan, kemasan Ra 0.4μm boleh menjadi Ra 1.6μm dalam beberapa saat.
3. Pasif yang tidak konsisten.
Tahan karat bergantung pada lapisan kromium oksida pasif untuk rintangan kakisan. Jika pemesinan menyapu permukaan atau meninggalkan zarah besi yang tertanam, pempasifan gagal. Bahagian itu mungkin kelihatan bersih tetapi terhakis semasa diservis.
Cara Kami Memesin Tahan Karat – Alatan Berbeza, Peraturan Berbeza
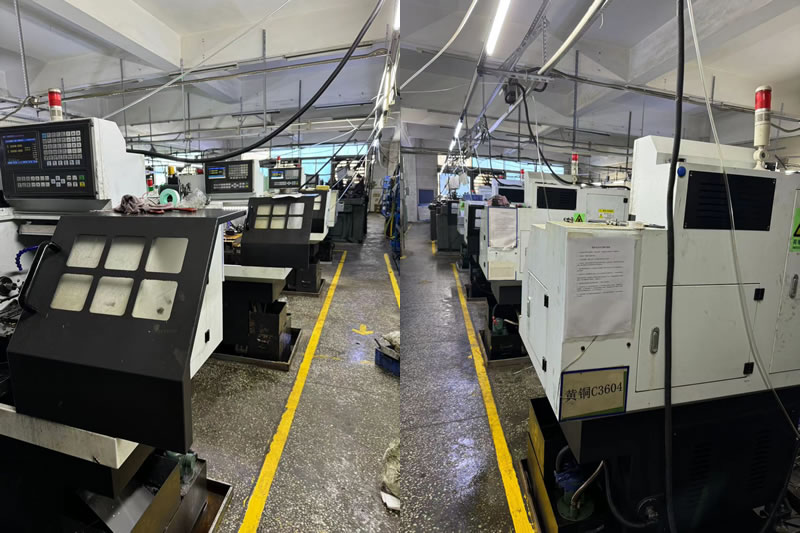
Kami tidak memetik kerja tahan karat pada kelajuan dan suapan keluli karbon. Setiap bahagian tahan karat mendapat pelan proses khusus.
Perkakas:
Kami menggunakan sisipan rake tajam dan positif tinggi dengan karbida bersalut PVD (TiAlN atau AlCrN) yang direka khusus untuk tahan karat. Untuk 17-4 PH dan 440C, kami bertukar kepada CBN untuk lulus penamat. Tepi yang tajam dipotong dengan bersih dan bukannya digosok—ini adalah satu-satunya faktor terpenting dalam mencegah pengerasan kerja.
Bahan penyejuk:
Bahan penyejuk bertekanan tinggi (70–100 bar) diarahkan ke bahagian tepi pemotongan. Ini memecahkan cip, mengawal haba dan menyekat pengerasan kerja. Untuk 304 dan 316, kami menggunakan hantaran penamat menghidupkan penyejukan nitrogen.
Parameter:
Kelajuan permukaan rendah, kadar suapan tinggi. Kami memotong cukup pantas untuk kekal di atas ambang pengerasan kerja tetapi cukup perlahan untuk mengelakkan kehausan alatan yang cepat. Untuk 316, kelajuan permukaan biasa ialah 120–150 m/min—kira-kira separuh daripada apa yang kami gunakan pada keluli karbon 1045.
Pengesahan:
Kekasaran permukaan diuji dengan profilometer mudah alih. Pasif disahkan dengan ujian kuprum sulfat atau ujian feroksil. Pemeriksaan dimensi dengan CMM pada semua ciri kritikal.
Gred Tahan Karat Kami Mesin – Dan Untuk Apa Setiap Satu
| Gred | Kebolehmesinan | Rintangan Kakisan | Kekerasan Biasa | Aplikasi Terbaik |
|---|---|---|---|---|
| 303 | Cemerlang | Sederhana | 160–200 HB | Bahagian pusingan volum tinggi, kacang, kelengkapan |
| 304 | Sederhana | bagus | 150–200 HB | Peralatan makanan, perubatan, am |
| 316 | Sederhana | Cemerlang (marin) | 150–200 HB | Marin, kimia, farmaseutikal |
| 17-4 PH | Sukar | sangat bagus | 40–45 HRC (H900) | Aeroangkasa, aci berkekuatan tinggi |
| 440C | Sukar | bagus | 58–62 HRC | Galas, injap, alat pemotong |
Nota mengenai 303 lwn. 304:303 mengandungi sulfur untuk kebolehmesinan yang lebih baik—ia bertukar lebih cepat dan menghasilkan cip yang lebih pendek. Tetapi sulfur mengurangkan rintangan kakisan dan kebolehkimpalan. Untuk bahagian perubatan atau makanan, 304 atau 316 biasanya diperlukan. Kami membantu pelanggan memilih gred yang betul berdasarkan aplikasi mereka, bukan hanya yang paling mudah untuk dimesin.
Contoh Nyata – Manifold Tahan Karat 316 untuk Penganalisis Perubatan
Pengeluar peranti perubatan Eropah memerlukan manifold tahan karat 316 dengan kemasan dalaman Ra 0.4μm dan toleransi lubang 0.01mm. Pembekal mereka yang terdahulu menghantar alat ganti yang gagal dalam ujian pempasifan—zarah besi tertanam menyebabkan kakisan dalam laluan bendalir penganalisis.
Perkara yang kami lakukan secara berbeza:
- Perkakas khusus terpakai dikhaskan hanya untuk tahan karat 316—tiada pencemaran silang daripada keluli karbon.
- Bertukar kepada penyejukan nitrogen menghidupkan pas penamat untuk mengelakkan calitan.
- Menambah ujian ferroxyl untuk mengesahkan kepasifan sebelum penghantaran.
- Dihantar 3,000 keping dengan kegagalan pasif sifar. Pelanggan menghapuskan pemeriksaan masuk mereka untuk integriti permukaan.
Soalan Lazim Mengenai Bahagian Memusing Keluli Tahan Karat
S1: Apakah perbezaan antara tahan karat 303 dan 304 untuk bahagian yang dipusing?
A: 303 mengandungi sulfur (0.15–0.35%) untuk meningkatkan kebolehmesinan. Ia bertukar lebih cepat, menghasilkan cip yang lebih pendek, dan memberikan kemasan permukaan yang lebih baik. Tetapi sulfur mengurangkan rintangan kakisan dan membuat kimpalan sukar. 304 tidak mempunyai sulfur—ia menawarkan rintangan kakisan dan kebolehkimpalan yang lebih baik tetapi lebih sukar untuk dimesin. Untuk bahagian pusingan volum tinggi yang tidak terdedah kepada persekitaran yang keras, 303 adalah kos efektif. Untuk aplikasi perubatan, makanan atau marin, pilih 304 atau 316. Nuote Metals boleh menasihati berdasarkan aplikasi dan persekitaran anda.
S2: Bagaimanakah anda menghalang pengerasan kerja apabila bertukar tahan karat?
J: Pengerasan kerja berlaku apabila alat bergesel dan bukannya luka. Pencegahan memerlukan: (1) perkakas garu yang tajam dan positif tinggi—jangan sekali-kali menggunakan sisipan yang haus; (2) kelajuan pemotongan melebihi ambang pengerasan kerja (biasanya 120–150 m/min untuk 316); (3) kadar suapan yang tinggi untuk memastikan alat digunakan; (4) penyejuk bertekanan tinggi yang diarahkan pada bahagian canggih. Di Nuote Metals, kami memprogram kerja tahan karat dengan parameter ini dan mengesahkan kekerasan permukaan selepas pemesinan untuk mengesahkan tiada lapisan mengeras terbentuk.
S3: Bolehkah anda mencapai Ra 0.4μm pada bahagian bertukar keluli tahan karat?
A: Ya. Ra 0.4μm boleh dicapai pada tahan karat dengan alatan dan parameter yang betul. Untuk lubang dalaman, kami menggunakan bar membosankan dengan sisipan yang digilap dan putaran yang disejukkan nitrogen. Untuk permukaan luaran, kami menggunakan sisipan pengelap pada pas penamat. Kami mengesahkan kekasaran permukaan dengan profilometer mudah alih dan memasukkan keputusan dalam laporan pemeriksaan. Untuk Ra 0.2μm atau lebih baik, kami mengesyorkan menjilat atau menggilap sebagai operasi kedua. Nuote Metals menyemak keperluan kemasan permukaan pada setiap lukisan dan mengesahkan Ra yang boleh dicapai sebelum memetik.
Cara Meminta Sebut Harga untuk Bahagian Memusing Keluli Tahan Karat
Hantar lukisan anda (LANGKAH, IGES, PDF atau DWG) dengan:
- Gred tahan karat (303, 304, 316, 17-4 PH, 440C atau lain-lain)
- Keperluan kemasan permukaan (nilai Ra)
- Keperluan ujian pasif atau kakisan jika berkenaan
- Keperluan toleransi untuk dimensi kritikal
- Jumlah tahunan dan saiz kelompok
Pasukan kejuruteraan kami menyemak setiap pertanyaan dalam masa 24 jam dan mengembalikan petikan terperinci dengan maklum balas DFM tentang kebolehmesinan, kebolehlaksanaan kemasan permukaan dan keperluan pempasifan.
Teg Panas: Bahagian Memusing Keluli Tahan Karat
Hantar Pertanyaan
Sila berasa bebas untuk memberikan pertanyaan anda dalam borang di bawah. Kami akan membalas anda dalam masa 24 jam.
X
Kami menggunakan kuki untuk menawarkan anda pengalaman menyemak imbas yang lebih baik, menganalisis trafik tapak dan memperibadikan kandungan. Dengan menggunakan tapak ini, anda bersetuju dengan penggunaan kuki kami.
Dasar Privasi