Produk
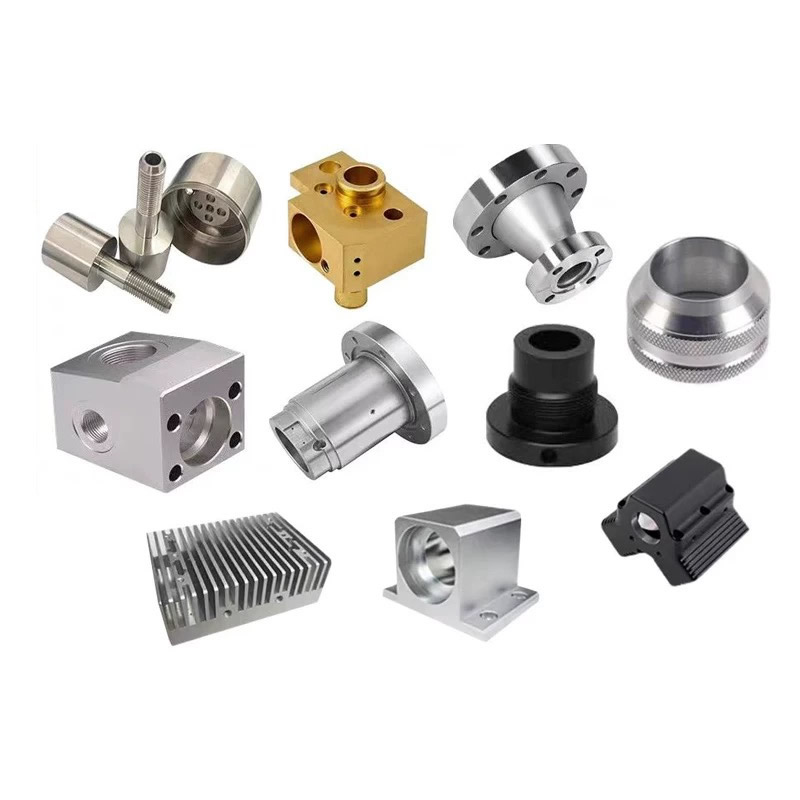
Bahagian Berpusing dan Digiling
Tidak setiap bahagian yang dipusing dan digiling memerlukan pusat pusingan 5 paksi. Apa yang diperlukan ialah pelan persediaan yang sepadan dengan perhubungan ciri: ciri yang mesti diselaraskan dalam satu persediaan; ciri yang tidak boleh bergerak antara mesin. Nuote Metals menghasilkan bahagian yang dipusing dan dikisar di China dengan perancangan persediaan didorong oleh perhubungan ciri lukisan—bukan oleh senarai keupayaan mesin. ±0.005mm pada hubungan kritikal.
Hantar Pertanyaan
Penerangan Produk
Bahagian Diputar dan Digiling – Hubungan Ciri Menentukan Persediaan
Bahagian yang dipusing dan dikisar sering disebut sebagai "putaran kilang"—satu mesin, satu persediaan, selesai. Tetapi tidak setiap bahagian memerlukannya. Apa yang diperlukan ialah pelan persediaan yang sepadan dengan perhubungan ciri pada lukisan. Lubang silang yang mesti diselaraskan dengan lubang dalam 0.02mm memerlukan satu persediaan—hubungan itu tidak dapat bertahan dengan pengapit semula. Flat pelekap yang hanya perlu selari dengan paksi dalam 0.1mm boleh dikisar dalam persediaan kedua—toleransinya cukup longgar untuk menyerap anjakan datum.
Bahagian yang diputar dan dikisar tidak ditakrifkan oleh mesin—ia ditakrifkan oleh perhubungan antara ciri. Pelan persediaan mengikut perhubungan: perhubungan erat dilakukan dalam satu persediaan; hubungan yang longgar boleh bergerak. Pembekal yang mengisar segala-galanya di pusat 5 paksi sedang memproses secara berlebihan ciri-ciri yang longgar. Pembekal yang memindahkan segala-galanya antara mesin kehilangan hubungan yang erat.
Di Nuote Metals, kami menghasilkan bahagian yang diputar dan dikisar dengan perancangan persediaan yang didorong oleh perhubungan ciri lukisan. Artikel ini merangkumi tiga jenis perhubungan, apabila persediaan berasingan boleh diterima dan perkara yang perlu disahkan sebelum menerima bahagian.
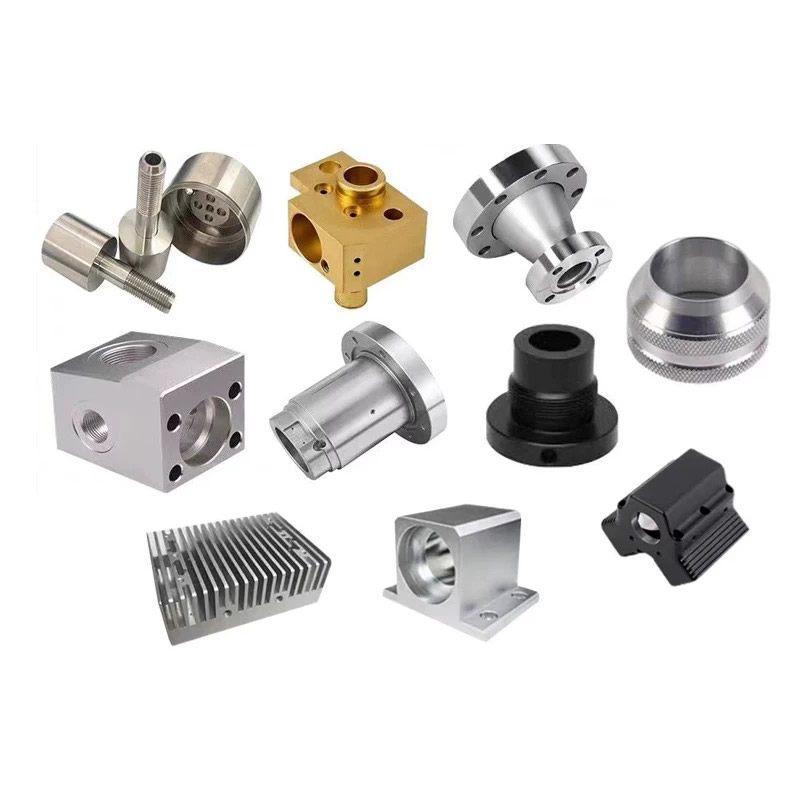
Tiga Perhubungan Ciri yang Memerlukan Satu Persediaan
Keputusan untuk menggunakan satu atau dua persediaan bukanlah keutamaan—ia ditentukan oleh toleransi antara ciri.
| Hubungan Ciri | Contoh | Toleransi Yang Memerlukan Satu Persediaan | Apa Berlaku Jika Berpecah |
|---|---|---|---|
| Lubang bersilang untuk dibor | Pelabuhan hidraulik ke lubang utama | Kedudukan ≤0.03mm | Pengapit semula mengalihkan lubang mengikut toleransi OD |
| Rata ke paksi | Melekap rata ke paksi aci | Keselarian ≤0.02mm | Persediaan kedua merujuk permukaan yang berbeza |
| Slot untuk membosankan | Jalan kunci kepada gerek galas | Simetri ≤0.05mm | Pertukaran lekapan memutarkan slot berbanding dengan lubang |
Lubang bersilang untuk diborialah perhubungan paling biasa yang memerlukan satu persediaan. Lubang silang mesti menyilang lubang pada kedudukan yang betul-jika bahagian itu diapit semula dan lekapan merujuk diameter luar, lubang silang beralih mengikut toleransi OD. Toleransi OD 0.05mm menjadi ralat kedudukan lubang silang 0.05mm—di luar keperluan 0.03mm.
Rata ke paksimemerlukan satu persediaan apabila selari adalah ketat. Lekapan rata yang mesti selari dengan paksi aci dalam 0.02mm tidak boleh dikisar dalam persediaan kedua—lekapan kedua merujuk pada permukaan yang berbeza, dan keselarian hanyut.
Slot untuk membosankanmemerlukan satu persediaan apabila simetri ketat. Alur kunci yang mesti simetri kepada gerudi galas dalam lingkungan 0.05mm tidak boleh bertahan dengan perubahan lekapan—slot berputar relatif kepada gerudi.
Untuk bahagian yang diputar dan digiling, perhubungan—bukan kiraan ciri—menentukan pelan persediaan.
Rujukan standard:Toleransi kedudukan dan selari mengikut ASME Y14.5 dan ISO 1101 melainkan petak bual yang lebih ketat ditentukan.
Apabila Persediaan Berasingan Boleh Diterima
Tidak setiap ciri memerlukan satu persediaan. Ciri dengan perhubungan yang longgar boleh bergerak antara mesin—dan mengalihkannya adalah lebih murah daripada menambah persediaan 5 paksi.
Ciri-ciri yang boleh bergerak:
- Lubang pemasangandengan toleransi kedudukan ≥0.1mm—anjakan pengapit semula diserap oleh toleransi.
- Rumah pangsadengan selari ≥0.05mm—lekapan kedua cukup tepat.
- Port berulirdengan kedudukan ≥0.1mm—penglibatan benang menyerap salah jajaran kecil.
- Deburring dan chamfering—tiada hubungan dengan datum sama sekali.
Pertukaran kos:Pusat pusingan kilang 5 paksi berharga lebih sejam daripada mesin pelarik atau kilang 3 paksi. Jika separuh ciri boleh beralih ke persediaan kedua, bahagian itu lebih murah untuk dihasilkan pada mesin pelarik ditambah kilang—bukan pada pusat pusingan kilang. Pelan persediaan adalah keputusan kos sama seperti keputusan toleransi.
Kesilapan biasa:Memetik setiap bahagian yang dipusing dan dikisar pada pusat 5 paksi kerana "ia lebih tepat." Untuk bahagian yang mempunyai hubungan longgar, pusat 5 paksi menambah kos tanpa menambah nilai—sediaan kedua akan tetap mengekalkan toleransi.
Peralatan dan Kapasiti
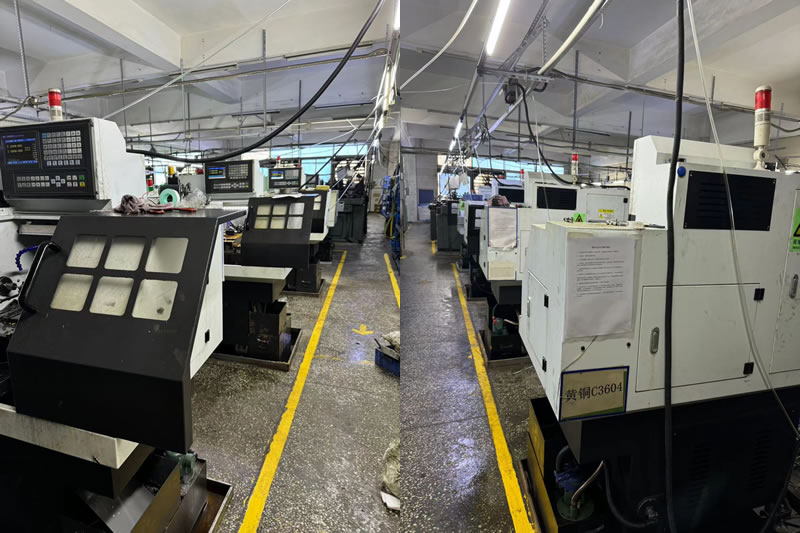
Nuote Metals mengendalikan kedua-dua pusat pusingan 5 paksi dan pusat pelarik dan pemesinan yang berasingan—jadi pelan persediaan mengikut bahagian, bukan ketersediaan mesin.
- Pusat pusingan kilang 5 paksi(DMG MORI NHX 5000, Mazak Integrex)—untuk bahagian yang mempunyai hubungan ciri yang ketat.
- Pelarik CNC dengan perkakas hidup(Haas ST-20Y)—untuk bahagian berpusing dengan lubang silang dan rata yang ringkas.
- Pusat pemesinan 3 paksi dan 4 paksi—untuk pengilangan sekunder pada ciri longgar.
- CMM dengan probe pengimbasan(Zeiss Contura 7/10/6)—ditetapkan pada datum pemesinan.
Pensijilan:ISO 9001:2015 (sijil tersedia atas permintaan). Kapasiti tahunan: 2.5 juta bahagian yang diputar dan dikisar merentas program hidraulik, perubatan dan automotif.
Had:Pelan persediaan berasaskan perhubungan menganggap ciri ketat boleh diakses dalam satu chucking. Untuk bahagian yang mempunyai hubungan rapat pada kedua-dua hujung—memerlukan dua tetapan tanpa mengira—kami menyemak pemindahan datum dan mungkin mengesyorkan geometri atau tolok berfungsi yang berbeza.
Contoh Sebenar – Dua Perhubungan, Dua Persediaan, 20% Penjimatan Kos
Pengeluar penderia automotif Jerman memerlukan perumah aluminium 6061 dengan lubang berpusing, muka pelekap giling pada selari 0.02mm dengan paksi gerek, dan empat lubang pelekap pada ±0.15mm.
Apa yang kami cadangkan:
- Satu persediaan untuk muka bor dan pelekap—Pusat kilang pusingan 5 paksi, selari dipegang pada 0.015mm.
- Persediaan kedua untuk empat lubang pelekap—Kilang 3 paksi, anjakan pengapit semula diserap oleh toleransi ±0.15mm.
- Pembekal terdahulu memetik keseluruhan bahagian pada pusat 5 paksi—20% lebih mahaldaripada rancangan berpecah.
Pengajaran yang kami pelajari:Pada awal program perancangan persediaan kami, kami membahagikan bahagian dengan keperluan simetri slot-ke-lubang 0.04mm merentas dua persediaan. Putaran pengapit semula mengalihkan slot sebanyak 0.06mm—3% daripada kumpulan telah dibuang. Sejak itu, simetri slot-ke-bore di bawah 0.05mm sentiasa dimesin dalam satu persediaan.
Had:Pelan belahan disahkan untuk geometri ini—hubungan yang rapat adalah pada muka gerek, dan lubang longgar berada pada bebibir. Jika hubungan yang erat berada di hujung bebibir, perpecahan tidak akan berfungsi.
Menghantar 2,000 bahagian dengan kegagalan pemasangan sifar. Inilah yang harus disampaikan oleh bahagian yang dipusing dan dikisar: bukan mesin yang paling berkebolehan, tetapi pelan persediaan yang sepadan dengan perhubungan—ciri ketat dalam satu persediaan, ciri longgar di tempatnya.
Soalan Lazim
S1: Bagaimanakah saya tahu ciri yang memerlukan satu persediaan pada bahagian yang dipusing dan digiling?
A: Padankan perhubungan ciri dengan toleransi. Lubang silang untuk dibor pada kedudukan ≤0.03mm memerlukan satu persediaan. Rata ke paksi pada selari ≤0.02mm memerlukan satu persediaan. Slot untuk berlubang pada simetri ≤0.05mm memerlukan satu persediaan. Ciri dengan toleransi ≥0.1mm biasanya boleh beralih ke persediaan kedua—anjakan pengapit semula diserap. Untuk bahagian yang diputar dan digiling, perhubungan—bukan kiraan ciri—menentukan pelan persediaan.
S2: Adakah pusat pusingan 5 paksi sentiasa lebih baik untuk bahagian ini?
J: Tidak—ia adalah lebih baik untuk bahagian yang mempunyai hubungan ciri yang ketat. Untuk bahagian yang mempunyai hubungan longgar, pusat 5 paksi menambah kos tanpa menambah nilai—persediaan kedua memegang toleransi. Mesin dipilih untuk perhubungan, bukan untuk senarai keupayaan. Bahagian dengan satu lubang silang yang ketat dan sepuluh lubang longgar mungkin lebih murah pada mesin pelarik ditambah dengan kilang—bukan pada pusat pusingan kilang.
S3: Apakah yang berlaku jika ciri ketat dibahagikan antara dua persediaan?
A: Anjakan pengapit semula menambah kedudukan ciri. Toleransi OD 0.05mm menjadi ralat kedudukan lubang silang 0.05mm—di luar keperluan 0.03mm. Jika toleransi cukup ketat, persediaan belah tidak dapat menahannya—ciri mesti dimesin dalam satu persediaan, atau datum mesti dipindahkan dengan tolok berfungsi.
S4: Adakah pelan persediaan berpecah menambah kos untuk lekapan atau pemeriksaan?
J: Pelan berpecah menambah lekapan kedua dan langkah pemeriksaan kedua—tetapi ia menjimatkan masa mesin 5 paksi. Untuk bahagian dengan ciri longgar, jumlah kos adalah lebih rendah dengan pelan split. Kami menyediakan pecahan kos yang menunjukkan kos lekapan dan pemeriksaan berbanding masa mesin 5 paksi—supaya anda boleh melihat pelan mana yang lebih murah untuk anda.
Hantar Pertanyaan
Sila berasa bebas untuk memberikan pertanyaan anda dalam borang di bawah. Kami akan membalas anda dalam masa 24 jam.
X
Kami menggunakan kuki untuk menawarkan anda pengalaman menyemak imbas yang lebih baik, menganalisis trafik tapak dan memperibadikan kandungan. Dengan menggunakan tapak ini, anda bersetuju dengan penggunaan kuki kami.
Dasar Privasi