Produk
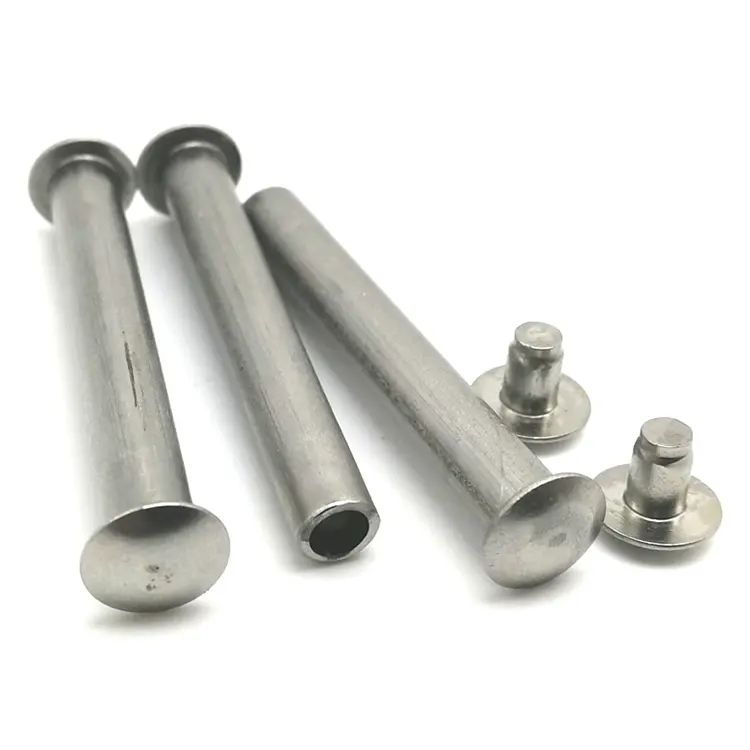
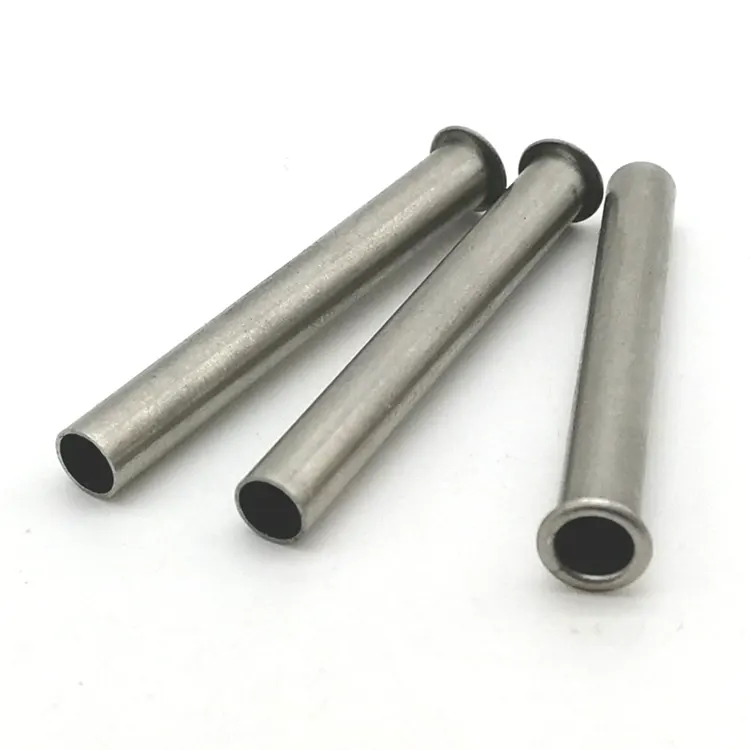

Pemesinan CNC
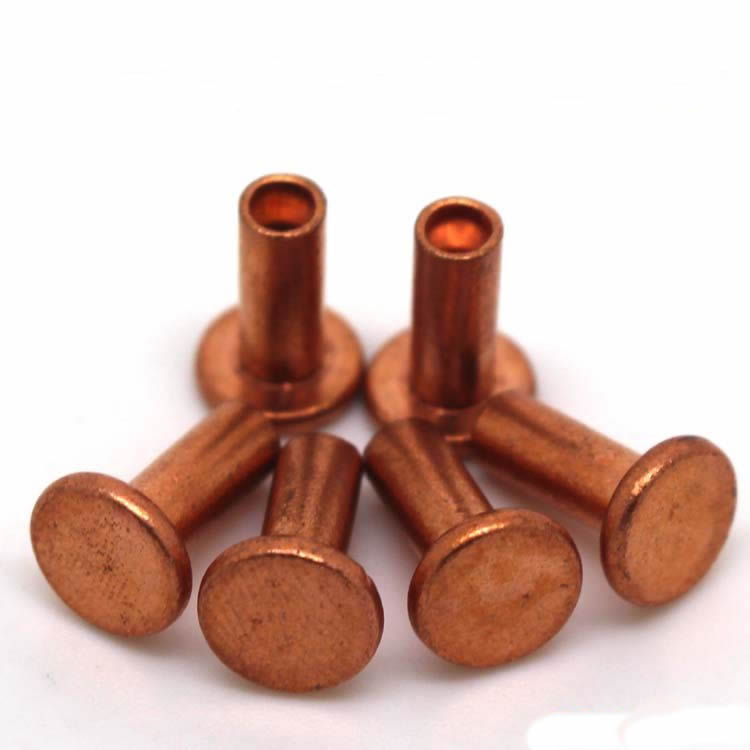
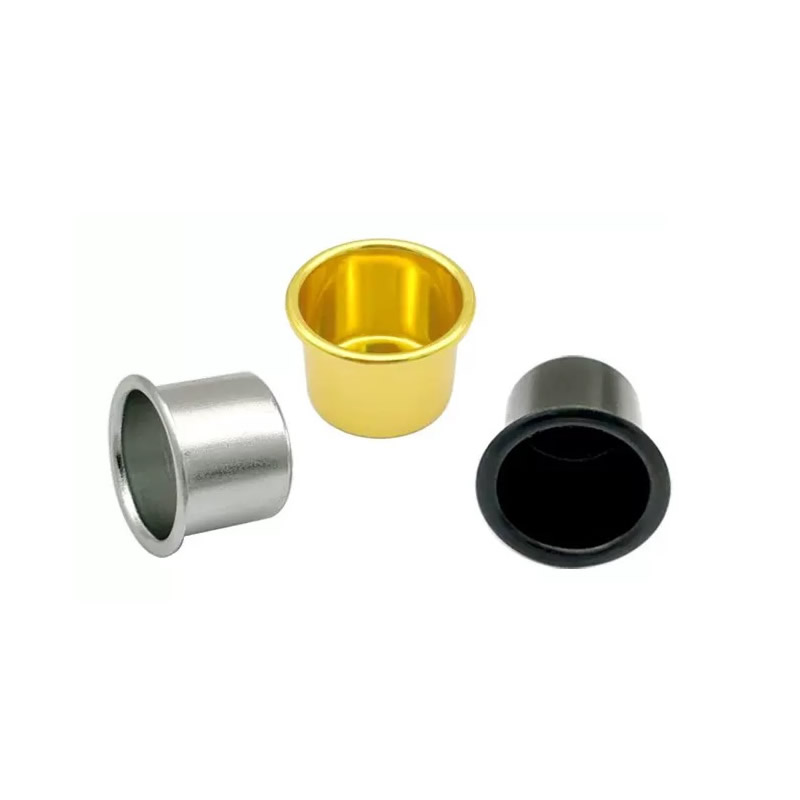
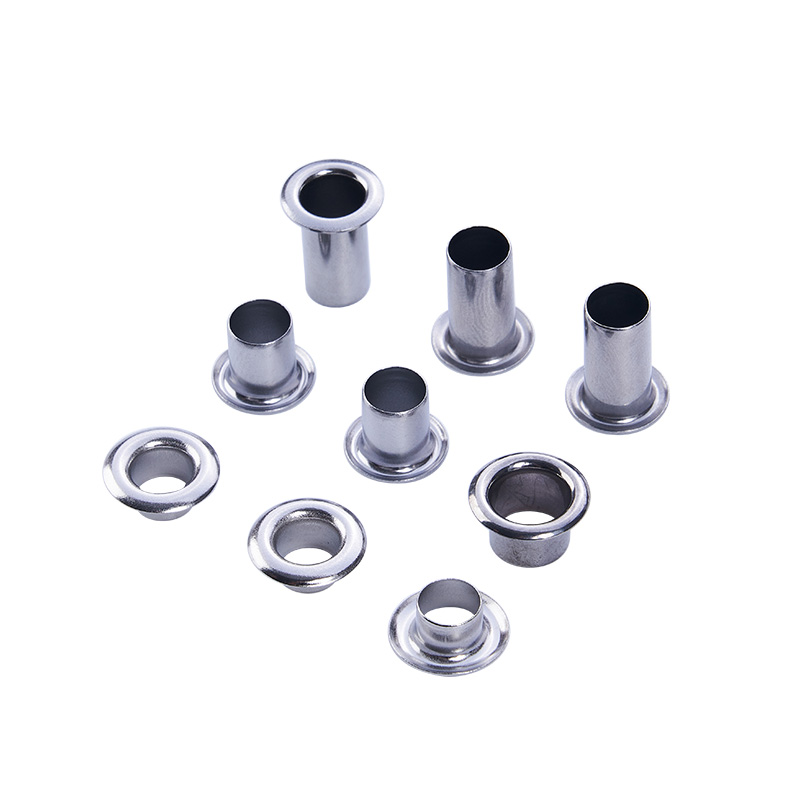
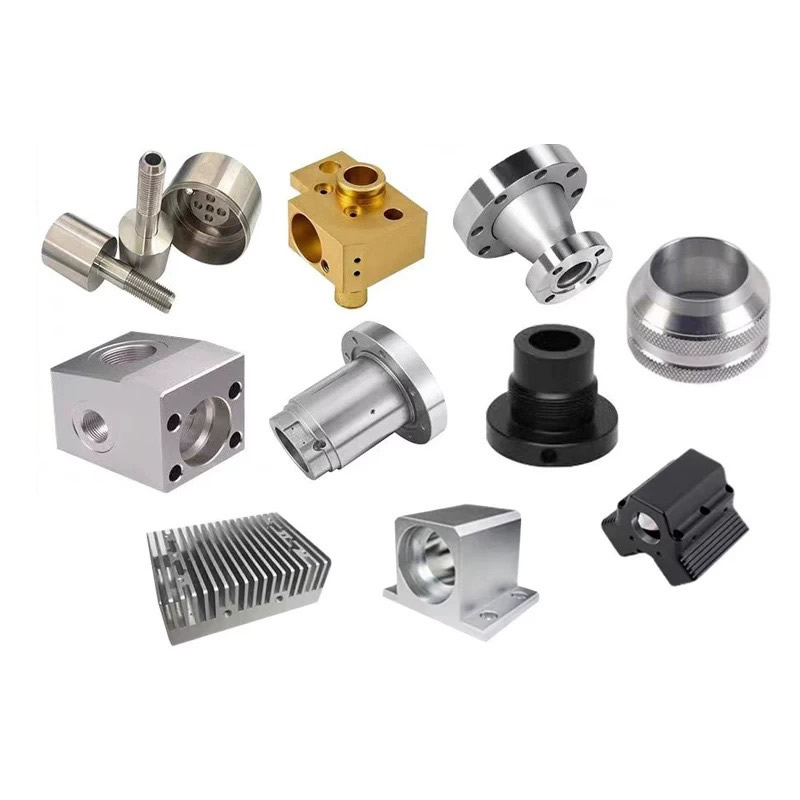
Nuote Metals menawarkan perkhidmatan pemesinan CNC, yang membolehkan penciptaan bahagian tersuai yang disesuaikan dengan keperluan khusus anda, memastikan kesesuaian dan fungsi yang tepat. Kami memenuhi pelbagai bahan, termasuk aluminium 6061, loyang, gangsa, tembaga, keluli tahan karat, aloi keluli dan bahan lain.
Hantar Pertanyaan
Penerangan Produk
Pemesinan CNC – Mengapa Bahagian Prototaip dan Pengeluaran Perlu Didatangkan daripada Proses yang Sama
Banyak syarikat melakukan kesilapan yang sama. Mereka prototaip dengan percetakan 3D atau kedai kerja tempatan, kemudian beralih ke pengeluaran dengan pembekal yang berbeza dan proses yang berbeza. Bahagian kelihatan sama pada lukisan. Tetapi apabila mereka tiba, mereka tidak sesuai. Toleransi adalah berbeza. Kemasan permukaan adalah berbeza. Bahan berkelakuan berbeza. Dan barisan pemasangan berhenti.
Di Nuote Metals, kami mengambil pendekatan yang berbeza. Kami menggunakanpemesinan CNCuntuk kedua-dua prototaip dan pengeluaran—proses yang sama, sistem kualiti yang sama, standard pengukuran yang sama. Satu-satunya perkara yang berubah ialah peralatan dan kelantangan. Artikel ini menerangkan sebab perkara itu penting dan cara kami menguruskan peralihan daripada 10 keping kepada 500,000.
Jurang Prototaip-ke-Pengeluaran – Mengapa Bahagian Berubah Apabila Anda Skala
Jurang itu muncul kerana prototaip dan pengeluaran sering dianggap sebagai projek berasingan. Sebuah kedai prototaip mesin satu bahagian pada satu masa, memeriksa dimensi dengan angkup. Sebuah kedai pengeluaran menjalankan penyuap bar dan memeriksa melalui pensampelan. Kedua-dua proses menghasilkan hasil yang berbeza—walaupun lukisan adalah sama.
Tiga kegagalan biasa:
Anjakan datum:Kedai prototaip merujuk satu permukaan. Kedai pengeluaran merujuk yang lain. Ciri tidak sejajar.
Hanyutan toleransi:Prototaip memegang ±0.01mm kerana jurumesin mengambil perhatian lebih. Kedai pengeluaran memegang ±0.05mm kerana proses dioptimumkan untuk kelajuan.
Ketidakkonsistenan bahan:Prototaip menggunakan stok anil. Pengeluaran menggunakan cold-drawn. Mesin bahan berbeza, dan kemasan permukaan berubah.
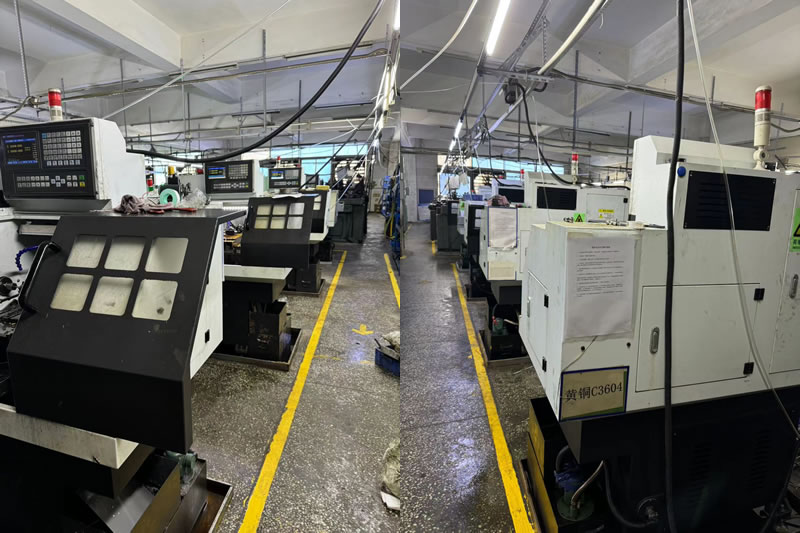
Kami menghapuskan kegagalan ini dengan menggunakan yang samapemesinan CNCproses dari artikel pertama hingga akhir. Prototaip dimesin pada pusat pusingan kilang 5 paksi. Pengeluaran dijalankan pada mesin pelarik dan pusat pemesinan yang diberi makan bar. Tetapi datum, strategi perkakas dan piawaian pemeriksaan adalah sama.
Cara Memilih Proses yang Tepat untuk Geometri Bahagian Anda
Tidak semua bahagian harus diputar. Tidak setiap bahagian harus digiling. Geometri memutuskan. Inilah logik yang kami gunakan:
Ciri silinder mendominasi?Berpusing lebih pantas dan mengekalkan toleransi diameter lebih baik. Aci, pin, penyambung, sesendal.
Ciri prismatik mendominasi?Pengilangan adalah pilihan yang tepat. Perumahan, kurungan, manifold, plat.
Kedua-dua pusingan dan pengilangan diperlukan?Pusat putar kilang 5 paksi melengkapkan bahagian dalam satu persediaan—tiada pemindahan datum, tiada operasi sekunder.
Kontur 3D yang kompleks?Pemesinan serentak 5 paksi mengendalikan geometri yang memerlukan berbilang persediaan pada kilang 3 paksi.
Untuk jumlah pengeluaran, kami menilai sama ada yang berdedikasipemesinan CNCsel boleh mengurangkan kos dengan menggabungkan operasi. Untuk prototaip, kami mengutamakan fleksibiliti dan kelajuan. Logik proses kekal sama—hanya peralatan yang berubah.
Strategi Toleransi – Prototaip lwn Pengeluaran
Salah tanggapan biasa: prototaip memerlukan toleransi yang lebih ketat daripada pengeluaran. Pada hakikatnya, kedua-duanya memerlukan toleransi yang diperlukan oleh perhimpunan. Perbezaannya ialah cara anda mengesahkannya.
Peringkat prototaip:Kami mengukur setiap ciri pada CMM. Laporan artikel pertama menunjukkan nilai sebenar. Kami menggunakan prototaip untuk mengesahkan reka bentuk—dan untuk mengesahkan bahawa toleransi boleh dicapai dalam pengeluaran.
Peringkat pengeluaran:Kami menggunakan CMM yang sama, lekapan yang sama dan bilik terkawal suhu yang sama. Kawalan Proses Statistik (SPC) memantau dimensi kritikal. Jika proses hanyut, kami menyesuaikan sebelum bahagian keluar dari spesifikasi.
Kuncinya adalah konsisten. Prototaip yang memenuhi ±0.005mm hanya berguna jika pengeluaran boleh mempunyai toleransi yang sama. Kami mengesahkan bahawa sebelum memetik—bukan selepas kumpulan pertama.
Peralatan dan Kapasiti – Apa yang Berubah daripada Prototaip kepada Pengeluaran
| Faktor | Prototaip (1–50 keping) | Pengeluaran (50–500,000+ pcs) |
|---|---|---|
| Peralatan Utama | Pusat pusingan kilang 5 paksi | Pelarik makan bar, pusat pemesinan |
| Masa Persediaan | Lebih tinggi setiap keping | Dioptimumkan untuk kelantangan |
| Pemeriksaan | 100% CMM pada semua ciri | SPC + 100% pada ciri kritikal |
| Perkakas | Pemegang standard, tukar cepat | Lekapan khusus, alatan pra-tetap |
| Masa Utama | 5–10 hari | 10-20 hari bergantung kepada jumlah |
| Kos Unit | Lebih tinggi | Rendah—penyediaan dilunaskan |
| Datum | sama | sama |
| Sistem Kualiti | ISO 9001:2015 | ISO 9001:2015 |
Kawalan Kualiti – Satu Sistem dari Artikel Pertama hingga Penghantaran Akhir
Sebab kita guna samapemesinan CNCproses untuk prototaip dan pengeluaran, sistem kualiti kami meliputi keseluruhan kitaran hayat.
Pemeriksaan Artikel Pertama (FAI):Setiap nombor bahagian baharu mendapat laporan dimensi penuh. Kami mengesahkan datum, ciri kritikal dan kemasan permukaan.
Pemantauan dalam proses:Larian pengeluaran dipantau dengan SPC. Dimensi kritikal disemak pada selang waktu tertentu. Offset alat dilaraskan sebelum hanyut berlaku.
Pemeriksaan akhir:Setiap penghantaran termasuk laporan dimensi dengan nilai terukur sebenar. Sijil bahan dan rekod rawatan haba disertakan.
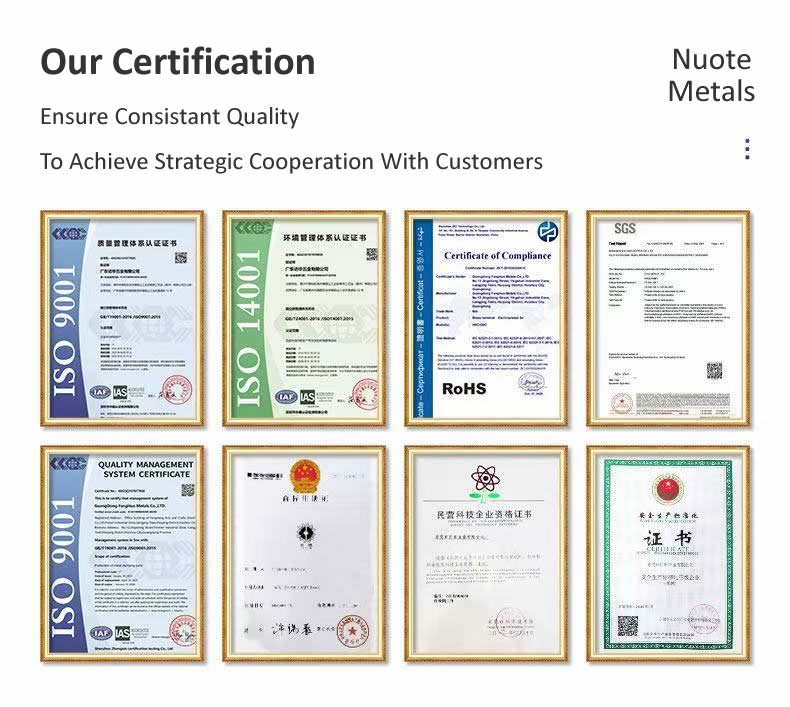
Pensijilan:ISO 9001:2015. Dokumentasi PPAP atas permintaan.
Contoh Sebenar – Daripada 10 Prototaip kepada 50,000 Bahagian Pengeluaran
Pembekal automotif Eropah memerlukan komponen penggerak keluli tahan karat. Mereka bermula dengan 10 prototaip untuk pengesahan reka bentuk, kemudian berskala kepada 50,000 keping setiap tahun. Pembekal mereka sebelum ini menggunakan kedai prototaip untuk 10 keping pertama dan kedai pengeluaran yang berbeza untuk volum. Bahagian pengeluaran gagal dipasang—lorek berada di luar tengah 0.02mm.
Perkara yang kami lakukan secara berbeza:
- Memesin 10 prototaip pada pusat pusingan 5 paksi—keluarga mesin yang sama digunakan untuk pengeluaran.
- Menggunakan datum yang sama untuk prototaip, pengeluaran dan pemeriksaan.
- Diaplikasikan samapemesinan CNCparameter dan strategi perkakas daripada prototaip kepada pengeluaran.
- Menghantar 10 prototaip dalam 7 hari, kemudian 50,000 bahagian pengeluaran dalam 6 minggu. Pelanggan telah menghapuskan pengesahan semula dan mengurangkan masa ke pasaran selama 4 bulan.
Soalan Lazim
S1: Apakah perbezaan antara prototaip dan toleransi pengeluaran?
J: Toleransi harus sama jika perhimpunan memerlukannya. Perbezaannya ialah pemeriksaan: prototaip diukur 100% pada semua ciri, manakala pengeluaran menggunakan SPC ditambah 100% pemeriksaan pada ciri kritikal. Di Nuote Metals, kami menggunakan perkara yang samapemesinan CNCproses dan datum yang sama untuk kedua-duanya—jadi prototaip yang anda luluskan ialah bahagian yang anda terima dalam pengeluaran.
S2: Bagaimanakah cara saya memilih proses pemesinan yang betul untuk mengurangkan jumlah kos?
A: Mulakan dengan geometri. Jika bahagian itu berbentuk silinder, pusingan lebih cepat dan lebih murah. Jika ia adalah prismatik, pengilangan adalah pilihan yang tepat. Jika ia memerlukan kedua-duanya, pusat pusingan 5 paksi menghapuskan operasi sekunder dan mengurangkan pengendalian. Untuk volum pengeluaran, kami menilai sama ada perkakas khusus dan penyuap bar boleh mengurangkan kos unit. Matlamatnya adalah untuk memadankan proses dengan bahagian-bukan untuk memaksa bahagian itu ke dalam proses.
S3: Bagaimanakah anda memastikan konsistensi merentasi pelbagai pengeluaran pengeluaran?
A: Kami menggunakan yang samapemesinan CNCprogram, lekapan yang sama, dan rancangan pemeriksaan yang sama untuk setiap larian. Perkakas dipraset dan dijejaki mengikut masa pemotongan. SPC memantau dimensi kritikal. Jika kumpulan baharu dijadualkan beberapa bulan kemudian, kami menarik helaian persediaan asal dan mengesahkan artikel pertama terhadap sampel yang diluluskan. Konsisten adalah satu proses, bukan janji.
Teg Panas: Pemesinan CNC
Hantar Pertanyaan
Sila berasa bebas untuk memberikan pertanyaan anda dalam borang di bawah. Kami akan membalas anda dalam masa 24 jam.


X
Kami menggunakan kuki untuk menawarkan anda pengalaman menyemak imbas yang lebih baik, menganalisis trafik tapak dan memperibadikan kandungan. Dengan menggunakan tapak ini, anda bersetuju dengan penggunaan kuki kami.
Dasar Privasi