Produk
Pemesinan Plastik CNC
Dengan pengalaman lebih 10 tahun dalam pemesinan plastik CNC, Nuote Metals dapat menawarkan pengeluaran tersuai mengikut lukisan. Kami memproses PE, POM, PET Plastic yang ditukar daripada pengeluaran kami sendiri serta pelbagai plastik kejuruteraan lain dan menawarkan pemprosesan yang fleksibel bagi pengeluaran individu, kuantiti dan siri yang kecil. Jentera tercanggih kami memastikan julat toleransi yang paling ketat dan pekerja kami yang berkelayakan menjamin kualiti tinggi yang konsisten bagi projek anda.
Hantar Pertanyaan
Penerangan Produk
Pemesinan Plastik CNC – Mengapa Parameter Pemotongan Logam Merosakkan Bahagian Plastik
Plastik tidak mengalirkan haba dari tepi pemotongan. Ia tidak serpihan—ia cair atau berlumur. Ia tidak mempunyai toleransi selepas pengapit dilepaskan. Dan setiap plastik berkelakuan berbeza: strategi yang berfungsi untuk POM akan gagal pada PEEK, dan strategi yang berfungsi untuk PTFE akan mencairkan akrilik.
Itulah sebabnyaPemesinan plastik CNCtidak boleh dianggap sebagai pemesinan logam dengan label bahan yang berbeza. Kedai yang menjalankan plastik pada peralatan yang sama, dengan perkakas yang sama dan parameter yang sama seperti aluminium akan menghasilkan bahagian yang kelihatan boleh diterima pada hari ia dihantar—dan meledingkan, mengecut atau retak selepas ia sampai ke baris pemasangan.
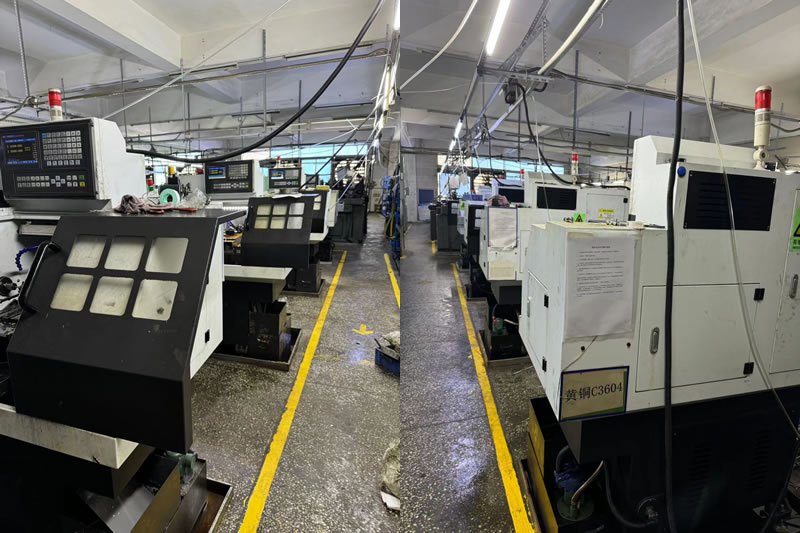
Di Nuote Metals, kami mengendalikan sel pemesinan plastik khusus, berasingan daripada talian logam kami. Sel ini menjalankan perkakas tidak bersalut tajam, penyejukan letupan udara, pelekap tekanan rendah dan ketuhar penyepuhlindapan untuk melegakan tekanan. Dengan lebih 20 tahun pengalaman eksport kepada pelanggan perubatan, elektronik dan industri, kami telah mengetahui bahawa pemesinan plastik adalah satu disiplin yang berbeza—bukan penggantian bahan.
Plastik vs Logam - Tiga Perbezaan Yang Mengubah Pelan Proses
1. Haba kekal di bahagian pinggir.
Logam mengalirkan haba melalui cip dan bahan kerja. Plastik tidak. Haba melembutkan bahan dan menghasilkan permukaan yang cair dan bergetah dan bukannya cip yang bersih. POM dan akrilik sangat sensitif. Kami mengawal haba dengan alat garu yang tajam dan positif tinggi, kelajuan gelendong tinggi dengan suapan sederhana dan penyejukan letupan udara atau kabus—plastik memerlukan penyejukan, bukan pelinciran.
2. Pengapit mencacatkan bahagian.
Plastik adalah elastik. Ragum logam standard memampatkan bahagian semasa pemesinan, dan ia muncul semula selepas pelepasan—menukar dimensi. Kami menggunakan rahang lembut yang dimesin pada kontur bahagian, pengapit tekanan rendah, dan lekapan vakum untuk bahagian nipis. Dimensi kritikal diukur selepas bahagian itu stabil pada suhu bilik.
3. Tekanan dalaman meledingkan bahagian hari kemudian.
Stok bar plastik membawa tekanan daripada penyemperitan. Pemesinan mengagihkan semula tekanan itu. Bahagian itu mengukur dengan betul pada CMM, kemudian meledingkan dua hari kemudian. Untuk bahagian PEEK, PTFE dan POM yang besar, kami menyepuh bahan sebelum pemesinan dan melegakan tekanan antara pengasaran dan kemasan. Ini bukan pilihan—ia adalah perbezaan antara bahagian yang dihantar dengan betul dan bahagian yang dipasang dengan betul.
Gred Plastik Yang Kami Mesin – Dan Cara Masing-masing Gelagat
| bahan | Risiko Pemesinan Utama | Strategi Perkakas | Aplikasi Biasa |
|---|---|---|---|
| POM (Delrin) | Meleleh, bungkus cip | Raut positif tajam, letupan udara | Gear, sesendal, penebat |
| MENGINTIP | Tekanan melengkung, kos | Anil sebelum pemesinan, karbida tajam | Implan perubatan, aeroangkasa |
| PTFE (Teflon) | Aliran sejuk, ketidakstabilan dimensi | Alat yang sangat tajam, pengapit ringan | Pengedap, kelengkapan kimia |
| nilon | Penyerapan kelembapan, ubah bentuk | Bahan kering sebelum pemesinan, pengapit rendah | Gear, pakai pad |
| Akrilik (PMMA) | Retak, cair | Kelajuan tinggi, letupan udara, tiada penyejuk | Paparan, sel bendalir |
| ABS | Calitan, kekuatan rendah | Alat tajam, kelajuan sederhana | Perumahan, prototaip |
Nota tentang PEEK:PEEK adalah plastik yang paling mencabar yang kami mesin. Ia mahal, terdedah kepada tekanan melengkung, dan sensitif kepada haba. Kami menyepuh stok bar PEEK sebelum pemesinan dan mesin penamat selepas melegakan tekanan—jika tidak, bahagian itu akan bergerak selepas penghantaran. UntukPemesinan plastik CNCdaripada PEEK, langkah penyepuhlindapan bukan pilihan.
Contoh Nyata – Penebat PEEK untuk Peranti Perubatan
Pengeluar peranti perubatan Jerman memerlukan penebat PEEK dengan toleransi lubang 0.01mm, kerataan 0.02mm dan tiada tepi cair. Pembekal mereka sebelum ini memesin bahagian daripada stok bar PEEK tanpa penyepuhlindapan. Lubang diukur dengan betul semasa pemeriksaan—tetapi tiga hari kemudian, ia telah mengecut sebanyak 0.04mm.
Perkara yang kami lakukan secara berbeza:
- Anilkan stok bar PEEK sebelum pemesinan—melegakan tekanan penyemperitan.
- Dimesin kasar, kemudian dilepaskan tekanan bahagian sebelum selesai pemesinan.
- Sisipan karbida rake positif tinggi yang digunakan dengan penyejukan letupan udara—tiada tepi cair.
- Mengukur lubang selepas 48 jam penstabilan—bukan serta-merta selepas pemesinan.
- Dihantar 2,500 keping dengan hanyutan dimensi selepas penghantaran sifar.
Ini adalah apaPemesinan plastik CNCharus dihantar: bukan hanya bahagian yang mengukur dengan betul pada hari ia dihantar, tetapi bahagian yang kekal betul selepas ia sampai ke baris pemasangan anda.
Soalan Lazim
S1: Mengapa bahagian plastik saya meledingkan selepas pemesinan?
A: Warping datang dari tekanan dalaman. Stok bar plastik membawa tekanan daripada penyemperitan. Pemesinan mengeluarkan bahan dan mengagihkan semula tekanan itu—bahagian itu mengukur dengan betul, kemudian bergerak beberapa hari kemudian. Pembaikan adalah untuk menyepuh bahan sebelum pemesinan dan melegakan tekanan antara pengasaran dan kemasan. Untuk bahagian PEEK, PTFE dan POM yang besar, penyepuhlindapan bukan pilihan. Jika mesin pembekal anda menggunakan plastik tanpa pelepasan tekanan, bahagian itu akan bergerak selepas penghantaran.
S2: Apakah penyejuk yang perlu digunakan untuk pemesinan plastik CNC?
J: Kebanyakan plastik tidak memerlukan pelinciran—ia memerlukan penyejukan. Penyejuk banjir boleh diserap oleh nilon, mengotorkan POM, atau meninggalkan sisa pada PEEK. Kami menggunakan letupan udara atau penyejukan kabus untuk kebanyakan plastik. Pengecualian ialah akrilik, yang boleh retak di bawah kejutan haba—untuk akrilik, kami menggunakan kelajuan tinggi dan letupan udara sahaja. UntukPemesinan plastik CNC, strategi penyejuk bergantung pada bahan, bukan pada peraturan sejagat.
S3: Bolehkah anda memegang toleransi yang ketat pada bahagian PEEK dan PTFE?
J: Ya—tetapi dengan strategi yang berbeza untuk setiap satu. PEEK memegang toleransi dengan baik selepas penyepuhlindapan dan melegakan tekanan, dan kami secara rutin memegang ±0.01mm. PTFE lebih lembut dan menjalar di bawah beban—ia mempunyai toleransi semasa pemeriksaan tetapi mungkin bergerak dalam perkhidmatan. Untuk PTFE, kami membuat mesin ke hujung bawah jalur toleransi dan menasihati pelanggan untuk membenarkan aliran sejuk dalam reka bentuk mereka. UntukPemesinan plastik CNCdaripada kedua-dua bahan, kuncinya adalah untuk memesin, menstabilkan dan mengukur—bukan untuk mengukur serta-merta selepas alat berhenti.
Teg Panas: Pengilang Pemesinan Plastik CNC, Pembekal Bahagian Plastik Tersuai, Pemesinan Plastik Ketepatan Tinggi
Hantar Pertanyaan
Sila berasa bebas untuk memberikan pertanyaan anda dalam borang di bawah. Kami akan membalas anda dalam masa 24 jam.
X
Kami menggunakan kuki untuk menawarkan anda pengalaman menyemak imbas yang lebih baik, menganalisis trafik tapak dan memperibadikan kandungan. Dengan menggunakan tapak ini, anda bersetuju dengan penggunaan kuki kami.
Dasar Privasi