Produk
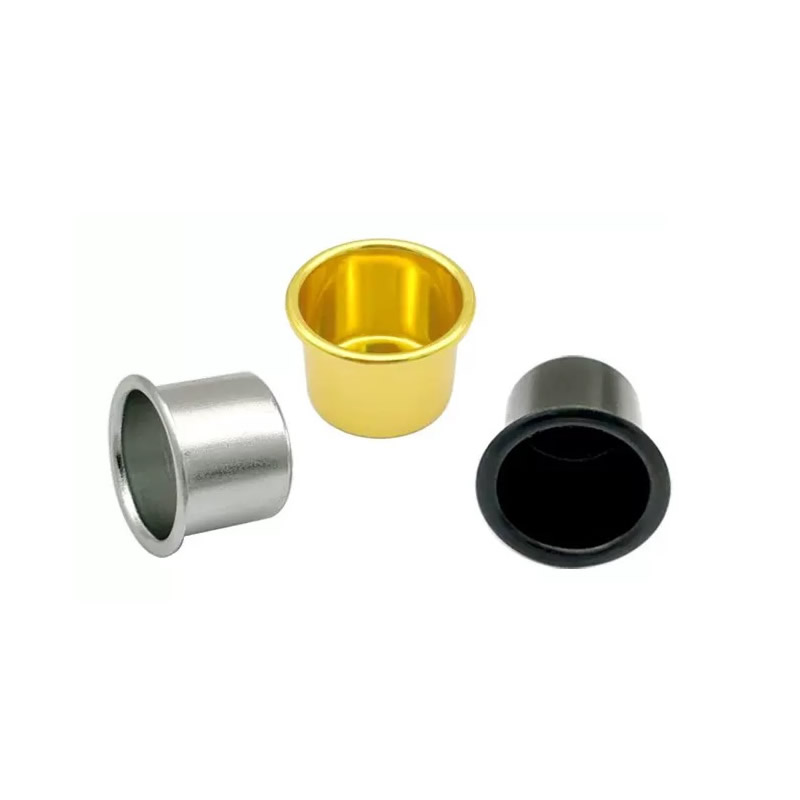
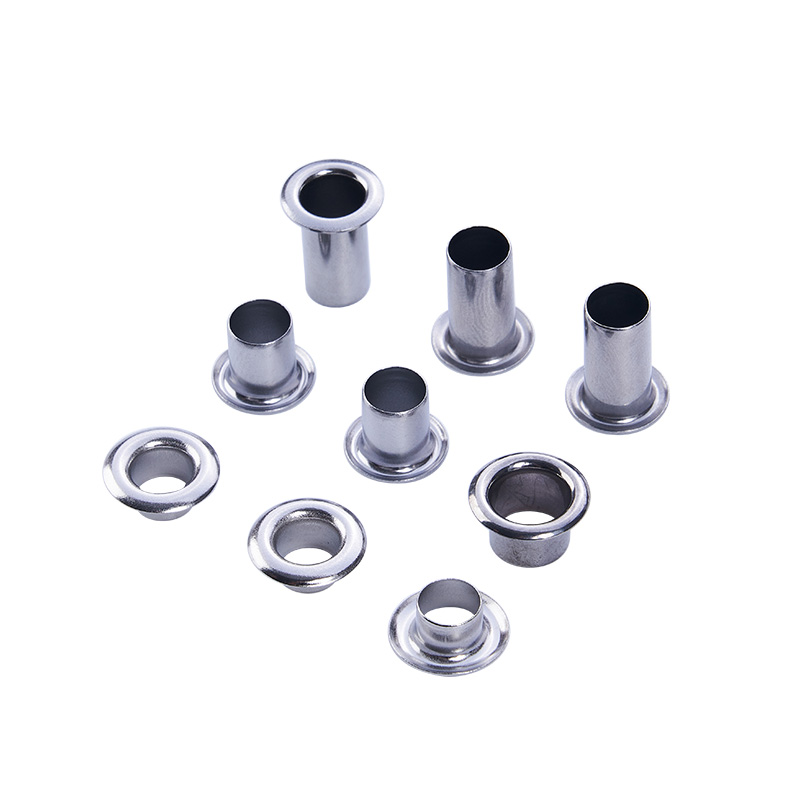

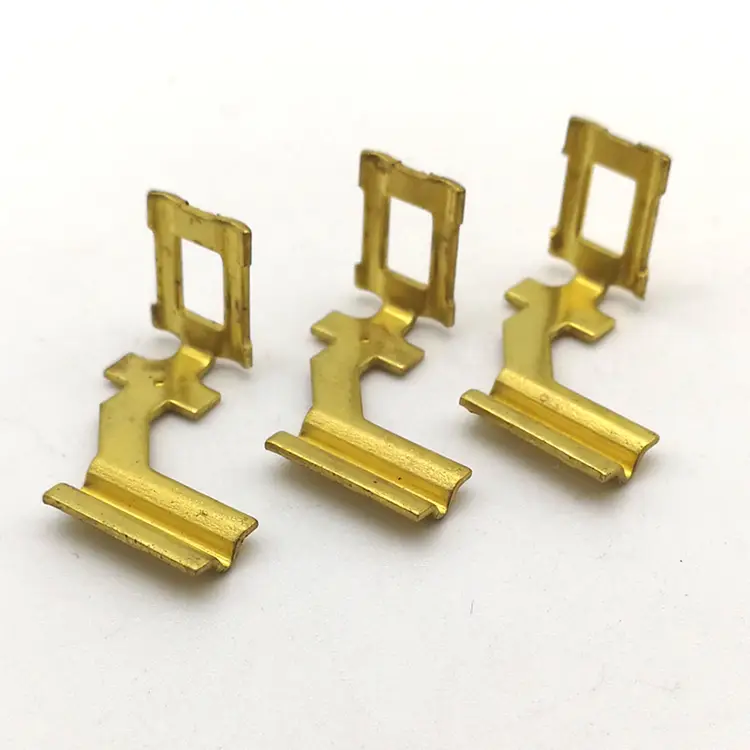
Pengecapan Logam Dilukis Dalam
Bahagian yang dilukis dalam gagal dalam salah satu daripada dua cara—kedut bebibir, atau koyak dinding sisi. Kedua-duanya dikawal oleh tiga pembolehubah yang sama: daya pemegang kosong, jejari mati dan pelinciran. Nuote Metals menghasilkan pengecapan logam yang dilukis dalam di China dengan pembolehubah ini dipadankan dengan setiap bahan dan peringkat lukisan. Cawan, cengkerang dan perumah dari 0.1mm hingga 6.0mm tebal. PPAP didokumenkan.
Hantar Pertanyaan
Penerangan Produk
Bahagian yang dilukis dalam gagal dalam salah satu daripada dua cara. Bebibir berkedut—bahan melengkung kerana pemegang kosong tidak menahannya rata. Atau dinding sisi koyak—bahan terbentang melebihi had pembentukannya kerana daya tumbukan terlalu tinggi dan jejari die terlalu tajam. Kedutan dan koyakan adalah kegagalan yang berlawanan: satu datang dari kekangan yang terlalu sedikit, yang lain dari terlalu kuat.
Pengecapan logam yang dilukis dalam adalah proses mengimbangi kedua-dua kegagalan tersebut—memegang bebibir cukup rata untuk mengelakkan kedutan, sambil membenarkan bahan mengalir ke dalam acuan tanpa mengoyakkan dinding sisi. Imbangan dikawal oleh tiga pembolehubah: daya pemegang kosong, jejari mati, dan pelinciran. Apabila ketiga-tiganya dipadankan dengan bahan dan peringkat cabutan, bahagian itu melukis dengan bersih. Apabila salah satu, bahagian itu gagal—dan mod kegagalan memberitahu anda pembolehubah mana yang perlu diubah.
Di Nuote Metals, kami menghasilkan bahagian logam yang dilukis dalam dengan daya pemegang kosong, jejari mati dan pelinciran yang dipadankan dengan setiap bahan dan peringkat lukisan. Artikel ini merangkumi dua mod kegagalan, tiga pembolehubah dan perkara yang perlu disahkan sebelum menerima bahagian yang dilukis dalam.

Berkedut vs Koyak – Cara Membaca Kegagalan
Mod kegagalan memberitahu anda pembolehubah mana yang salah. Bebibir berkedut dan dinding sisi yang koyak bukanlah masalah yang sama—dan pembaikannya tidak sama.
| Mod Kegagalan | Di Mana Ia Muncul | Punca Punca | Apa yang Perlu Dilaraskan |
|---|---|---|---|
| Bebibir berkedut | Tepi luar, antara pemegang kosong dan die | Daya pemegang kosong terlalu rendah—atau terlalu tinggi | Laraskan daya pemegang kosong agar sepadan dengan pentas |
| Koyak dinding sisi | Tebuk hidung, sudut bawah | Jejari mati terlalu tajam, geseran terlalu tinggi | Meningkatkan jejari die, meningkatkan pelinciran |
| Penipisan dinding | Tebuk hidung, dinding sisi | Nisbah lukisan terlalu agresif untuk bahan | Kurangkan nisbah cabutan setiap peringkat |
| Kulit oren | Permukaan dinding sisi | Struktur bijian kasar, anil tidak mencukupi | Sahkan saiz butiran bahan, anil sebelum dilukis |
Kedutan bebibir berlaku apabila pemegang kosong tidak mengawal bebibir. Terlalu sedikit daya—bahan bergelung. Terlalu banyak daya—bahan tidak boleh mengalir, dan dinding sisi koyak dalam cabutan seterusnya. Daya mesti dipadankan dengan pentas.
Koyakan dinding sisi berlaku pada hidung tebuk—titik ketegangan tertinggi. Puncanya ialah jejari mati yang tajam, geseran tinggi, atau nisbah seri yang agresif. Penyelesaiannya bukan lebih banyak kuasa pemegang kosong—yang memburukkan lagi koyakan.
Penipisan dinding adalah pelopor kepada koyak—dinding menipis sebelum koyak. Jika ketebalan dinding pada hidung tebuk turun di bawah 80% daripada ketebalan kosong, bahagian itu berisiko pada peringkat cabutan seterusnya.
Untuk bahagian ini, mod kegagalan ialah diagnostik—ia memberitahu anda pembolehubah mana yang perlu diubah. Pembekal yang meningkatkan daya pemegang kosong untuk membaiki koyakan akan memburukkan lagi koyakan. Pembekal yang mengurangkan daya untuk membaiki kedutan akan membuat kedutan menjadi lebih teruk.
Pembolehubah 1 – Daya Pemegang Kosong: Kawalan Kedutan
Pemegang kosong memegang bebibir rata manakala penebuk menolak bahan ke dalam dadu. Daya mestilah cukup tinggi untuk mengelakkan kedutan—tetapi cukup rendah untuk membolehkan bahan mengalir ke dalam tanpa koyak.
Bagaimana daya pemegang kosong berubah dengan bahan dan pentas:
- Cabutan pertama – daya tertinggi-bebibir adalah terbesar dan paling mudah berkedut.
- Cabutan kedua – daya yang lebih rendah-bebibir lebih kecil dan bahannya sudah dikeraskan.
- Keluli tahan karat – daya yang lebih tinggi daripada keluli karbon—kerja tahan karat-mengeras lebih cepat dan menahan aliran.
- Aluminium – daya yang lebih rendah daripada keluli-aluminium mengalir lebih mudah dan kurang berkedut.
Cara kami mengawalnya:
- Kusyen pemegang kosong hidraulik dengan kawalan tekanan—bukan spring mekanikal.
- Set paksa setiap peringkat cabutan—bukan satu tetapan untuk keseluruhan jujukan.
- Pemantauan daya dalam-mati—sel beban mengesan perubahan daya dan memberi isyarat kepada akhbar untuk melaraskan.
Dalam operasi ini, daya pemegang kosong bukanlah satu nombor—ia adalah profil yang berubah mengikut peringkat cabutan dan bahan.
Pembolehubah 2 – Jejari Mati: Kawalan Koyakan
Jejari die ialah kelengkungan bahan mengalir semasa ia memasuki dadu. Jejari yang tajam menumpukan terikan—bahan lebih meregang pada jejari, dan dinding sisi terkoyak pada hidung tebuk. Jejari yang lebih besar mengedarkan terikan.
Jejari mati minimum mengikut bahan:
- Keluli karbon – ≥6× ketebalan bahan
- Keluli tahan karat – ≥8× ketebalan bahan
- Aluminium – ≥4× ketebalan bahan
- Tembaga – ≥5× ketebalan bahan
Cara kami mengawalnya:
- Jejari mati ditentukan setiap bahan dan ketebalan—bukan nilai standard untuk semua bahagian.
- Sisipan die boleh diganti—jejari boleh ditingkatkan tanpa membina semula keseluruhan dadu jika percubaan pertama koyak.
- Jejari digilap hingga Ra 0.2μm—jejari kasar meningkatkan risiko geseran dan koyak.
Untuk lukisan dalam, jejari die bukanlah satu perincian—ia adalah perbezaan antara bahagian yang melukis dan bahagian yang koyak.
Pembolehubah 3 – Pelinciran: Kawalan Geseran
Geseran antara kosong dan dadu mengawal betapa mudahnya bahan mengalir. Terlalu banyak geseran—bahan menahan aliran, daya tumbukan meningkat, dan dinding sisi koyak. Geseran terlalu sedikit—bahan mengalir terlalu mudah, dan pemegang kosong tidak dapat mengawal bebibir.
Pelincir mengikut bahan:
- Keluli karbon – pelincir lukisan berasaskan air atau berasaskan minyak standard.
- Keluli tahan karat – pelincir berkekuatan filem tinggi—hempedu tahan karat jika filem itu pecah.
- Aluminium – pelincir berasaskan air—berasaskan minyak boleh mengotorkan permukaan sebelum dianodkan.
- Kuprum – pelincir berkelikatan tinggi—hempedu kuprum dengan mudah dan memerlukan filem yang kekal di tempat kosong.
Cara kami mengawalnya:
- Pelincir dipadankan dengan bahan—bukan satu pelincir untuk semua logam.
- Ketebalan filem dikawal—filem yang konsisten, bukan banjir.
- Pembersihan sebelum penyepuhlindapan—sisa pelincir boleh berkarbonat dalam relau dan menjejaskan cabutan seterusnya.
Contoh Nyata – Perumahan Dilukis Dalam Tahan Karat 304 dengan Kedut Bebibir
Pengeluar pam Jerman memerlukan perumah tahan karat 304 dengan ketebalan dinding 1.5mm, kedalaman lukis 45mm dan bebibir tanpa kedutan. Pembekal mereka sebelum ini menarik perumahan dalam dua peringkat—bebibir berkedut pada seri pertama, dan pembekal meningkatkan daya pemegang kosong untuk membaikinya. Kedutan itu hilang, tetapi dinding sisi terkoyak pada hidung yang menumbuk dalam seri kedua.
Perkara yang kami lakukan secara berbeza:
- Mengurangkan daya pemegang kosong pada seri pertama—kedutan disebabkan oleh terlalu banyak daya, bukan terlalu sedikit. Daya itu memampatkan bebibir dan menyekat aliran.
- Meningkatkan jejari cetakan daripada 6× kepada 9× ketebalan bahan—jejari yang lebih tajam adalah menumpukan ketegangan pada hidung tebuk.
- Bertukar kepada pelincir berkekuatan filem tinggi untuk tahan karat—pelincir standard rosak di bawah tekanan seri.
- Menambahkan anil perantaraan antara cabutan—kemuluran dipulihkan sebelum cabutan kedua.
- Dihantar 180,000 keping dengan sifar kedutan dan sifar koyak. Pelanggan melaraskan pemeriksaan masuk kepada sampel 5 keping setiap lot—data CMM dan kerataan kami telah diterima sebagai rekod kualiti.
Inilah yang harus disampaikan oleh pengecapan logam yang ditarik dalam:bukan sekadar cawan yang mengukur dengan betul, tetapi bahagian yang bebibirnya rata dan dinding sisinya utuh—kerana tiga pembolehubah itu dipadankan dengan bahan dan peringkat cabutan, tidak dilaraskan melalui percubaan dan kesilapan.
Rujukan standard:Nisbah lukis dan jejari mati mengikut DIN 8584 (standard proses lukisan dalam) dan ISO 2768-mK melainkan petak bual yang lebih ketat ditentukan. Peralatan akhbar: Penekan servo Aida dan Schuler dari 100 hingga 600 tan.
Soalan Lazim
S1: Mengapakah bebibir berkedut dalam pengecapan logam yang dilukis dalam?
A: Kedutan bebibir berlaku apabila daya pemegang kosong tidak sepadan dengan peringkat seri. Terlalu sedikit daya—bahan bergelung. Terlalu banyak daya—bahan tidak boleh mengalir, dan dinding sisi koyak dalam cabutan seterusnya. Jika meningkatkan daya menyebabkan koyak, masalah sebenar ialah jejari cetakan atau pelinciran—bukan pemegang kosong. Untuk pengecapan logam yang dilukis dalam, kedutan dan koyakan adalah kegagalan yang bertentangan—pembetulan untuk satu boleh menyebabkan yang lain jika punca punca salah didiagnosis.
S2: Mengapa dinding sisi koyak pada hidung tebuk?
A: Koyakan dinding sisi berlaku pada titik terikan tertinggi. Puncanya ialah: jejari mati terlalu tajam, pelinciran tidak mencukupi, nisbah lukis terlalu agresif, atau bahan tidak cukup anil. Penyelesaiannya bukan lebih banyak kuasa pemegang kosong—yang memburukkan lagi koyakan. Pembetulannya ialah jejari cetakan yang lebih besar, pelinciran yang lebih baik, nisbah seri yang lebih rendah, atau anil tambahan. Lokasi koyakan memberitahu anda pembolehubah mana yang salah—pada bahagian hidung yang menumbuk, ia adalah ketegangan; pada jejari die, ia adalah geseran.
S3: Apakah yang mendorong kos bahagian logam yang ditarik dalam?
J: Tiga faktor: bilangan peringkat cabutan, kitaran penyepuhlindapan, dan kerumitan cetakan. Bahagian yang memerlukan tiga cabutan dan dua annealing berharga lebih tinggi daripada bahagian yang memerlukan satu cabutan—masa akhbar, masa penyepuhlindapan dan pengendalian antara peringkat menambah kos. Jejari cetakan dan kusyen pemegang kosong menambah kos perkakas—kusyen hidraulik lebih mahal daripada spring mekanikal. Kami menyediakan pecahan kos dengan sebut harga, menunjukkan peringkat mana yang memacu harga.
S4: Apakah kuantiti pesanan minimum untuk bahagian logam yang ditarik dalam?
J: Untuk cetakan lukisan dalam baharu, pesanan minimum biasanya 30,000 keping—di bawah itu, kos perkakasan mendominasi. Untuk prototaip atau larian volum rendah, kami boleh menghasilkan bahagian pada cabutan satu peringkat atau dengan berputar—minimum 1,000 keping. Untuk bahagian yang sudah dalam pengeluaran, pesanan berulang boleh serendah 10,000 keping. Kami menyemak kelantangan dan nisbah cabutan sebelum mengesyorkan pendekatan perkakas yang betul.
S5: Bilakah lukisan dalam bukan proses yang betul?
J: Lukisan dalam bukanlah pilihan yang tepat apabila: (1) kedalaman cabutan kurang daripada 0.5× diameter—setem standard dengan ceruk yang terbentuk adalah lebih murah; (2) volum di bawah 5,000 keping—kos perkakas tidak boleh dilunaskan, dan pemintalan atau pemesinan mungkin lebih menjimatkan; (3) bahan terlalu tebal berbanding dengan diameter-daya tebukan melebihi kapasiti penekan, dan pembentukan atau pemesinan panas diperlukan. Untuk pengecapan logam yang dilukis dalam, kami memberitahu anda apabila proses itu tidak sesuai—sebelum anda melabur dalam perkakas.
S6: Bolehkah anda memberikan maklum balas DFM sebelum saya membuat pesanan?
A: Ya. Hantarkan lukisan dengan bahan, ketebalan, kedalaman lukisan dan keperluan bebibir kepada kami. Pasukan kejuruteraan kami mengira nisbah cabutan, menyemak jejari cetakan terhadap bahan dan mengesahkan sama ada bahagian itu boleh dilukis dalam bilangan peringkat yang anda jangkakan—atau sama ada ia memerlukan lebih banyak anil atau kosong yang lebih besar. Untuk kedalaman seri yang lebih besar daripada 1.5× diameter, kami mungkin mengesyorkan jalur ujian atau artikel pertama sebelum melakukan perkakasan pengeluaran.
Hantar Pertanyaan
Sila berasa bebas untuk memberikan pertanyaan anda dalam borang di bawah. Kami akan membalas anda dalam masa 24 jam.

X
Kami menggunakan kuki untuk menawarkan anda pengalaman menyemak imbas yang lebih baik, menganalisis trafik tapak dan memperibadikan kandungan. Dengan menggunakan tapak ini, anda bersetuju dengan penggunaan kuki kami.
Dasar Privasi