Produk
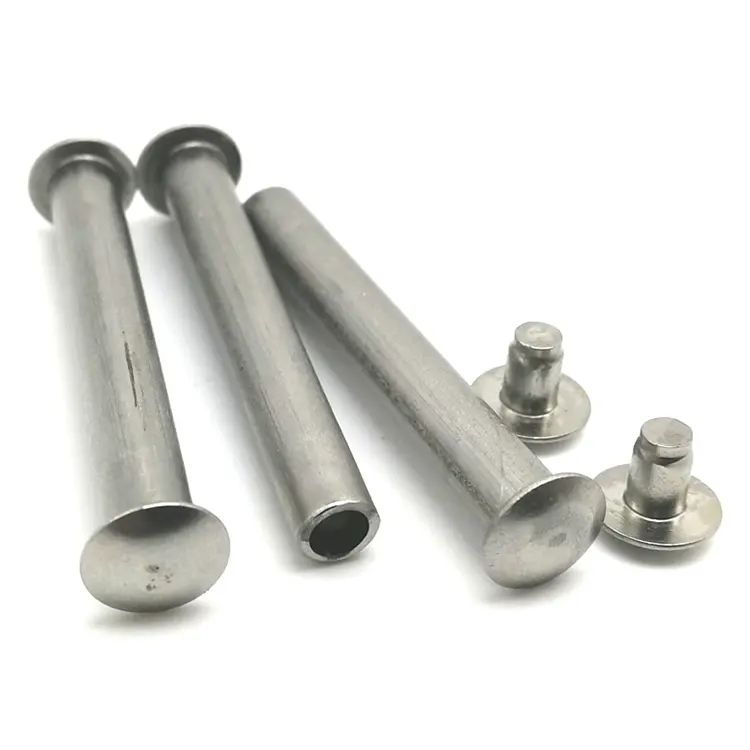
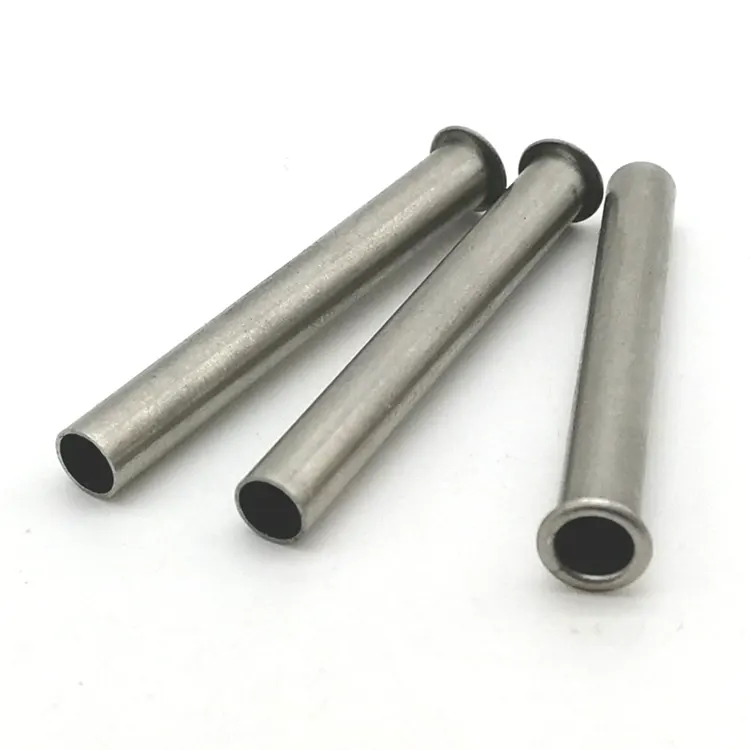
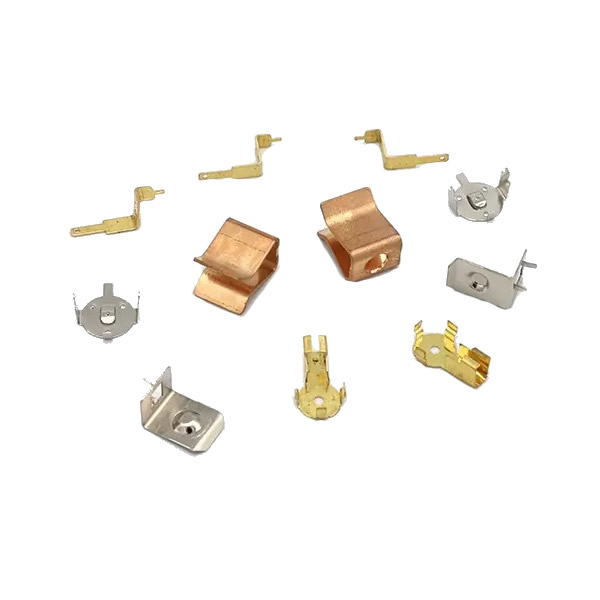
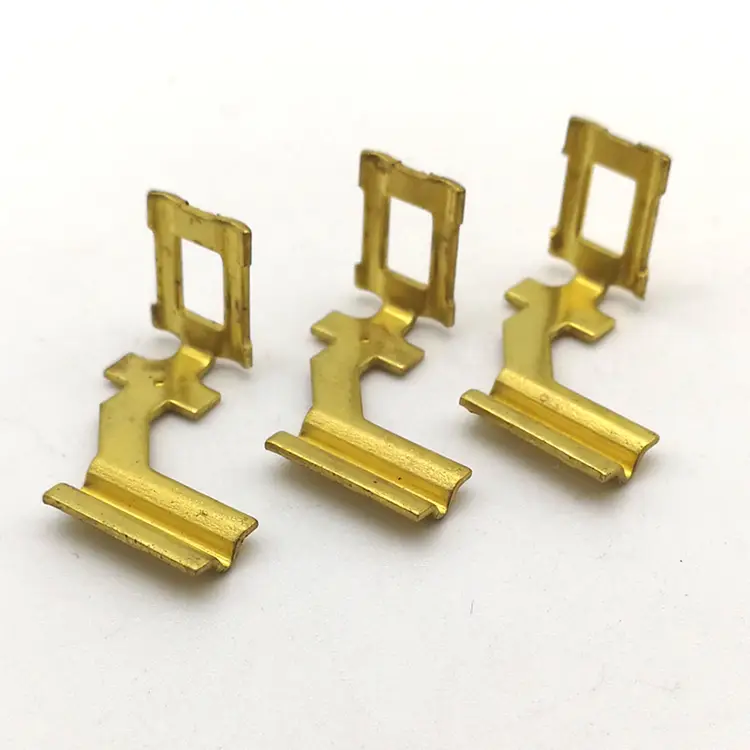
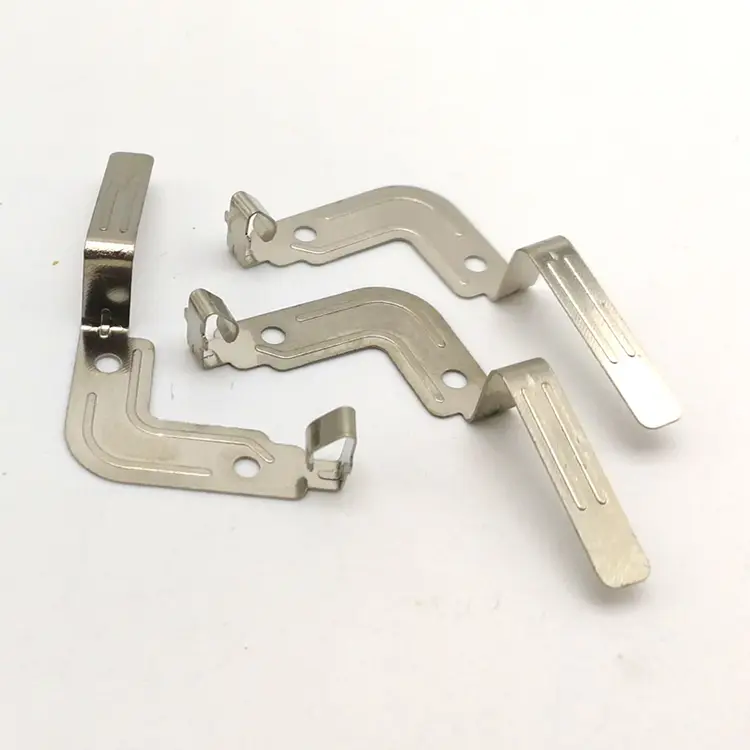
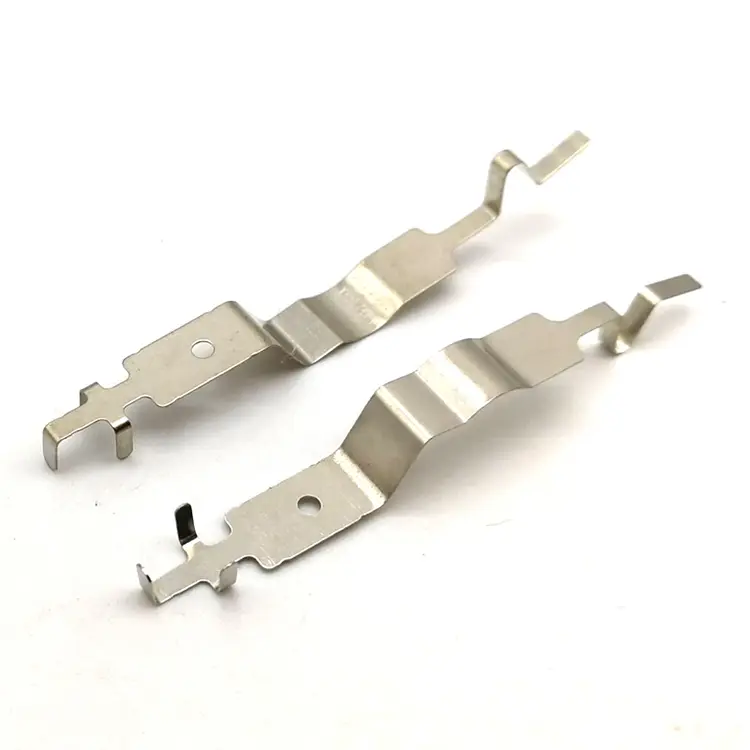
Bahagian Setem Logam Ketepatan
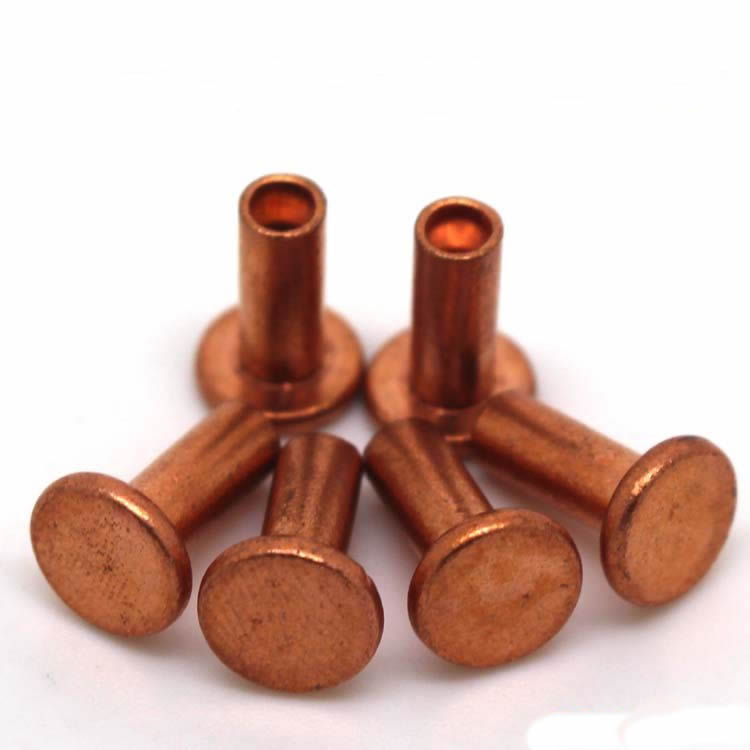
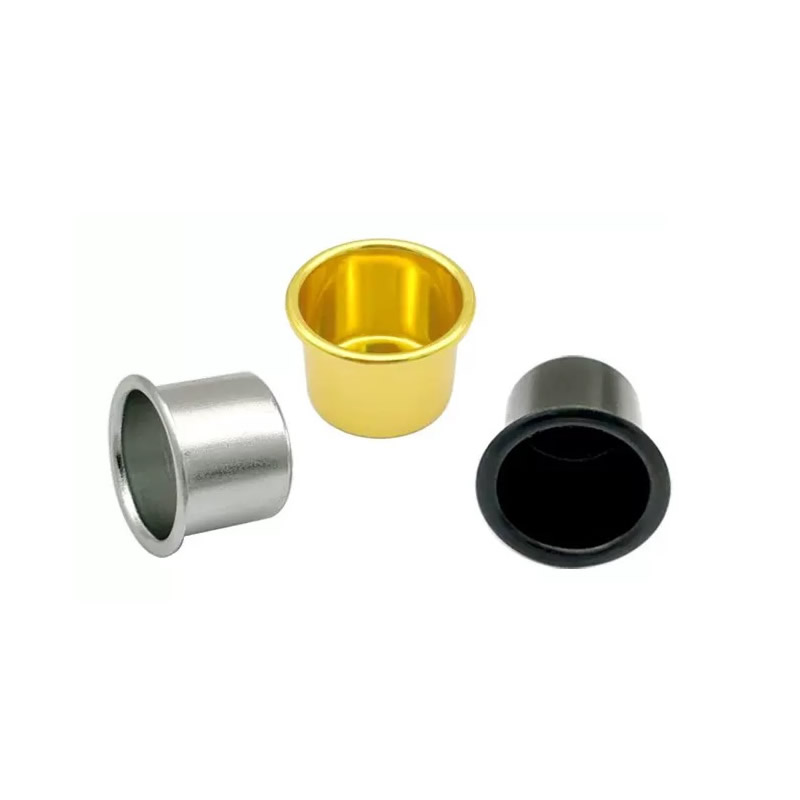
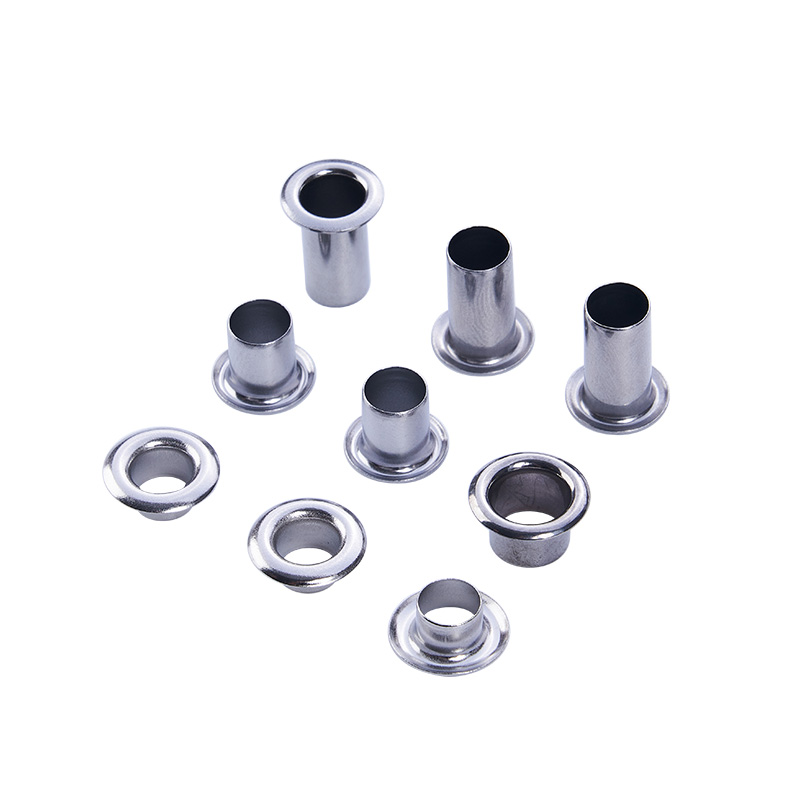
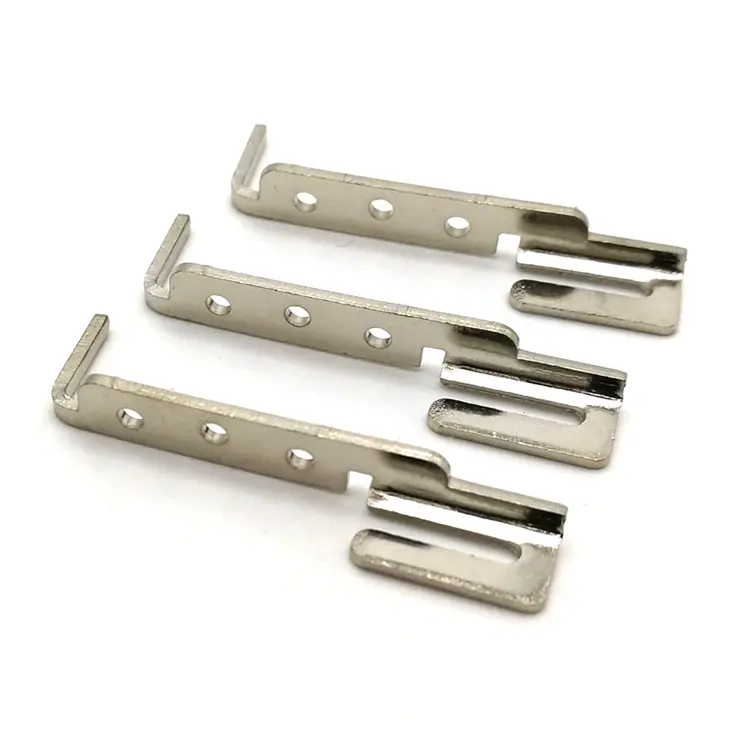
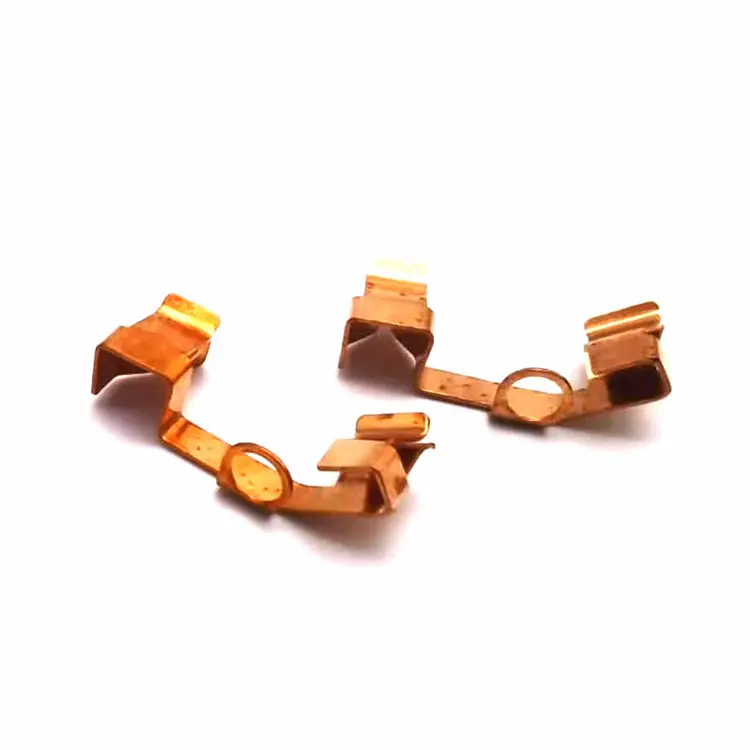
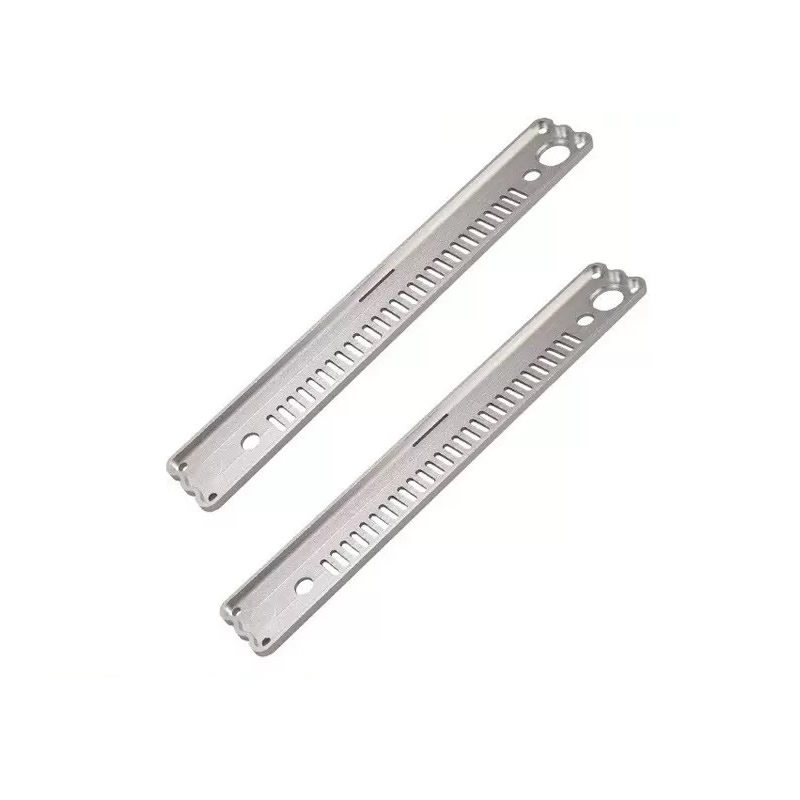
Die stamping ketepatan berharga tiga kali ganda die standard—kerana die dimesin kepada sebahagian kecil daripada toleransi bahagian, bukan kepada toleransi itu sendiri. Nuote Metals menghasilkan bahagian pengecapan logam ketepatan di China dengan mati EDM wayar perlahan (±0.003mm), pukulan tanah selaras dan tekan yang disahkan untuk keselarian gelangsar sebelum setiap pengeluaran dijalankan. ±0.02mm pada ciri kritikal. PPAP dan Cpk didokumenkan.
Hantar Pertanyaan
Penerangan Produk
Die stamping standard dimesin mengikut toleransi bahagian—jika lukisan menyatakan ±0.05mm, dadu dibina kepada ±0.05mm. Die cap ketepatan dimesin kepada sebahagian kecil daripada toleransi bahagian—jika lukisan menyatakan ±0.02mm, dadu dibina kepada ±0.005mm. Kos cetakan lebih mahal kerana masa pemesinan lebih lama, EDM lebih perlahan, dan pemeriksaan lebih kerap. Tetapi die meninggalkan toleransi untuk akhbar, bahan, dan kehausan alat-jadi bahagian itu mengekalkan toleransinya di seluruh kumpulan, bukan hanya pada artikel pertama.
Bahagian pengecapan logam ketepatan bukanlah pengecapan standard dengan pelan pemeriksaan yang lebih ketat. Ia adalah bahagian yang dihasilkan pada sistem perkakas di mana ketepatan acuan, ketepatan akhbar dan pengesahan dalam mati semuanya dipadankan dengan toleransi akhir. Dai yang dimesin hingga ±0.05mm tidak boleh menghasilkan bahagian dengan kedudukan ±0.02mm—ralat dadu memakan toleransi sebelum sapuan akhbar.
Di Nuote Metals, kami menghasilkan bahagian bercop logam ketepatan dengan memadankan ketepatan cetakan, ketepatan tekan dan pengesahan dalam cetakan. Artikel ini merangkumi sistem perkakas, pelarasan percubaan yang menjadikannya berfungsi dan perkara yang perlu disahkan sebelum menerima pengecapan ketepatan.
Ketepatan Mati – EDM Wayar Perlahan dan Pengisaran Koordinat
Die ialah sumber ketepatan pertama. Die yang dimesin hingga ±0.01mm tidak boleh menghasilkan bahagian dengan kedudukan ±0.02mm—ralat dadu memakan separuh daripada toleransi sebelum ditekan walaupun pukulan.
Cara kami membina acuan ketepatan:
- EDM wayar perlahan (siri Sodick AQ)untuk sisipan dan pukulan die—ketepatan kedudukan ±0.003mm, kemasan permukaan Ra 0.2μm.
- Menyelaraskan pengisaran untuk profil tebuk dan mati—ketepatan profil ±0.002mm, ketajaman tepi dikawal.
- Kawalan EDM wayar gelung tertutup—kedudukan wayar dibetulkan dalam masa nyata, jadi kontur die sepadan dengan program, bukan drift mesin.
- Kelegaan die dipadankan dengan bahanl—dikira untuk bahan dan ketebalan tertentu, bukan peratusan standard.
Mengapa ia penting untuk bahagian pengecap logam ketepatan:Die dibina pada ±0.01mm daun ±0.01mm untuk penekan dan bahan. Dai yang dibina pada ±0.003mm meninggalkan ±0.017mm—cukup untuk menahan toleransi bahagian walaupun apabila penekan dan bahan berbeza-beza. Ketepatan die bukanlah kos untuk diminimumkan-ia adalah asas toleransi.
Ketepatan Akhbar – Perkara yang Perlu Disahkan Sebelum Setiap Pengeluaran Larian
Die yang tepat pada penekan yang tidak tepat menghasilkan bahagian yang tidak tepat. Akhbar mesti menahan keselariannya di atas katil, mengulangi pusat mati bawah pada setiap lejang, dan menahan pertumbuhan haba semasa pengeluaran.
| Tekan Parameter | Apa Kesannya | Keperluan Ketepatan | Cara Kami Mengesahkan |
|---|---|---|---|
| Keselarian peluncur | Kerataan, sudut lentur | ≤0.02mm di seberang katil | Penjajaran Hamar Laser sebelum pengeluaran |
| Kebolehulangan bawah-mati-tengah | Ketebalan, kedalaman syiling | ≤0.01mm lejang ke lejang | Pengekod linear pada slaid (±0.001mm) |
| Pertumbuhan terma | Pembersihan, ketinggian burr | ≤0.01mm selama 8 jam | Penderia suhu pada bingkai |
| Ketepatan suapan | Kedudukan lubang | ±0.01mm setiap pic | Suapan servo dengan pengekod linear |
Keselarian peluncurmenentukan sama ada pukulan memasuki dadu secara sama rata. Penekan dengan kecondongan 0.05mm menghasilkan bahagian yang 0.05mm lebih nipis pada satu sisi—kerataan dan sudut lentur tidak dapat memenuhi toleransi ketepatan. Kami mengesahkan keselarian dengan sistem penjajaran laser sebelum pengeluaran dan selepas sebarang perubahan die.
Kebolehulangan bawah-mati-tengahmenentukan kedalaman syiling dan ketebalan akhir. Penekan yang berbeza-beza sebanyak 0.02mm dari lejang ke lejang menghasilkan bahagian yang 0.02mm lebih tebal pada satu hujung kumpulan daripada yang lain. Kami memantau strok dengan pengekod linear—bukan hentian mekanikal.
Pertumbuhan termamenukar kelegaan apabila akhbar menjadi panas. Mesin penekan yang membesar 0.02mm dalam anjakan 8 jam menukar kelegaan cetakan sebanyak 0.02mm—dan ketinggian burr berubah bersamanya. Kami memantau suhu bingkai dan melaraskan kelegaan cetakan apabila suhu melayang melepasi titik set.
Untuk bahagian pengecap logam ketepatan, akhbar bukan komoditi—ia adalah instrumen ketepatan yang mesti disahkan dan dipantau.
Pelarasan Percubaan – Perkara Yang Sebenarnya Kami Ubah Apabila Artikel Pertama Gagal
Die ketepatan tidak menghasilkan bahagian ketepatan pada lejang pertama. Peringkat percubaan ialah di mana toleransi dicapai—dengan mengukur artikel pertama, mengenal pasti punca ralat, dan melaraskan acuan atau akhbar.
Urutan percubaan biasa untuk toleransi kedudukan ±0.02mm:
- Percubaan pertama: Ukuran kedudukan ±0.035mm. Ralatnya lebih besar daripada toleransi.
- Punca punca: Sisipan die telah dimesin kepada ±0.003mm, tetapi selari akhbar ialah 0.03mm—penekan itu mencondongkan penebuk.
- Pelarasan 1: Selaraskan dengan laser slaid akhbar—selarilan dikurangkan kepada 0.012mm.
- Percubaan kedua: Ukuran kedudukan ±0.025mm. Lebih rapat, tetapi masih di luar toleransi.
- Punca akar: Panjang suapan berbeza-beza sebanyak 0.008mm setiap pic—suapan servo tidak ditala kepada jisim jalur.
- Pelarasan 2: Tala profil suapan servo—ketepatan suapan dipertingkatkan kepada ±0.003mm.
- Percubaan ketiga: Ukuran kedudukan ±0.015mm. Dalam toleransi.
- Pengeluaran: Pin pengukur dalam mati dipasang di stesen tindik—penekanan berhenti jika kedudukan melayang melebihi 0.015mm.
Perkara yang ditunjukkan ini: Ketepatan bukan pada acuan semata-mata—ia adalah dalam pelarasan percubaan yang memadankan dadu dengan akhbar, dan akhbar dengan bahan. Untuk bahagian pengecapan ketepatan, peringkat percubaan bukanlah formaliti-ia adalah tempat toleransi sebenarnya dicapai.
Pengesahan In-Die – Mengukur Bahagian Sebelum Ia Dipotong
Pengecapan ketepatan tidak boleh disahkan selepas fakta—pada masa bahagian diukur, dadu telah menghasilkan beribu-ribu bahagian. Pengesahan mesti berlaku dalam cetakan, sebelum bahagian itu dipotong.
Perkara yang kami gunakan dalam mati:
- Pin pengukur dalam mati – pin memasukkan lubang yang ditebuk di stesen yang ditetapkan; jika lubang berada di luar kedudukan, pin tidak masuk, dan tekan berhenti.
- Pemantauan tan – penderia beban pada dadu mengesan bahagian yang hilang, kosong berganda, atau pukulan haus; akhbar berhenti sebelum die rosak.
- Pemeriksaan penglihatan di stesen terakhir - kamera mengukur ciri kritikal sebelum bahagian jatuh; bahagian luar spesifikasi ditolak oleh letupan udara.
Mengapa pengesahan dalam-mati penting untuk bahagian pengecapan logam ketepatan: Pada 200–600 pukulan seminit, peristiwa haus alatan boleh menghasilkan beratus-ratus bahagian luar spesifikasi sebelum sampel seterusnya diukur. Pengesahan dalam mati menangkap hanyut pada strok di mana ia berlaku—bukan pada penghujung kelompok.
Contoh Nyata – Klip Pembedahan Tahan Karat 0.5mm dengan Kedudukan ±0.02mm
Pengeluar peranti perubatan AS memerlukan klip pembedahan tahan karat 0.5mm dengan kedudukan lubang ±0.02mm, kerataan 0.03mm dan had burr 0.02mm. Pembekal mereka sebelum ini memesinan dadu kepada ±0.02mm dan menjalankannya pada penekan standard—kedudukan diubah sebanyak ±0.04mm, dan 8% bahagian gagal pemasangan.
Perkara yang kami lakukan secara berbeza:
- Memesin semula sisipan die dengan EDM wayar perlahan—ketepatan kedudukan ±0.003mm.
- Menjajarkan mesin penekan dengan laser sebelum pengeluaran—keselarian gelangsar 0.015mm di seluruh katil.
- Ditala suapan servo kepada jalur tahan karat 0.5mm—ketepatan suapan ±0.003mm.
- Memasang pin pengukur dalam mati di stesen tindik—penekan berhenti apabila kedudukan melayang melebihi 0.015mm.
- Ketinggian burr yang disahkan dengan pembanding optik setiap 200 keping—0.015mm atau lebih baik.
- Had: Pendekatan ini disahkan untuk ketebalan bahan ≥0.3mm. Untuk tolok yang lebih nipis, jalur itu membelok di bawah daya pin pengukur dan pengesahan dalam mati menjadi tidak boleh dipercayai—bahagian tersebut memerlukan pemeriksaan optik di pintu keluar, bukan tolok dalam mati.
- Menghantar 1.2 juta keping dengan kegagalan pemasangan sifar. Pelanggan menghapuskan pemeriksaan masuk untuk kedudukan dan kerataan.
Inilah yang harus disampaikan oleh bahagian pengecap logam ketepatan: bukan hanya bahagian yang mengukur dengan betul pada artikel pertama, tetapi bahagian yang memegang toleransinya merentas kumpulan—kerana acuan, akhbar dan pengesahan dalam mati dipadankan dengan toleransi, bukan lukisan.
Soalan Lazim
S1: Apakah toleransi paling ketat yang boleh anda pegang pada bahagian pengecapan ketepatan?
J: Toleransi ketepatan standard kami ialah ±0.02mm pada kedudukan lubang, ±0.03mm pada kerataan, dan ±0.3° pada sudut lentur. Toleransi yang lebih ketat—±0.01mm pada kedudukan—boleh dicapai dengan pengukur dalam mati, dadu dimesin hingga ±0.003mm, dan penekan disahkan untuk keselarian. Walau bagaimanapun, toleransi yang lebih ketat bermakna kos yang lebih tinggi: acuan mengambil masa yang lebih lama untuk dimesin, akhbar berjalan lebih perlahan, dan pemeriksaan lebih kerap. Untuk bahagian bercop logam ketepatan, kami menyemak toleransi dan kelantangan sebelum memetik—bukan selepas artikel pertama gagal.
S2: Apakah yang berlaku jika toleransi saya lebih ketat daripada ±0.02mm?
J: Kami menyemak toleransi dan ciri sebelum memetik. Jika toleransi lebih ketat daripada keupayaan ketepatan piawai kami, kami mempunyai tiga pilihan: (1) Pengukur dalam-mati—dada mengukur ciri sebelum bahagian terputus, dan penekan berhenti jika ia hanyut. (2) Operasi sekunder—ciri ini dimesin selepas pengecapan, yang menambahkan kos tetapi memegang toleransi yang lebih ketat. (3) Pengesyoran DFM—kami mencadangkan perubahan reka bentuk yang melonggarkan toleransi tanpa menjejaskan fungsi. Untuk bahagian pengecapan ketepatan, kami tidak menjanjikan toleransi yang tidak dapat kami pegang—kami memberitahu anda pilihan mana yang berdaya maju sebelum anda membuat pesanan.
S3: Apakah yang mendorong kos bahagian pengecap logam ketepatan?
J: Tiga faktor: ketepatan die, masa akhbar dan pengesahan dalam-die. Die yang dimesin dengan EDM wayar perlahan dan kos pengisaran selaras lebih tinggi daripada acuan standard—tetapi ia meninggalkan toleransi untuk akhbar dan bahan. Pengukur dalam mati menambah kos perkakas tetapi menghapuskan sisa daripada hanyut yang tidak ditangkap sehingga sampel seterusnya. Untuk bahagian bercop logam ketepatan, kos didorong oleh sistem perkakas—bukan bahan sahaja. Kami menyediakan pecahan kos dengan sebut harga—supaya anda dapat melihat elemen mana yang mendorong harga.
S4: Bolehkah anda memberikan maklum balas DFM sebelum saya membuat pesanan?
A: Ya. Hantarkan lukisan dengan bahan, ketebalan, toleransi dan kelantangan kepada kami. Pasukan kejuruteraan kami menyemak bahagian untuk kebolehlaksanaan die—toleransi kedudukan, kerataan, ketinggian burr dan saiz ciri—dan mengembalikan laporan DFM bertulis dengan petikan. Untuk bahagian pengecapan logam ketepatan dengan toleransi yang lebih ketat daripada ±0.02mm, kami mungkin mengesyorkan artikel pertama atau percubaan sebelum melakukan perkakasan pengeluaran. Ini menghalang kejutan kos yang paling biasa-sebuah dadu yang dibina dan kemudian diubah suai kerana toleransi tidak dapat dicapai.
Teg Panas: Bahagian Setem Logam Ketepatan, Bahagian Setem Logam China, Kilang Bahagian Setem Ketepatan
Hantar Pertanyaan
Sila berasa bebas untuk memberikan pertanyaan anda dalam borang di bawah. Kami akan membalas anda dalam masa 24 jam.
X
Kami menggunakan kuki untuk menawarkan anda pengalaman menyemak imbas yang lebih baik, menganalisis trafik tapak dan memperibadikan kandungan. Dengan menggunakan tapak ini, anda bersetuju dengan penggunaan kuki kami.
Dasar Privasi