Produk

Bahagian Aluminium Bercop
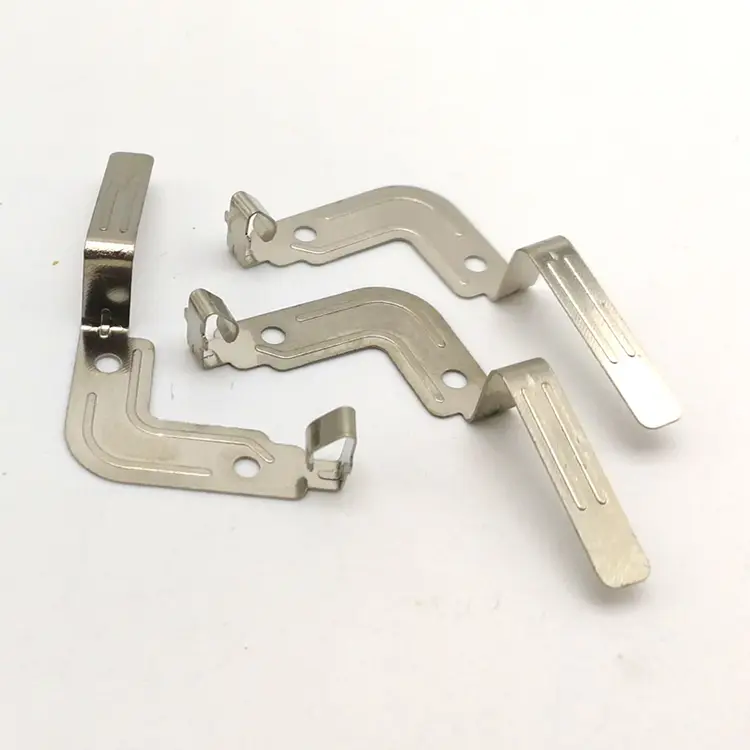
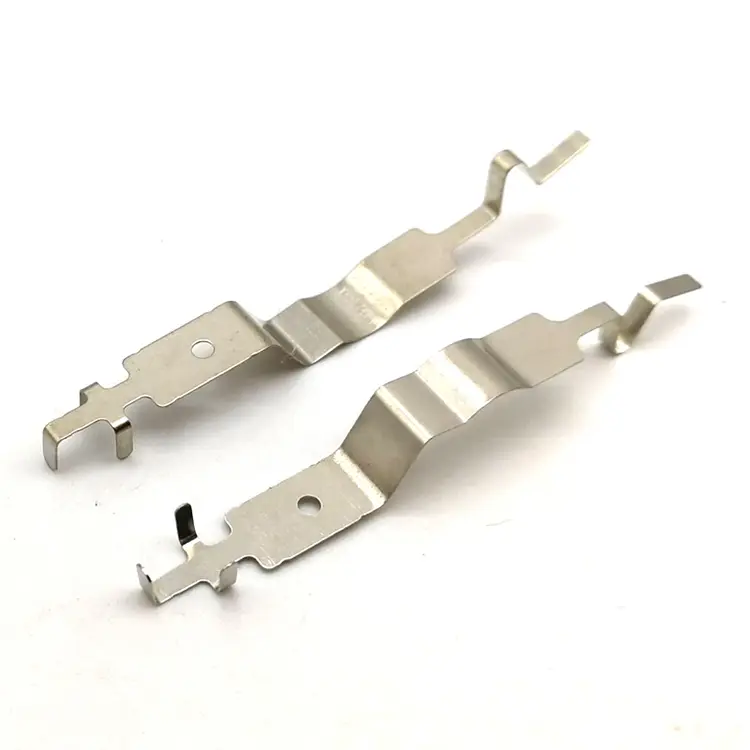
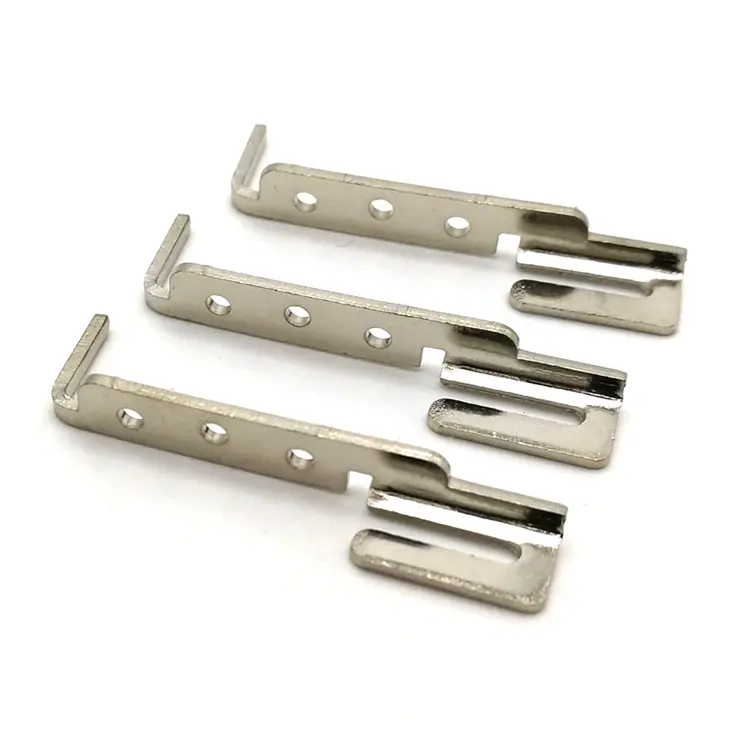
Nuote Metals ialah pembekal bahagian aluminium bercop yang berpangkalan di China untuk pelanggan elektronik, automotif dan perkakas. Kami mengecop aluminium 5052, 6061 dan 3003 dalam ketebalan dari 0.2mm hingga 2.0mm - dengan cetakan digilap dan kawalan pelinciran untuk mengelakkan pedih. Permukaan sedia anodisasi, kawalan kerataan dan dokumentasi PPAP tersedia.
Hantar Pertanyaan
Penerangan Produk
Aluminium ialah logam paling ringan dalam kegunaan setem yang biasa. Ia mengalirkan haba, menahan kakisan, dan menerima anodisasi lebih baik daripada logam lain. Itulah sebabnyamengecap bahagian aluminiummuncul dalam kandang elektronik, perisai haba automotif, panel perkakas dan perumah LED—di mana berat, haba atau penampilan penting.
Tetapi aluminium membawa dua masalah yang tidak dialami oleh keluli dan loyang. Ia menggigil-ia melekat pada mati dan mengoyakkan permukaan. Dan ia tercalar—dengan mudah, dalam dan kelihatan selepas anodisasi. Bahagian aluminium yang dicop yang mengukur dengan betul tetapi mempunyai tanda pedih atau calar akan gagal dalam pemeriksaan kosmetik—atau lebih teruk lagi, gagal anodisasi, kerana kecacatan menjadi kekal di bawah lapisan oksida.
Di Nuote Metals, kami mengecop aluminium dengan kawalan pedih dan kesediaan anodisasi sebagai keperluan kualiti utama. Artikel ini merangkumi jenis bahagian, aloi, kecacatan permukaan yang penting, dan cara kami mengawalnya sebelum bahagian itu mencapai anodizer.

Jenis Bahagian – Bahagian Aluminium Setem Digunakan Untuk Apa
| Jenis Bahagian | Aloi Biasa | Julat Ketebalan | Keperluan Utama | Industri Biasa |
|---|---|---|---|---|
| Perisai haba | 5052, 3003 | 0.3–2.0 mm | Bentuk kestabilan, tiada pedih pada permukaan yang kelihatan | Automotif, peralatan |
| Penutup dan penutup | 5052, 6061 | 0.5–1.5 mm | Kerataan, permukaan sedia anodisasi | Elektronik, instrumentasi |
| Kurungan dan klip | 5052, 6061 | 0.5–2.0 mm | Sudut bengkok, kedudukan lubang | Automotif, peralatan |
| Perumah dan pemantul LED | 1100, 3003 | 0.2–1.0 mm | Kemasan permukaan, pemantulan | Pencahayaan, elektronik |
| Perisai EMI | 5052, 3003 | 0.2–0.8 mm | Ketinggian bentuk, kekonduksian | Elektronik, telekom |
Perisai habamesti mengekalkan bentuknya di bawah kitaran haba. Setem tidak boleh menimbulkan tegasan sisa yang menyebabkan meledingkan apabila bahagian itu menjadi panas. 5052 ialah aloi standard—kebolehbentukan yang baik dan rintangan kakisan.
Penutup dan penutupadalah bahagian yang boleh dilihat. Permukaan mesti bebas daripada pedih, calar, dan tanda mati—kerana anodisasi tidak menyembunyikan kecacatan; ia menguatkan mereka. 5052 dan 6061 adalah perkara biasa; 6061 menawarkan kekuatan yang lebih tinggi tetapi kurang boleh dibentuk.
Kurungan dan klips membawa beban. Sudut lentur dan kedudukan lubang mestilah stabil selepas springback. Aluminium memancar ke belakang lebih daripada keluli—pampasan dalam acuan adalah kritikal.
Perumah dan pemantul LEDmemerlukan permukaan licin untuk pemantulan. 1100 ialah aluminium paling tulen—pantulan terbaik tetapi paling lembut dan paling terdedah kepada pedih. Die yang digilap dan kawalan pelinciran yang ketat diperlukan.
Perisai EMImenggabungkan bentuk dan kekonduksian. Bahagian itu mesti diletakkan pada PCB tanpa celah. Kerataan dan ketinggian bentuk adalah keperluan kritikal.
Aloi Aluminium – Cara Masing-masing Berkelakuan dalam Setem
| Aloi | Kebolehbentukan | kekuatan | Risiko Galling | Tindak balas Anodizing | Aplikasi Terbaik |
|---|---|---|---|---|---|
| 1100 | Cemerlang | rendah | Tinggi - paling lembut | Cemerlang – kemasan tulen dan cerah | Pemantul, hiasan |
| 3003 | bagus | Rendah–sederhana | Sederhana | bagus | Perisai haba, penutup |
| 5052 | bagus | Sederhana | Sederhana | Baik - peralihan warna sedikit | Setem am, marin |
| 6061 | Adil | tinggi | Rendah–sederhana | Butiran yang adil – boleh dilihat selepas dianodisasi | Kurungan struktur |
1100 ialah aluminium paling tulen—99% minimum. Ia mudah terbentuk dan dianodkan kepada kemasan yang cerah dan reflektif. Tetapi ia lembut dan galls secara agresif. Mati yang digilap dan pelinciran yang kerap adalah wajib.
3003 menambah mangan untuk kekuatan. Ia terbentuk dengan baik dan menawarkan rintangan kakisan sederhana. Aloi kegunaan am untuk perisai dan penutup haba.
5052 menambah magnesium untuk kekuatan dan rintangan kakisan. Ia adalah aloi pengecap yang paling biasa—imbangan kebolehbentukan, kekuatan dan tindak balas anodisasi yang baik.
6061 mengandungi magnesium dan silikon. Ia menawarkan kekuatan tertinggi daripada empat tetapi kurang boleh dibentuk dan menunjukkan butiran yang kelihatan selepas anodisasi. Digunakan untuk kurungan struktur di mana kekuatan lebih penting daripada penampilan.
Dua Kecacatan Permukaan Yang Merosakkan Bahagian Aluminium Setem
Galling. Aluminium melekat pada acuan. Apabila permukaan cetakan tidak digilap, atau pelinciran tidak mencukupi, aluminium dipindahkan ke cetakan dan mengoyakkan permukaan bahagian. Hasilnya ialah tampalan yang kasar dan berlumur—selalunya pada permukaan bahagian yang paling kelihatan. Galling tidak boleh dikeluarkan dengan menyahbur atau mengilat tanpa mengubah dimensi bahagian. Ia mesti dicegah.
calar. Aluminium lembut. Cip pada cetakan, penghantar yang kasar, atau penyerahan yang cuai boleh mencalarkan permukaan. Calar sedalam 0.02mm pada bahagian keluli adalah kosmetik. Pada bahagian aluminium teranod, ia menjadi garis gelap yang boleh dilihat—dan bahagian itu dibuang.
Bagaimana kita mengawal kedua-duanya:
Permukaan die yang digilap– sisipan die digilap hingga Ra 0.1μm atau lebih baik pada permukaan yang membentuk. Mana-mana tanda alat pada die dipindahkan ke bahagian.
Pelinciran terkawal– filem pelincir yang konsisten menghalang sentuhan logam-ke-logam. Kami menggunakan pelincir berasaskan air untuk pelincir berasaskan aluminium—minyak boleh mengotorkan permukaan sebelum dianodkan.
Pengurusan cip dalam die– serpihan yang kekal di dalam rongga acuan mencalarkan bahagian pada pukulan seterusnya. Kami menggunakan letupan udara dan pemindahan vakum di setiap stesen.
Pengendalian dengan sarung tangan– daripada penekan ke kotak pembungkusan, bahagian dikendalikan dengan sarung tangan bersih. Tangan kosong meninggalkan minyak yang menyebabkan anodisasi tidak sekata.
Toleransi dan Kualiti – Perkara yang Kami Kawal pada Bahagian Aluminium Bercop
| Ciri | Toleransi Biasa | Kaedah Pengukuran |
|---|---|---|
| Kedudukan lubang | ±0.05 mm | Pembanding optik, CMM |
| Lokasi selekoh | ±0.05 mm | Pembanding optik, CMM |
| Sudut bengkok | ±0.5° | Pembanding optik, tolok sudut |
| Ketinggian bentuk | ±0.1 mm | Tolok ketinggian, CMM |
| Kerataan | 0.1 mm (bahagian kecil) | Plat permukaan, CMM |
| Kecacatan permukaan | Tiada pedih, tiada calar >0.02mm | Visual di bawah pembesaran 10× |
Kerataanadalah penting untuk kandang dan perisai. Aluminium meledingkan selepas lontar jika tegasan pembentukan tidak seimbang. Kami mengawal kerataan dengan penyepuhlindapan pelepasan tekanan, dengan melaraskan dadu, atau dengan mencipta bahagian rata di stesen akhir.
Sudut bengkokdipengaruhi oleh springback. Aluminium kembali 2–4° bergantung pada aloi dan suhu. Kami mengimbangi dengan terlalu membongkok dalam dadu—disahkan pada jalur ujian sebelum dadu dipotong.
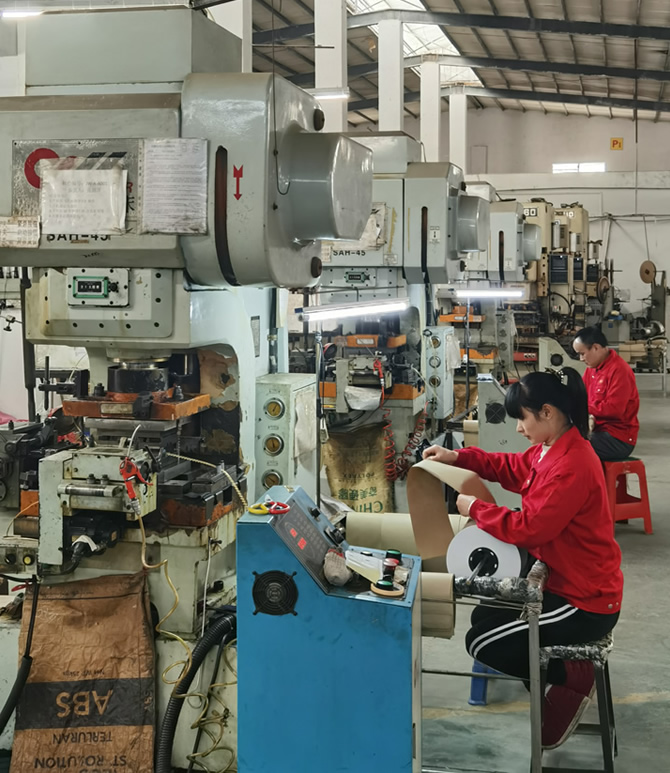
Contoh Nyata – Perisai Haba 5052 dengan Bergelombang pada Permukaan Kelihatan
Pengeluar perkakas Jerman memerlukan perisai haba aluminium 5052 dengan ketebalan 0.8mm, dua bengkok dan permukaan yang boleh dilihat tanpa pedih dan calar. Pembekal mereka sebelum ini menjalankan bahagian tersebut dengan pelinciran cetakan standard—pedih muncul pada permukaan yang boleh dilihat di stesen 3, dan 12% bahagian gagal dalam pemeriksaan kosmetik.
Perkara yang kami lakukan secara berbeza:
- Menggilap sisipan die kepada Ra 0.1μm pada semua permukaan yang membentuk—mengalihkan tanda alat yang memulakan pedih.
- Bertukar kepada pelincir berasaskan air yang digunakan secara konsisten pada setiap lejang—tiada pewarnaan minyak, tiada sentuhan logam-ke-logam.
- Menambah letupan udara di stesen 3 untuk mengosongkan cip aluminium sebelum strok seterusnya.
- Kualiti permukaan yang disahkan di bawah pembesaran 10× pada setiap 200 keping.
- Dihantar 600,000 keping dengan sifar penolakan kosmetik. Pelanggan menghapuskan pemeriksaan visual masuk.
Ini adalah apamengecap bahagian aluminiumharus menyampaikan: bukan hanya bahagian yang memenuhi lukisan, tetapi permukaan yang bertahan dalam anodisasi—kerana kecacatan yang merosakkan bahagian aluminium ialah kecacatan permukaan, bukan kecacatan dimensi.
Soalan Lazim
S1: Mengapa hempedu aluminium semasa pengecapan, dan bagaimana anda menghalangnya?
J: Galling berlaku apabila aluminium dipindahkan ke permukaan acuan di bawah tekanan—ia mengimpal pada alat dan mengoyakkan permukaan bahagian. Pencegahan memerlukan tiga perkara: permukaan cetakan yang digilap (Ra 0.1μm atau lebih baik), pelinciran yang konsisten (berasaskan air untuk aluminium), dan pemindahan cip (letupan udara atau vakum di setiap stesen). Untuk bahagian aluminium yang dicop dengan permukaan yang boleh dilihat, pedih adalah kecacatan kosmetik yang menjadikan anodisasi kekal. Kami mengawalnya pada die, bukan selepas bahagian itu dicop.
S2: Bolehkah anda mengecap bahagian aluminium yang akan dianodkan?
J: Ya—dan kami menyediakan permukaan khusus untuk anodisasi. Anodizing tidak menyembunyikan calar atau pedih; ia menguatkan mereka. Kami menggilap sisipan die, mengawal pelinciran, mengosongkan cip dan mengendalikan bahagian dengan sarung tangan untuk mengelakkan pencemaran. Untukmengecap bahagian aluminiumyang akan dianodkan, kami memeriksa permukaan di bawah pembesaran 10× sebelum penghantaran—kerana kecacatan yang melepasi pemeriksaan visual pada aluminium mentah menjadi penolakan yang boleh dilihat selepas dianodkan.
S3: Apakah perbezaan antara 5052 dan 6061 untuk bahagian aluminium yang dicop?
J: 5052 menawarkan kebolehbentukan yang lebih baik dan tindak balas anodisasi yang lebih konsisten—ia adalah pilihan standard untuk pelindung haba, penutup dan pengecapan umum. 6061 menawarkan kekuatan yang lebih tinggi tetapi kurang boleh dibentuk dan menunjukkan butiran yang boleh dilihat selepas penanodan—ia digunakan untuk kurungan struktur di mana kekuatan lebih penting daripada penampilan. Untukmengecap bahagian aluminiumdengan keperluan kosmetik, 5052 biasanya merupakan pilihan yang lebih baik. Kami menyemak aplikasi sebelum mengesyorkan aloi—bukan sekadar keperluan kekuatan.
Hantar Pertanyaan
Sila berasa bebas untuk memberikan pertanyaan anda dalam borang di bawah. Kami akan membalas anda dalam masa 24 jam.

X
Kami menggunakan kuki untuk menawarkan anda pengalaman menyemak imbas yang lebih baik, menganalisis trafik tapak dan memperibadikan kandungan. Dengan menggunakan tapak ini, anda bersetuju dengan penggunaan kuki kami.
Dasar Privasi