Produk
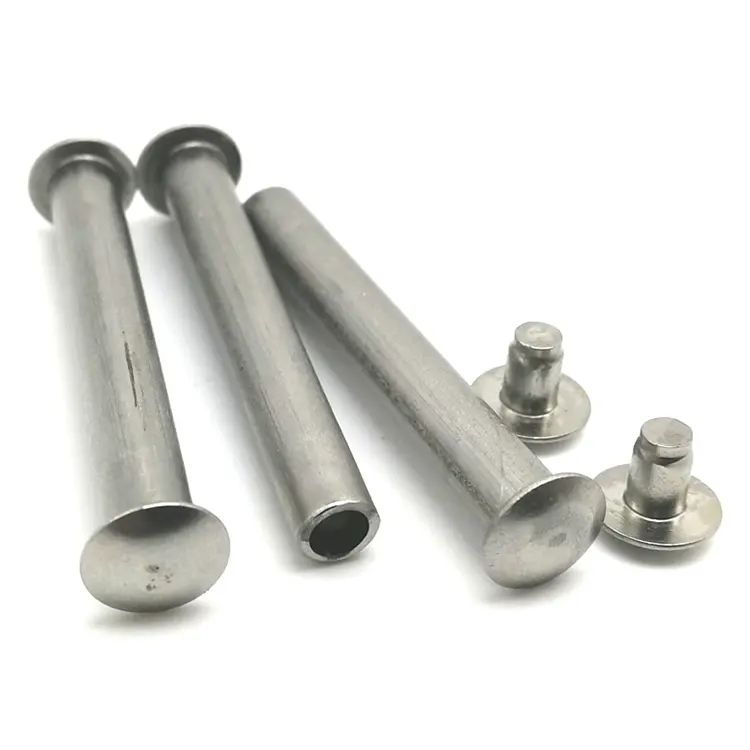
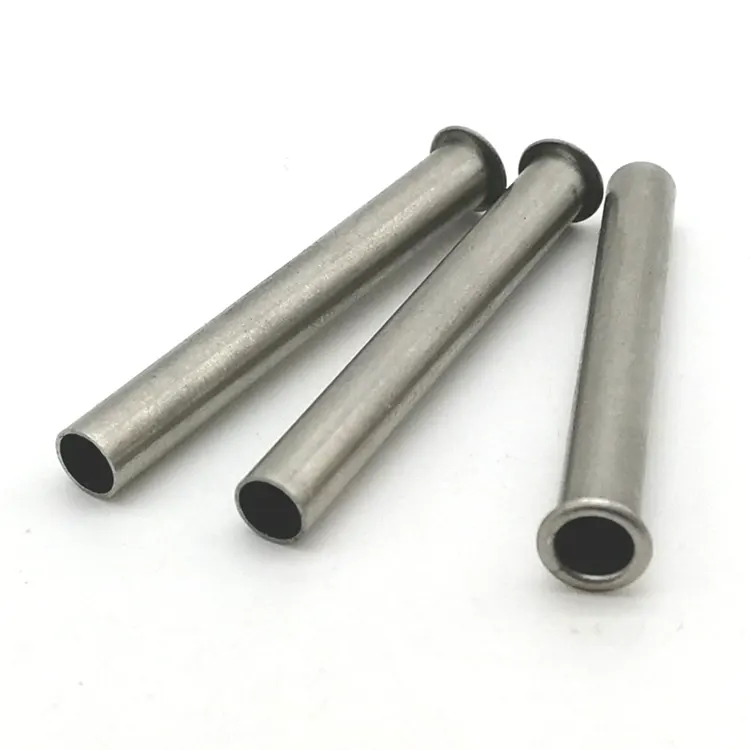
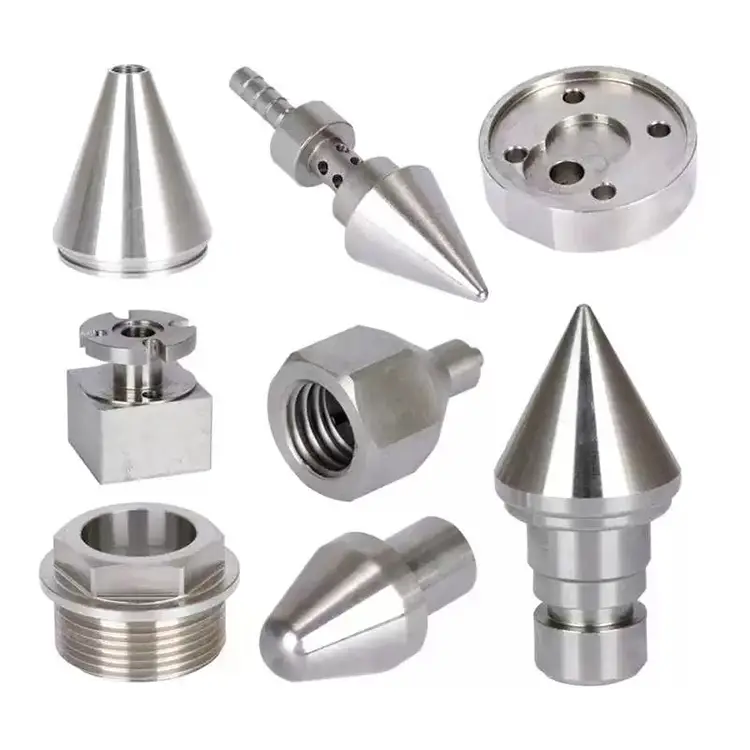
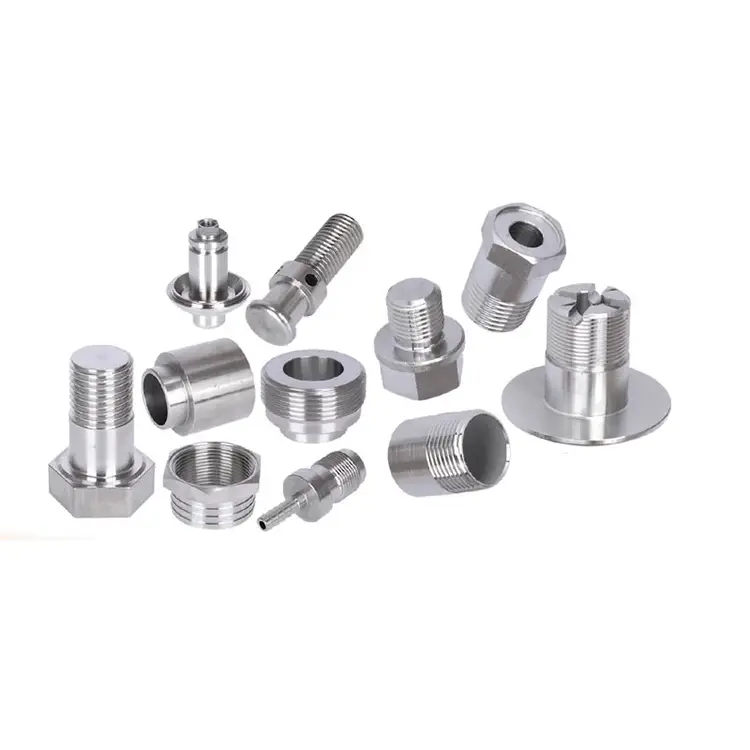
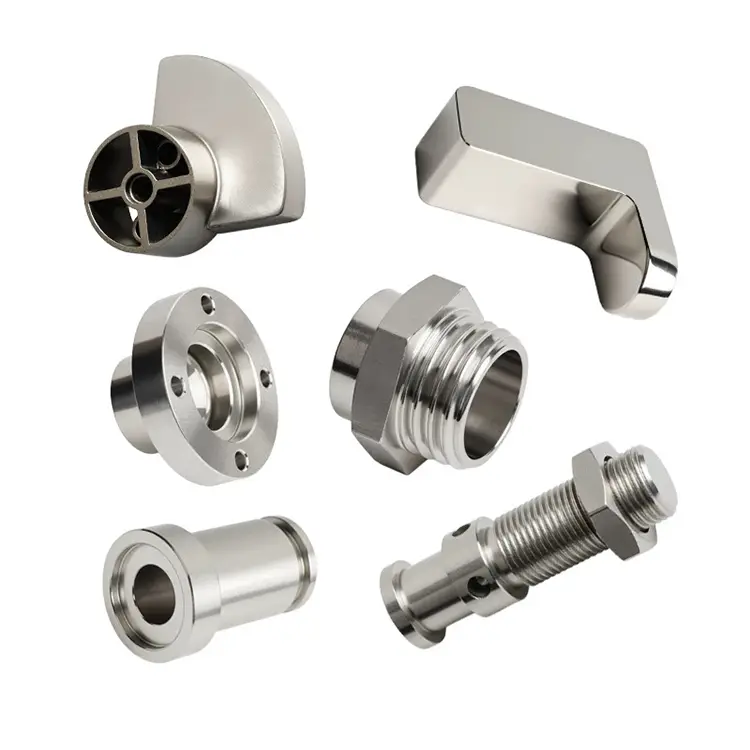
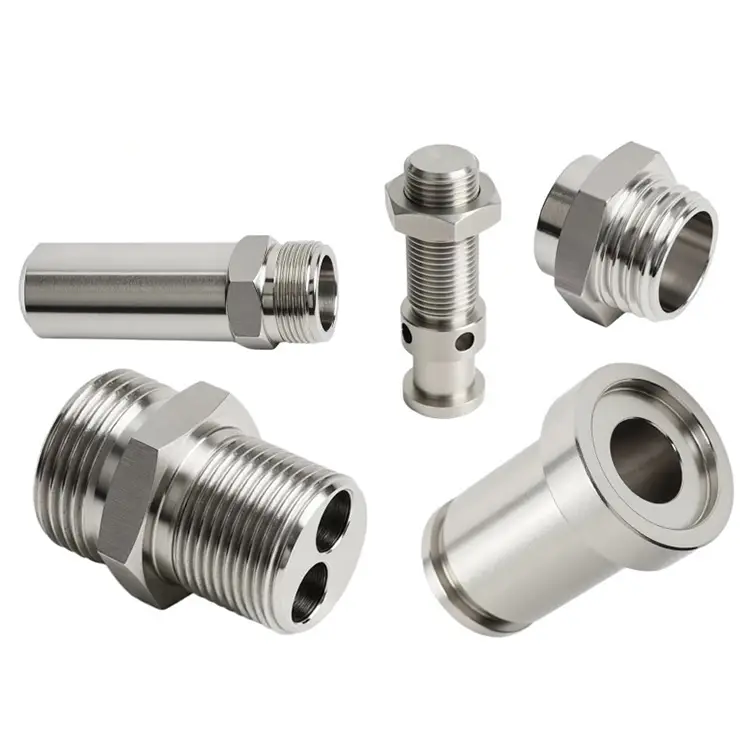
Bahagian Memusing Keluli
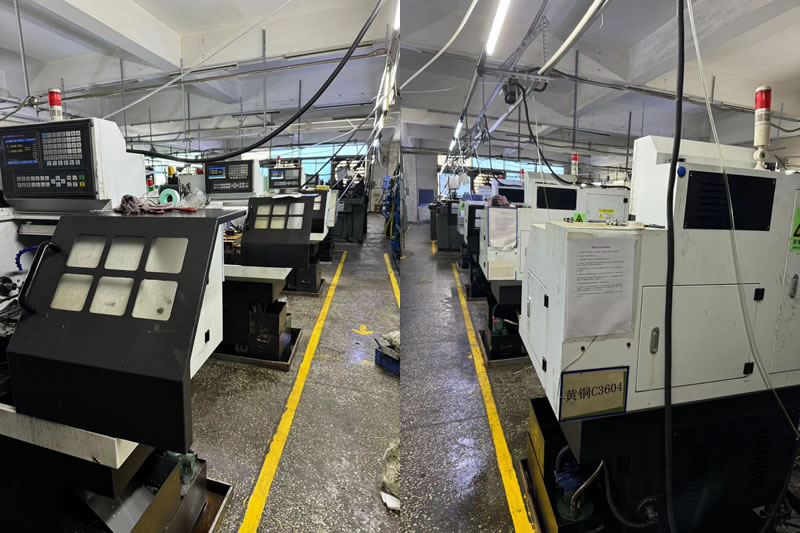
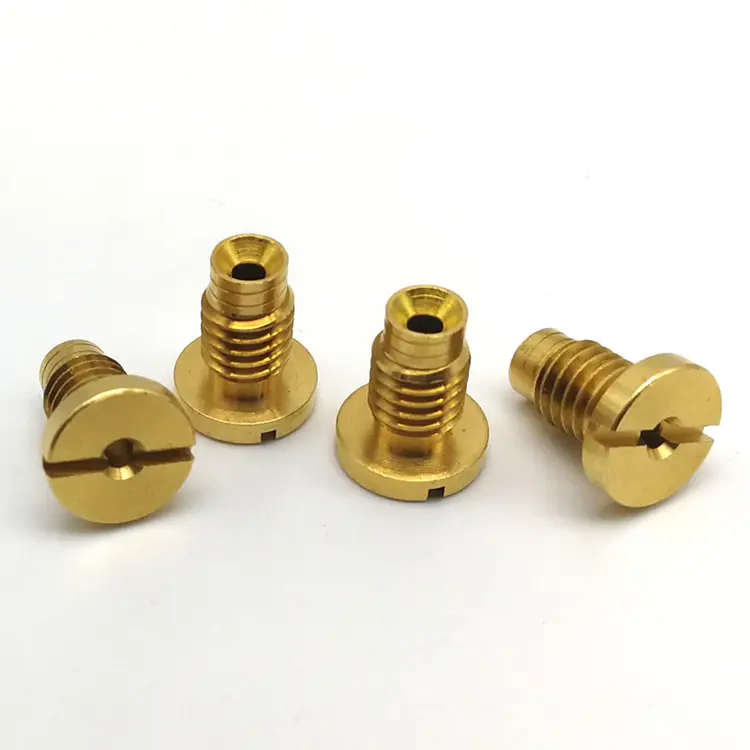
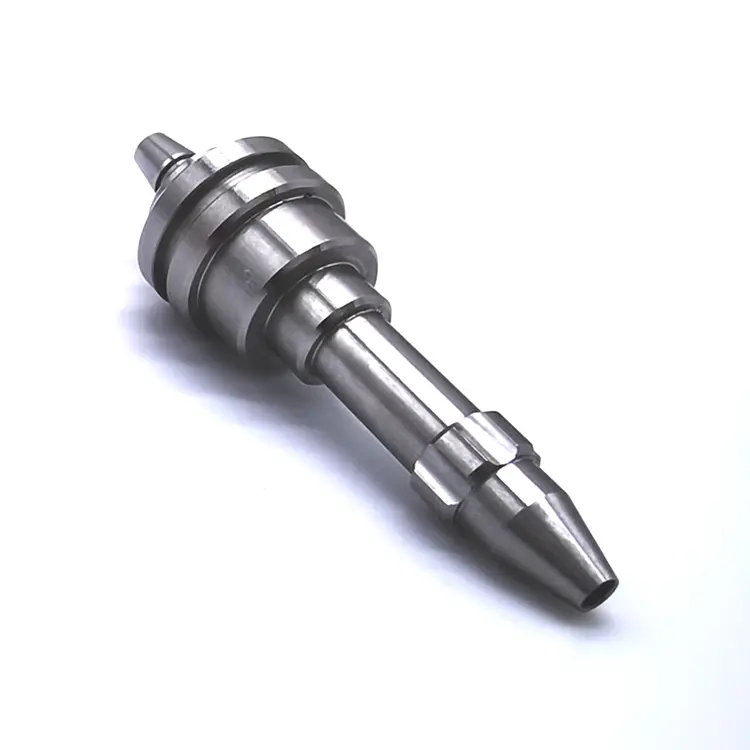
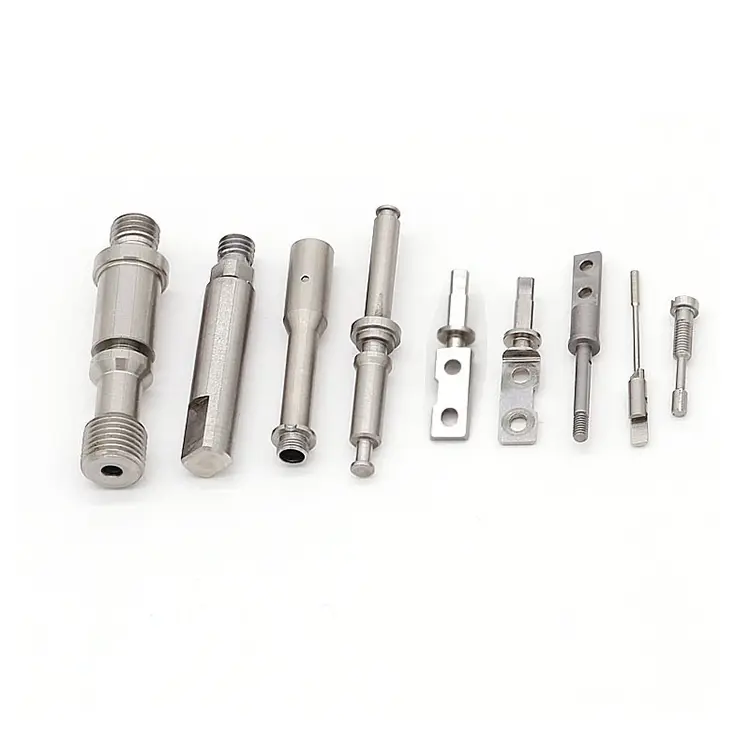
Nuote Metals menawarkan bahagian pemusing Keluli dalam pelbagai saiz daripada diameter 0.5mm hingga diameter 100mm. Kami mengeluarkan alat ganti keluli menggunakan mesin pelarik manual dan CNC kami. Dengan menggunakan teknologi pembuatan yang paling terkini, kami boleh meniru pengukuran yang tepat dari masa ke semasa, hanya hantarkan keperluan anda kepada kami, dan kemudian kami akan mengambil alih langkah seterusnya.
Hantar Pertanyaan
Penerangan Produk
Loyang berpusing dengan mudah. Aluminium mengalir. Keluli adalah berbeza. Ia berfungsi mengeras di bawah alat, memakai sisipan dalam beberapa minit, dan bergerak semasa rawatan haba. Itulah sebabnya banyak kedai mesin memetik pekerjaan menukar keluli tinggi—atau mengelakkannya sama sekali.
Nuote Metals mengambil pendekatan sebaliknya. Kami pakar dalamBahagian Memusing Keluliyang ditolak oleh kedai lain: dikeraskan 4140, nitrided 1045, tahan karat 17-4 PH, keluli alat D2. Jika bahagian anda perlu menahan beban, haus dan keletihan, kami boleh memesinnya untuk spesifikasi dan menghantarnya mengikut jadual.
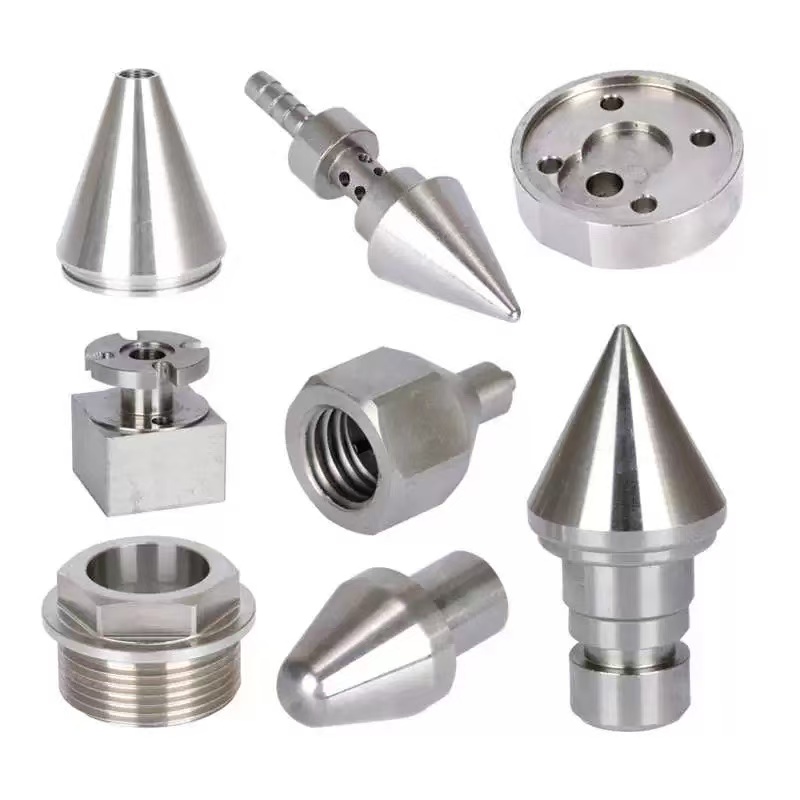
Tiga Masalah Pusingan Keluli Mencipta
1. Kehausan alatan dan pengerasan kerja.
Kerja keluli mengeras apabila alat bergesel dan bukannya luka. Kami menggunakan perkakas rake positif tinggi dengan sisipan karbida bersalut PVD (TiAlN atau AlCrN) dan kelajuan program melebihi ambang pengerasan kerja. Untuk tahan karat 304, kami menggunakan pusingan yang disejukkan nitrogen.
2. herotan rawatan haba.
Rawatan haba menggerakkan bahagian tersebut. Aci yang berukuran 0.005mm sebelum pelindapkejutan mungkin 0.05mm daripada pusingan selepasnya. Kami membuat mesin kepada dimensi pra-rawatan haba yang mengimbangi corak herotan yang diketahui dan meninggalkan stok untuk pengisaran selepas rawatan.
3. Variasi kekerasan dalam satu kelompok.
Kekerasan berbeza dari permukaan ke teras dan hujung ke hujung. Kami mengesahkan kekerasan pada berbilang titik pada setiap bar masuk dan menolak lot luar julat sebelum pengeluaran. Semasa memusing, pengimbang alat dilaraskan pada selang waktu tertentu untuk mengelakkan hanyut.
Gred Keluli Kami Mesin – Dan Mengapa Ia Penting
| Gred | keadaan | Kekerasan Biasa | Cabaran Pemesinan | Aplikasi Biasa |
|---|---|---|---|---|
| 1045 | Digulung panas | 170–210 HB | Sederhana - bekerja keras jika digosok | Aci, pin, bolt |
| 4140 | Soal Jawab | 28–32 HRC | Tinggi – memerlukan persediaan tegar dan alatan bersalut | Rod hidraulik, gear |
| 4140 | Nitrided | 55–62 HRC (kes) | Sangat tinggi – kes lebih sukar daripada perkakas | Gelendong injap, memakai bahagian |
| 304 Tahan Karat | disepuh | 150–200 HB | Tinggi – kerja mengeras dengan cepat, kerepek bergetah | Peralatan makanan, perubatan |
| 17-4 PH | H900 | 40–45 HRC | Sangat tinggi – keras, lasak, kasar | Aeroangkasa, kimia |
| Keluli Alat D2 | disepuh | 210–240 HB | Tinggi – karbida melelas memakai alatan dengan cepat | Mati, alat pemotong |
Pendekatan Kami Terhadap Keluli Yang Dikeras – Mesin Ia Betul Pada Kali Pertama
Kami tidak memetik kerja keluli keras pada kelajuan dan suapan standard. Setiap bahagian yang dirawat haba mendapat pelan proses khusus:
1. Pengesahan bahan:Pemetaan kekerasan merentasi bar. Jika teras terlalu keras atau terlalu lembut, kami melaraskan parameter pemotongan atau menolak lot.
2. Pemilihan alatan:Untuk 4140 nitrided (55–62 HRC case), kami menggunakan sisipan CBN (cubic boron nitride)—bukan karbida. CBN tahan 10–20× lebih lama dan lebih tahan toleransi.
3. Persediaan tegar:Alat tidak terjual yang minimum, chuck berdaya pengapit tinggi dan skru bola pramuat pada setiap kerja yang mengeras.
4. SPC dalam proses:Dimensi kritikal diukur setiap 10–20 keping. Pengimbangan alat dilaraskan sebelum bahagian itu terkeluar daripada spesifikasi.
5. Pemeriksaan akhir:Pengesahan CMM pada semua ciri kritikal. Laporan dimensi penuh dengan setiap penghantaran.
Contoh Nyata – Kili Injap Nitrided 4140
Pengeluar peralatan hidraulik Amerika Utara memerlukan kili injap keluli 4140 dengan toleransi diameter 0.008mm dan kekerasan kotak 55 HRC selepas nitriding. Pembekal mereka sebelum ini tidak dapat menahan toleransi selepas rawatan haba—spool adalah 0.03mm daripada bulat.
Perkara yang kami lakukan secara berbeza:
- Memesin gelendong bersaiz besar untuk mengimbangi pertumbuhan nitriding.
- Menggunakan alatan CBN untuk hantaran penamat terakhir pada bekas yang dikeraskan.
- Kebulatan yang disahkan dengan Talyrond sebelum dan selepas nitriding.
- Dihantar 5,000 keping dengan sifar penolakan. Pelanggan menghapuskan pengisaran sekunder dan mengurangkan masa pendahuluan sebanyak 12 hari.
Soalan Lazim Mengenai Bahagian Memusing Keluli
S1: Bolehkah anda mesin bahagian keluli yang sudah dirawat haba?
A: Ya. Kami memesin keluli keras sehingga 62 HRC menggunakan CBN dan perkakas seramik. Untuk geometri yang sangat keras atau kompleks, kami mungkin mengesyorkan pusingan keras diikuti dengan pengisaran. Hantarkan spesifikasi kekerasan anda kepada kami dan kami akan mengesahkan sama ada membelok sahaja boleh mencapai toleransi anda atau jika pengisaran diperlukan.
S2: Bagaimanakah anda mengawal herotan semasa rawatan haba?
J: Kami mengawal herotan melalui tiga langkah: (1) pemesinan pra-rawatan haba yang meninggalkan stok yang dikira untuk pengisaran selepas rawatan, (2) kitaran pemanasan dan penyejukan terkawal di kemudahan rawatan haba rakan kongsi kami, dan (3) pengesahan dimensi sebelum dan selepas rawatan untuk mengesahkan offset pampasan kami. Untuk bahagian kritikal, kami menjalankan kumpulan perintis dan melaraskan dimensi pusingan berdasarkan herotan terukur sebenar.
S3: Apakah toleransi yang boleh anda pegang pada keluli yang dikeraskan?
J: Toleransi standard kami untuk keluli yang dikeraskan ialah ±0.01mm, dengan keupayaan ketepatan sehingga ±0.005mm untuk diameter kritikal. Untuk bahagian yang dikeraskan kes, toleransi dikenakan pada kes yang telah siap—bukan dimensi pra-rawatan. Nuote Metals menyemak setiap lukisan dan memberikan maklum balas DFM tentang toleransi yang boleh dicapai sebelum anda membuat pesanan.
Cara Meminta Sebut Harga untuk Bahagian Memusing Keluli
Hantar lukisan anda (LANGKAH, IGES, PDF atau DWG) dengan:
- Gred keluli dan keadaan rawatan haba (sepuhlindap, Q&T, nitrided, berkarburkan)
- Spesifikasi kekerasan dan kedalaman kotak jika berkenaan
- Keperluan toleransi untuk dimensi kritikal
- Jumlah tahunan dan saiz kelompok
- Sebarang operasi sekunder (pengisaran, penyaduran, pemasangan)
Pasukan kejuruteraan kami menyemak setiap pertanyaan dalam masa 24 jam dan mengembalikan petikan terperinci dengan maklum balas DFM tentang kebolehmesinan, risiko rawatan haba dan kebolehlaksanaan toleransi.
Teg Panas: Bahagian Memusing Keluli,Pengilang Bahagian Memusing China
Hantar Pertanyaan
Sila berasa bebas untuk memberikan pertanyaan anda dalam borang di bawah. Kami akan membalas anda dalam masa 24 jam.
X
Kami menggunakan kuki untuk menawarkan anda pengalaman menyemak imbas yang lebih baik, menganalisis trafik tapak dan memperibadikan kandungan. Dengan menggunakan tapak ini, anda bersetuju dengan penggunaan kuki kami.
Dasar Privasi