Produk
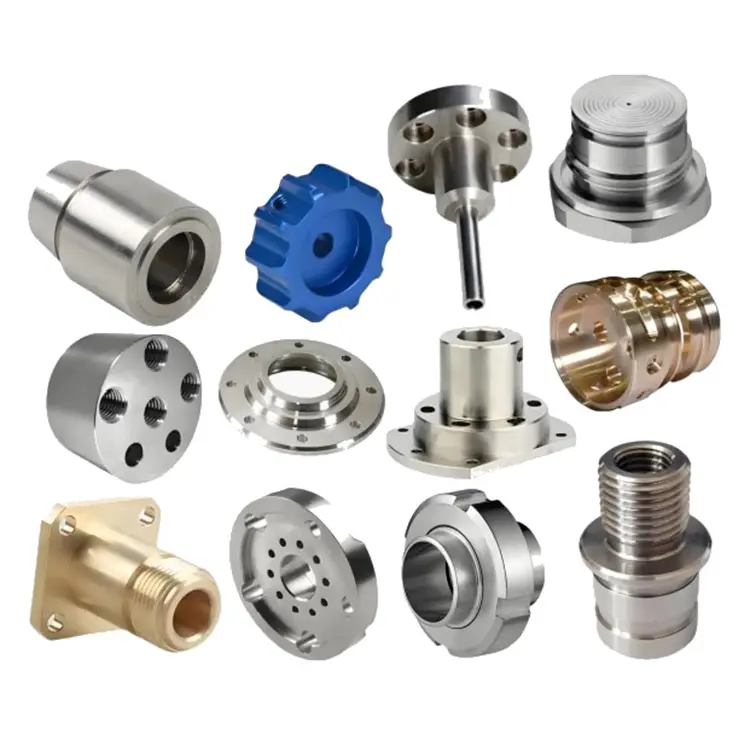
Perkhidmatan Pemesinan Ketepatan
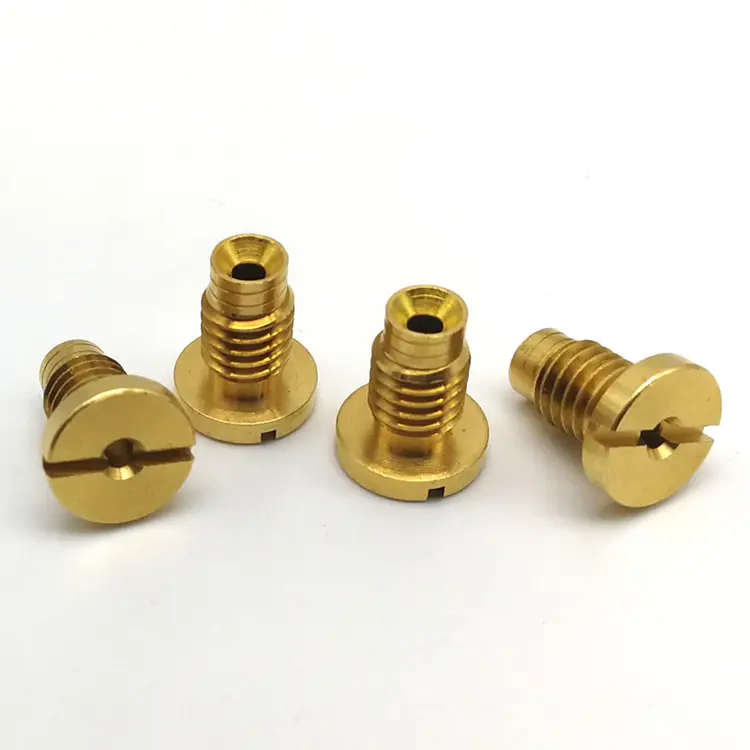
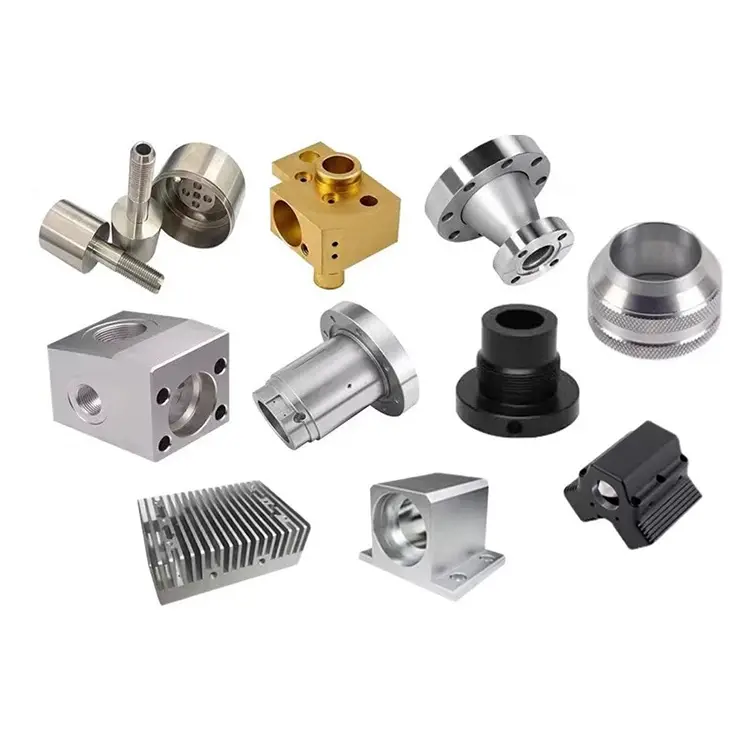
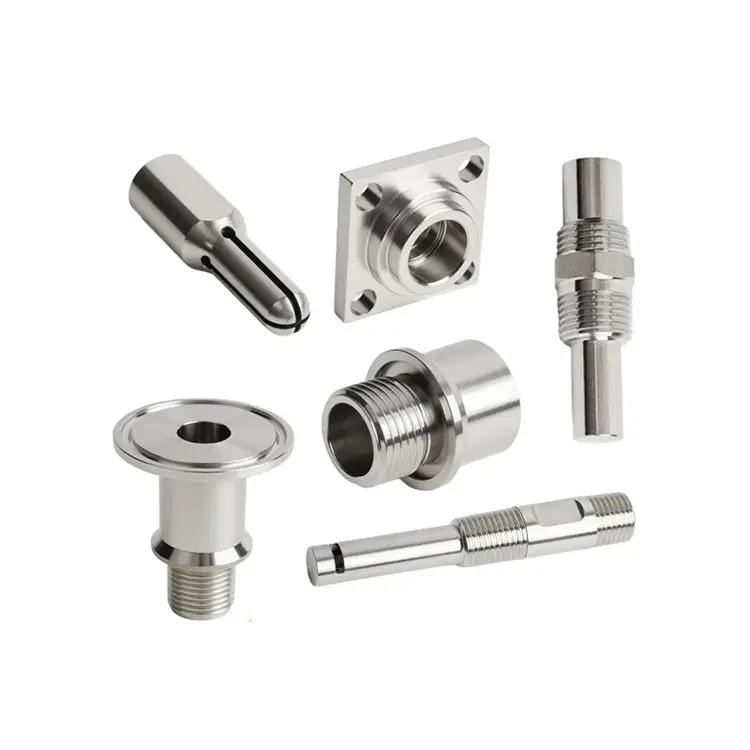
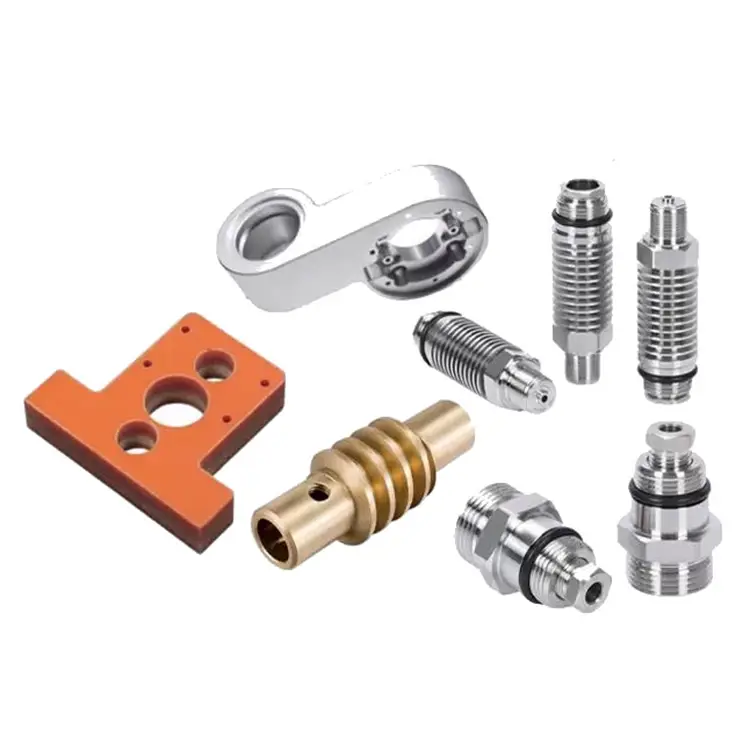
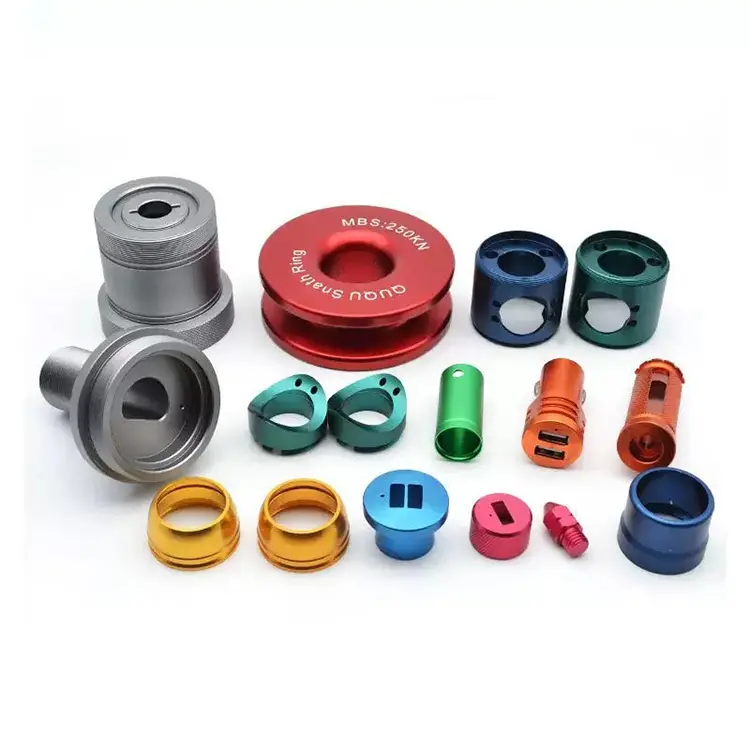
Nuote Metals menawarkan perkhidmatan pemesinan ketepatan di Dongguan, China, bahagian mesin CNC yang dibuat oleh Nuote ialah komponen tepat yang dibentuk oleh mesin dikawal komputer mengikut arahan yang diprogramkan.
Hantar Pertanyaan
Penerangan Produk
Perkhidmatan Pemesinan Ketepatan – Kerja Sebenar Bermula Antara Operasi
Bahagian ketepatan jarang gagal kerana satu operasi dilakukan dengan teruk. Ia gagal kerana dua operasi tidak bersetuju. Kedai pusing merujuk satu datum. Kedai pengilangan merujuk yang lain. Perlakuan haba menggerakkan bahagian itu, dan pengisar tidak dapat membetulkannya. Setiap vendor menyampaikan apa yang diminta. Perhimpunan masih tidak berfungsi.
Perkhidmatan pemesinan ketepatanbukan tentang menjalankan lebih banyak mesin. Ia adalah mengenai mengurus ruang antara operasi—pemindahan datum, elaun stok, penyerahan pemeriksaan dan rantaian toleransi yang menghubungkan satu langkah ke langkah seterusnya. Di Nuote Metals, kami menyelaraskan setiap operasi di bawah satu strategi datum dan satu fail pemeriksaan. Artikel ini menerangkan cara penyelarasan itu berfungsi dan sebab ia lebih penting daripada mana-mana spesifikasi mesin tunggal.
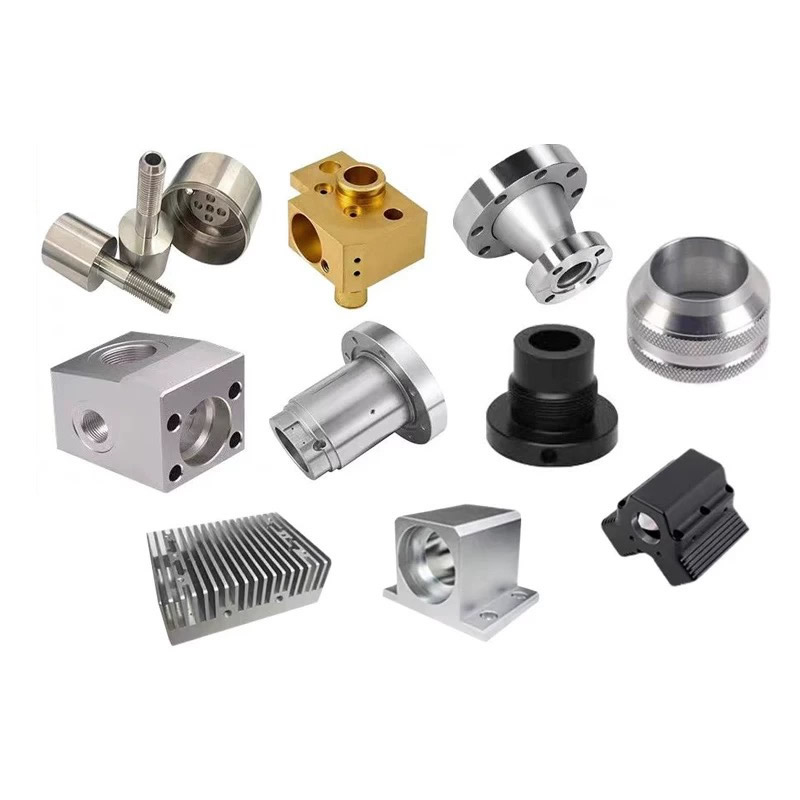
Masalah Toleransi Pelbagai Proses – Mengapa Vendor Tidak Setuju
Apabila bahagian memerlukan pemusingan, pengilangan, rawatan haba, dan pengisaran, setiap operasi memperkenalkan variasi. Masalahnya bukan variasi itu sendiri-ia adalah kekurangan koordinasi antara orang yang menyebabkannya.
Datum tidak padan.Penjual yang beralih merujuk kepada muka dan lubang. Penjual pengilangan merujuk diameter luar. Penjual pemeriksaan merujuk mana-mana permukaan yang paling mudah untuk diapit. Ciri-ciri yang sepatutnya diselaraskan tidak, kerana tiada siapa yang bersetuju dengan asal yang sama.
tekaan elaun stok.Vendor yang membelok meninggalkan 0.3mm untuk herotan rawatan haba. Perlakuan haba menggerakkan bahagian itu sebanyak 0.5mm. Pengisar tidak dapat memulihkan toleransi kerana stok tidak mencukupi. Setiap vendor melakukan apa yang mereka fikir betul-tetapi tiada siapa yang mengukur herotan sebenar sebelum menetapkan elaun.
Jurang serahan pemeriksaan.Penjual yang membelok mengukur sebelum rawatan haba. Pengisar mengukur selepas. Tiada siapa yang mengukur dimensi di antaranya, jadi tiada siapa yang tahu berapa banyak bahagian itu bergerak—atau operasi mana yang menyebabkan hanyut.
Perkhidmatan pemesinan ketepatan yang menguruskan pelbagai proses mesti menyelesaikan tiga masalah ini sebelum cip pertama dipotong. Itulah yang memisahkan perkhidmatan yang diselaraskan daripada senarai keupayaan mesin.
Liputan Perkhidmatan Kami – Perkara yang Kami Selaraskan Dalam Rumah lwn. Rakan Kongsi
Kami tidak mendakwa melakukan semuanya sendiri. Kami mendakwa mengawal segala-galanya di bawah satu sistem kualiti—sama ada operasi dijalankan di tingkat kami atau milik rakan kongsi.
| Proses | Di Mana Ia Berlari | Apa yang Kami Kawal |
|---|---|---|
| CNC Turning | Dalam rumah | Datum, perkakas, SPC dalam proses |
| Pengilangan CNC | Dalam rumah | Datum, reka bentuk lekapan, pengesahan ciri |
| 5-Axis Mill-Pusing | Dalam rumah | Datum persediaan tunggal, geometri kompleks |
| Rawatan Haba | Berkongsi | Parameter kitaran, ukuran herotan, pampasan stok |
| Mengisar | Dalam rumah | Datum yang sama seperti memusing/mengisar, toleransi akhir |
| Penamat | In-house / Rakan Kongsi | Ketebalan salutan, pemeriksaan selepas salutan |
| Pemeriksaan Akhir | Dalam rumah | CMM, Talyrond, laporan dimensi |
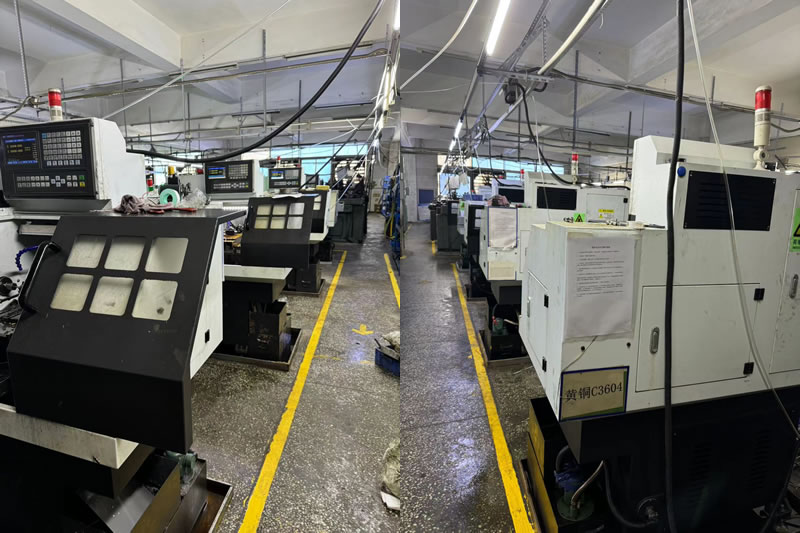
Mengapa perbezaan itu penting:Pembekal yang menyumber luar rawatan haba tanpa mengukur herotan sedang meneka. Pembekal yang menyumber luarnya tetapi mengukur sebelum dan selepas boleh memberi pampasan. Kami mengukur herotan pada setiap kelompok rawatan haba dan melaraskan dimensi pusing prarawatan berdasarkan data sebenar—bukan jadual pengecutan teori.
Pemindahan Toleransi – Apa Yang Sebenarnya Berlaku Antara Operasi
Cara terbaik untuk memahami perkhidmatan pemesinan ketepatan adalah dengan melihat dimensi, bukan peralatan. Berikut ialah urutan pemindahan toleransi sebenar untuk tempat duduk injap tahan karat 440C yang memerlukan pusingan, pengerasan dan pengisaran dalaman.
| Operasi | Dimensi Gergaji | Konsentrik | Apa yang Berubah |
|---|---|---|---|
| Memusing (rawatan pra-panas) | 12.00 ±0.01 mm | 0.005 mm | Garis asas – bersaiz besar dimesin |
| Selepas pengerasan (58–60 HRC) | 11.97 mm (diukur) | 0.018 mm | Pengecutan gerek 0.03mm; konsentrik melayang |
| Selepas pengisaran dalaman | 11.99 ±0.002 mm | 0.003 mm | Pengisaran dipulihkan toleransi menggunakan datum yang sama |
Apa yang ditunjukkan oleh jadual ini:Rawatan haba menggerakkan gerek sebanyak 0.03mm dan meningkatkan ralat kepekatan tiga kali ganda. Jika kita telah dimesin kepada saiz akhir sebelum mengeras, bahagian itu akan menjadi sekerap. Jika pengisar telah merujuk datum yang berbeza, kepekatan tidak akan dapat dipulihkan. Perkhidmatan pemesinan ketepatan bukanlah pusingan atau pengisaran—ia adalah keputusan untuk meninggalkan 0.03mm stok dan menggunakan datum yang sama untuk ketiga-tiga operasi.
Contoh Nyata – Tempat Duduk Injap 440C untuk Alat Analitik
Pengeluar alat analisis Switzerland memerlukan tempat duduk injap tahan karat 440C dengan toleransi lubang 0.002mm, ketumpukan 0.003mm dan kekerasan 58–60 HRC. Bahagian itu memerlukan pusingan, pengerasan, dan pengisaran dalaman.
Rantaian bekalan mereka sebelum ini menggunakan tiga vendor. Selepas pengerasan, ketumpuan hanyut kepada 0.02mm. Pengisar tidak dapat membetulkannya kerana lekapan pengisaran merujuk diameter luar, manakala lekapan pusing merujuk kepada gerek. Bahagian-bahagian itu dibuang.
Perkara yang kami lakukan secara berbeza:
- Menetapkan gerek sebagai datum utama untuk memusing, mengisar, dan pemeriksaan.
- Mengukur herotan pada kumpulan perintis dan tetapkan dimensi lubang pra-rawatan kepada 12.00mm—meninggalkan tepat 0.03mm untuk pengisaran.
- Tanahkan lubang menggunakan datum lubang yang sama yang ditetapkan semasa membelok.
- Dihantar 1,500 keping dengan sifar penolakan. Pelanggan menghapuskan pemeriksaan masuk dan mengurangkan masa utama sebanyak 12 hari.
Ini adalah apaperkhidmatan pemesinan ketepatanharus menyampaikan: proses yang menjangka pergerakan antara operasi, bukan koleksi mesin yang masing-masing melakukan tugas mereka sendiri.
Soalan Lazim Mengenai Perkhidmatan Pemesinan Precision
S1: Apakah perbezaan antara perkhidmatan pemesinan ketepatan dan pemesinan ketepatan?
A: Pemesinan ketepatan ialah tindakan memotong logam kepada toleransi yang ketat.Perkhidmatan pemesinan ketepatansertakan penyelarasan sekitar akta itu: semakan DFM, strategi datum, pengurusan herotan rawatan haba, pengiraan stok pengisaran, serahan pemeriksaan dan dokumentasi. Kedai mesin ketepatan boleh menampung ±0.002mm pada satu operasi. Perkhidmatan pemesinan ketepatan memastikan bahagian itu masih memenuhi ±0.002mm selepas rawatan haba, pengisaran dan salutan—di seluruh setiap operasi dalam rantai.
S2: Bolehkah anda menyelaraskan projek di mana beberapa operasi disumber luar?
A: Ya. Kami menyumber keluar rawatan haba dan beberapa operasi kemasan ke kemudahan rakan kongsi—tetapi kami mengawal prosesnya. Kami menentukan parameter kitaran, mengukur herotan sebelum dan selepas, dan melaraskan dimensi pemesinan pra-rawatan berdasarkan data sebenar. Bahagian itu tidak pernah meninggalkan sistem kualiti kami. Setiap operasi penyumberan luar melaporkan ke dalam fail pemeriksaan yang sama, dan setiap penghantaran termasuk laporan dimensi yang meliputi semua operasi—dalaman dan rakan kongsi.
S3: Bagaimanakah anda mengendalikan projek dengan pelbagai bahagian yang dipasang bersama?
J: Kami mengenal pasti antara muka kritikal semasa semakan DFM dan menetapkan datum biasa untuk semua bahagian dalam pemasangan. Setiap bahagian dimesin dan diperiksa terhadap datum itu—bukan terhadap asal lukisan individunya sendiri. Untuk antara muka kritikal, kami membina tolok berfungsi yang mensimulasikan bahagian mengawan dan memeriksa 100% pengeluaran. Matlamatnya bukan sahaja setiap bahagian memenuhi lukisannya, tetapi pemasangan berfungsi apabila bahagian itu bersatu. Ini ialah nilai teras yang diselaraskanperkhidmatan pemesinan ketepatanperkongsian.
Teg Panas: Perkhidmatan Pemesinan Ketepatan
Hantar Pertanyaan
Sila berasa bebas untuk memberikan pertanyaan anda dalam borang di bawah. Kami akan membalas anda dalam masa 24 jam.
X
Kami menggunakan kuki untuk menawarkan anda pengalaman menyemak imbas yang lebih baik, menganalisis trafik tapak dan memperibadikan kandungan. Dengan menggunakan tapak ini, anda bersetuju dengan penggunaan kuki kami.
Dasar Privasi