Produk
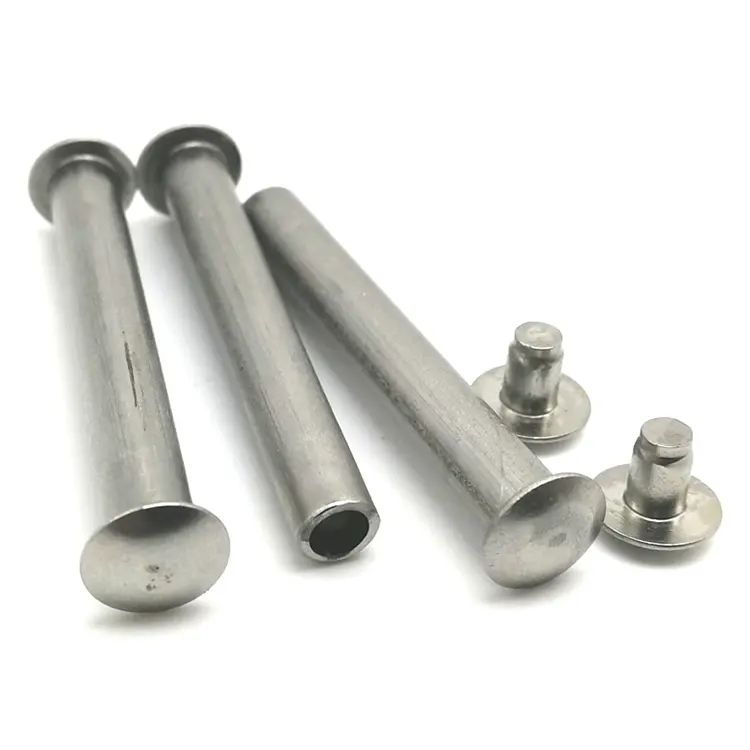
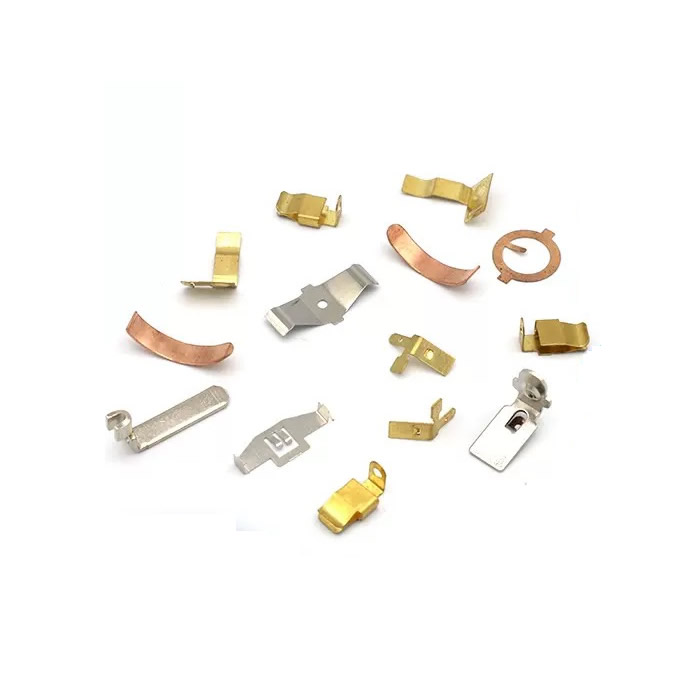
Penekan Logam Ketepatan
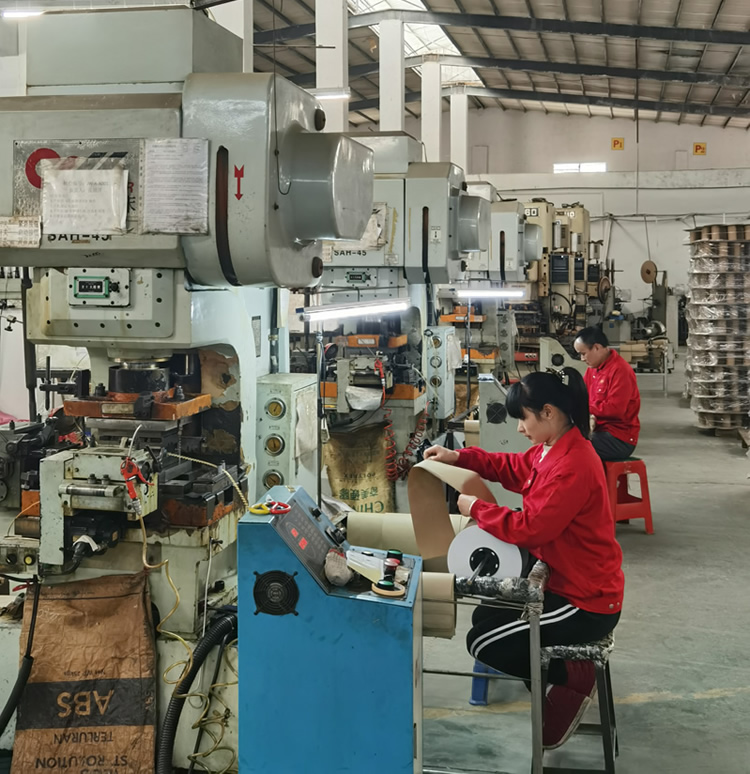
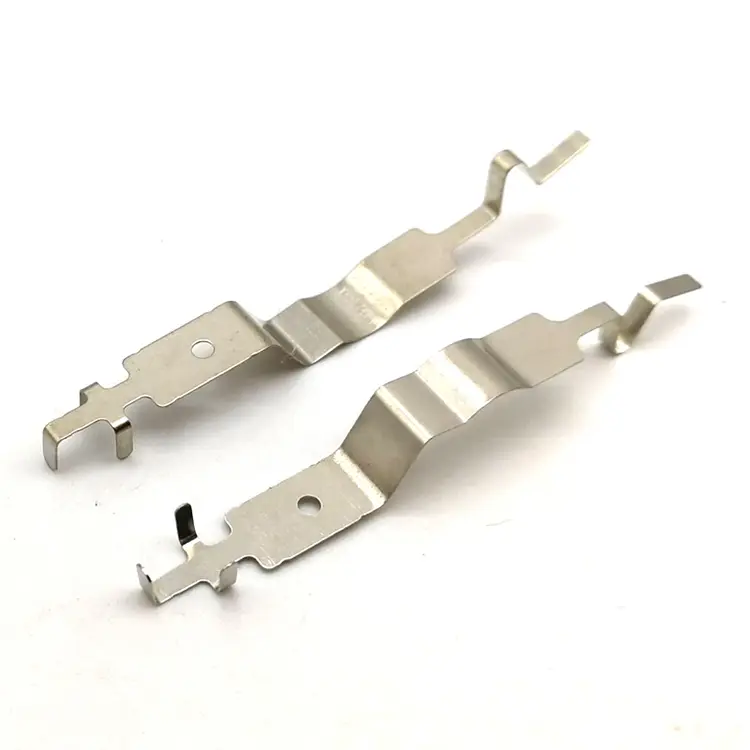
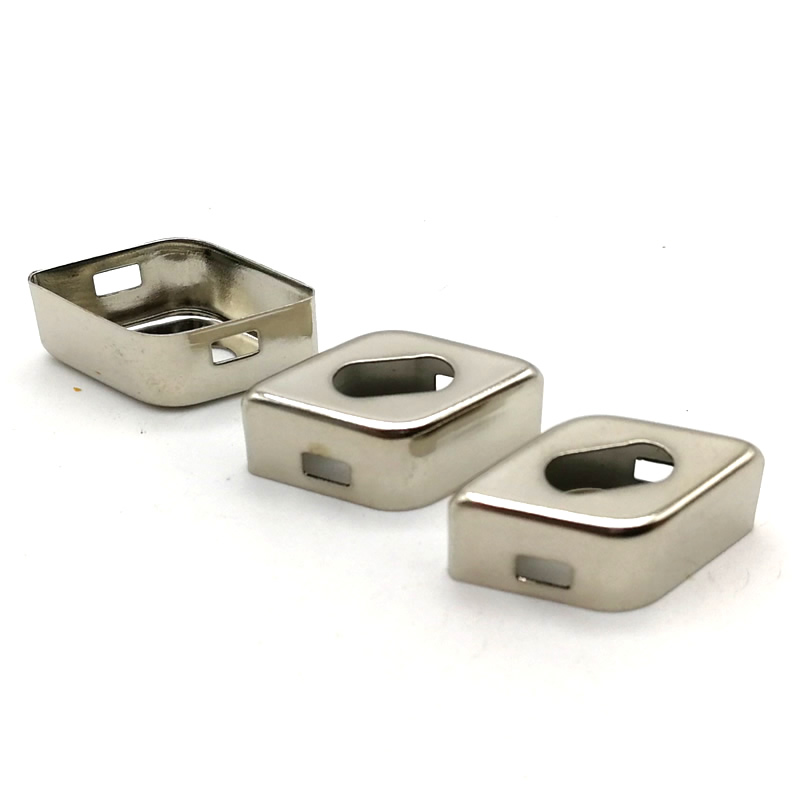
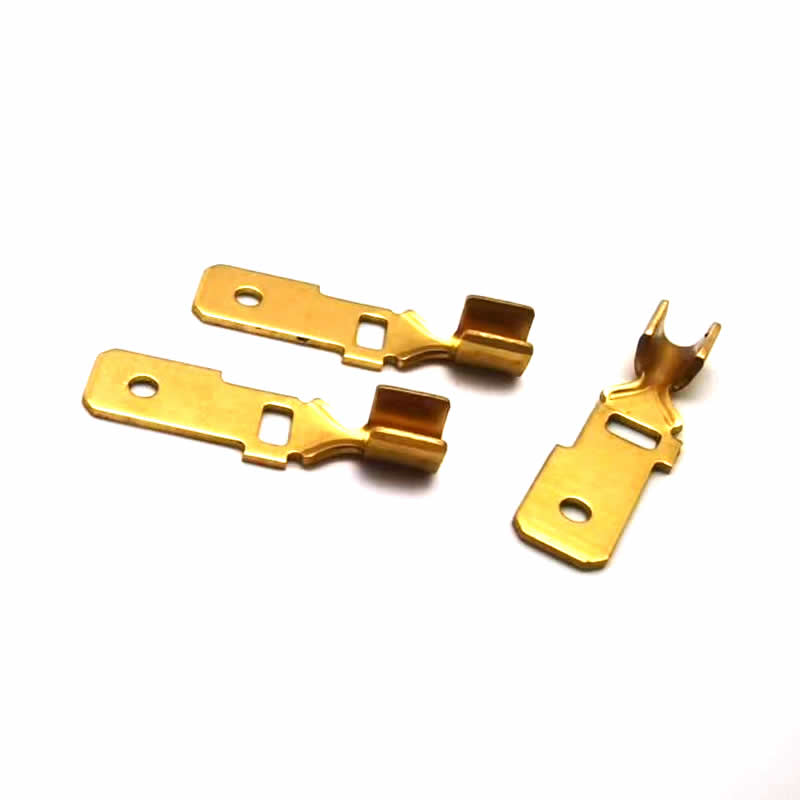
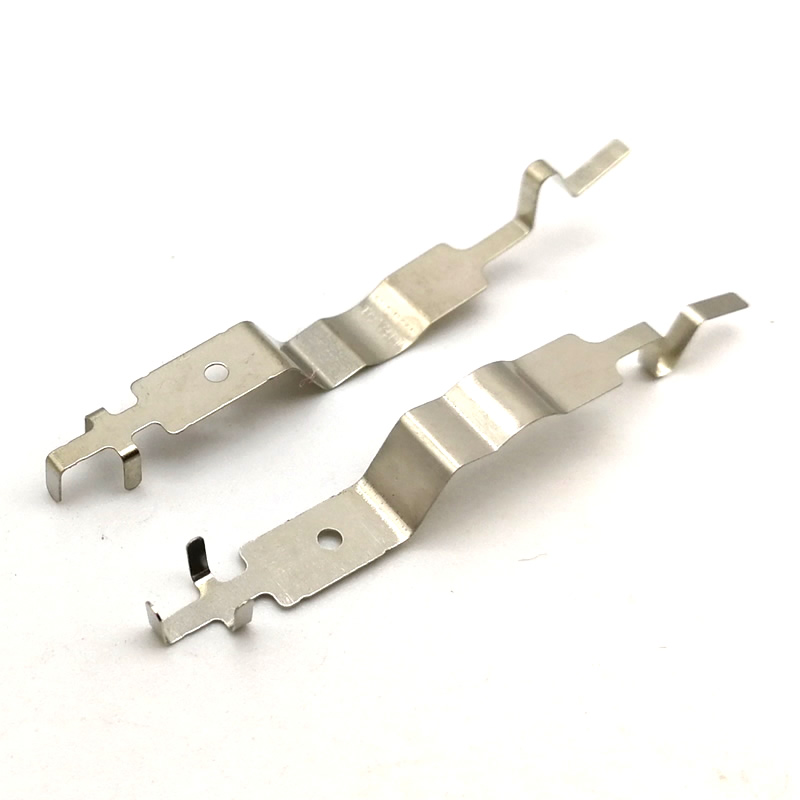
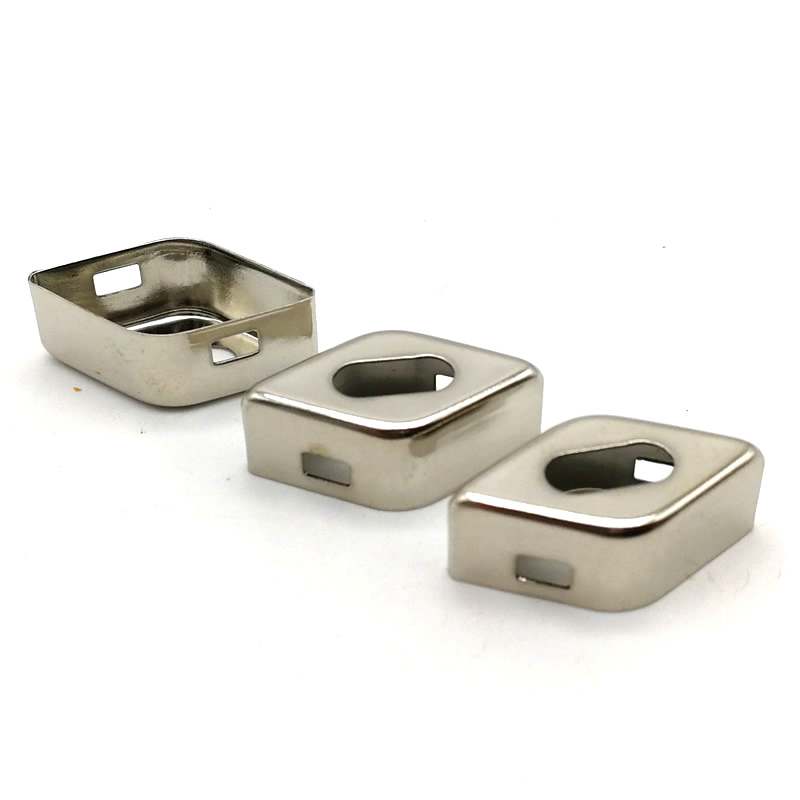
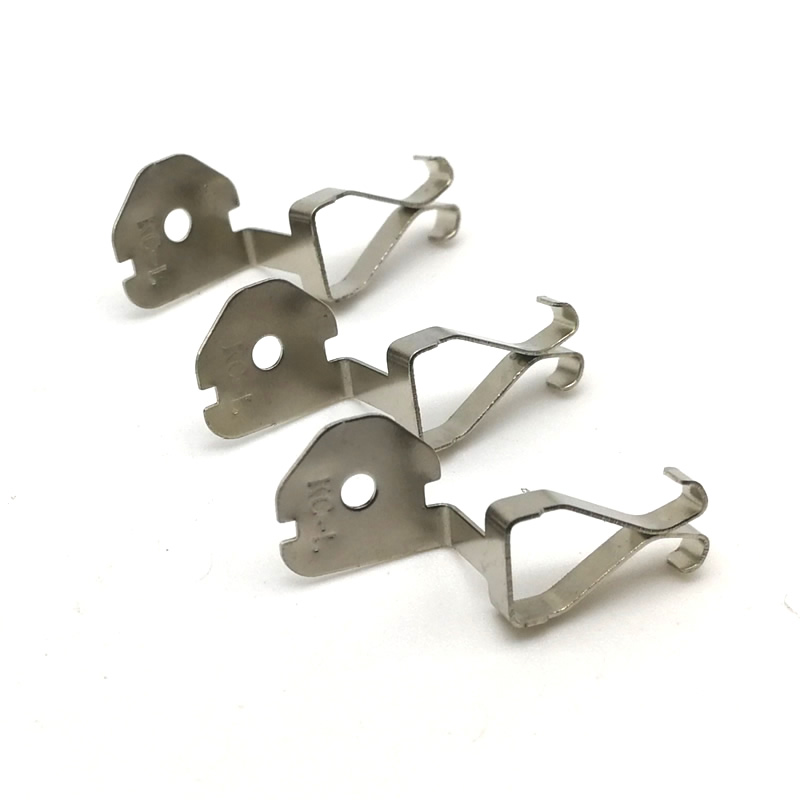
Nuote Metals ialah pengeluar penekan logam ketepatan yang berpangkalan di China untuk pelanggan automotif, elektronik dan industri. Kami menghasilkan kurungan bercop, sesentuh, terminal, perisai, dan bahagian struktur daripada keluli, tahan karat, aluminium, loyang dan tembaga. Mati stesen progresif dan tunggal, perkakas dalaman, dokumentasi PPAP. 20+ tahun pengalaman eksport. Sampel percuma untuk projek yang layak.
Hantar Pertanyaan
Penerangan Produk
Penekanan Logam Ketepatan – Tempat Kos Dicipta Sebelum Akhbar Dijalankan
Penekanan tidak diberi harga mengikut masa akhbar. Ia berharga mengikut acuan dan susun atur jalur. Dua pembekal boleh menjalankan pendakap tahan karat 1mm yang sama pada penekan tonase yang sama dan memetik 40% harga unit yang berbeza-kerana satu susun atur jalur menggunakan 62% daripada lebar gegelung dan satu lagi menggunakan 48%. Akhbar berjalan pada kelajuan yang sama. Bil bahan tidak sama.
Penekanan logam ketepatan adalah komponen yang dibentuk dipotong dan dibentuk daripada gegelung atau kepingan dengan dadu. Die menentukan geometri. Susun atur jalur menentukan penggunaan bahan. Akhbar menentukan kadar kitaran. Pembeli yang menilai hanya tan tekan dan harga unit kehilangan dua pembolehubah yang mengawal kos, burr, kerataan dan kebolehulangan.
Di Nuote Metals, kami mengeluarkanpenekan logam ketepatandengan susun atur perkakas dan jalur sebagai keputusan kos dan kualiti utama. Artikel ini menerangkan cara penekanan diberi harga, dari mana asalnya burr dan springback, dan perkara yang perlu disahkan sebelum meluluskan artikel pertama.
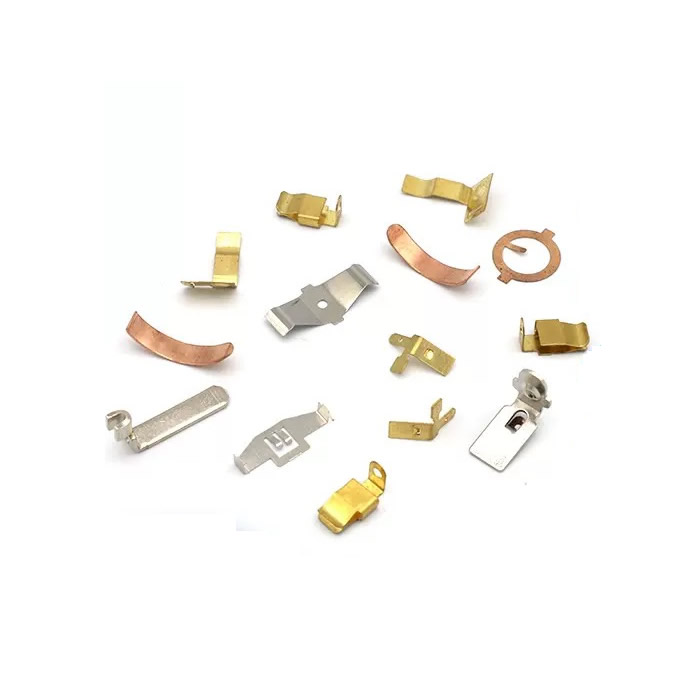
Proses Menekan – Apa Kawalan Susun Atur Die dan Strip
Penekanan bermula sebagai jalur rata. Die melakukan satu atau lebih operasi: mengosongkan, menindik, membongkok, membentuk, melukis atau membuat syiling. Dalam dadu progresif, jalur memajukan satu pic setiap lejang—setiap stesen melakukan satu operasi sehingga bahagian itu selesai.
Die mengawal:
- Geometri – kedudukan lubang, jejari lentur, ketinggian bentuk.
- Arah burr - tepi yang dipotong mempunyai rollover dan burr; mati menentukan pihak mana.
- Kerataan – lenturan dan pembentukan memperkenalkan tegasan yang memesongkan bahagian selepas lontar.
Susun atur jalur mengawal:
- Penggunaan bahan – berapa banyak gegelung yang menjadi sebahagian dan berapa banyak yang menjadi sekerap.
- Lebar padang dan jambatan – jarak antara bahagian dan bahan yang tinggal di antaranya.
- Reka bentuk pembawa – bagaimana bahagian itu disokong semasa ia bergerak melalui acuan.
Untuk penekanan logam ketepatan, susun atur jalur selalunya merupakan tuil kos terbesar. Reka letak yang meningkatkan penggunaan bahan daripada 48% kepada 62% mengurangkan kos bahan sebanyak 22%—tanpa menukar mesin penekan, bahan cetakan atau masa kitaran.
Cara Penekanan Dihargakan – Alatan, Bahan dan Isipadu
| Elemen Kos | Apa yang Dicakupinya | Bagaimana Ia Berubah dengan Kelantangan |
|---|---|---|
| Perkakas | Reka bentuk mati, pemesinan, percubaan | Tetap – dilunaskan merentas pesanan |
| bahan | Kos gegelung × penggunaan jalur | Berkadar – sekerap dibayar tetapi tidak dihantar |
| Tekan masa | Tonaj × kadar kitaran | Berkadar – lebih rendah dengan mati progresif |
| Operasi sekunder | Deburring, mengetuk, menyadur | Berkadar – boleh dihapuskan dengan operasi dalam mati |
| Pemeriksaan | Artikel pertama, dalam proses, muktamad | Tetap + berkadar |
Perkakas adalah kos tetap.Untuk 5,000 keping, perkakas mungkin mendominasi harga seunit. Untuk 500,000 keping, ia menjadi diabaikan. Isipadu pulang modal bergantung pada kerumitan bahagian—kurungan ringkas mungkin membenarkan perkakasan pada 10,000 keping; mati progresif kompleks mungkin memerlukan 100,000.
Penggunaan bahanadalah kos tersembunyi. Susun atur jalur yang meninggalkan jambatan lebar dan pembawa besar menggunakan lebih banyak gegelung setiap bahagian. Sekerap dibayar pada harga gegelung dan dijual pada harga sekerap—perbezaannya hilang. Untukpenekan logam ketepatandalam tahan karat atau tembaga, bahan boleh 50–70% daripada kos unit. Pengoptimuman reka letak jalur bukan pilihan.
Operasi sekundermenambah kos dan pengendalian. Bahagian yang memerlukan deburring tangan selepas menekan kos lebih tinggi daripada bahagian yang burr dikawal dalam die. In-die tapping, in-die deburring, dan in-die inspection mengurangkan pengendalian dan meningkatkan konsistensi.
Burr, Flatness dan Springback – Tiga Kecacatan Menekan
Burrialah tepi kasar yang ditinggalkan apabila dadu memotong bahan. Ia tidak boleh dihapuskan-hanya dikawal. Ketinggian burr bergantung pada kelegaan acuan, ketajaman alat dan ketebalan bahan. Untuk tekanan logam ketepatan, burr ditentukan mengikut ketinggian dan arah. Burr pada permukaan sentuhan meningkatkan rintangan; burr pada tepi gelongsor menyebabkan haus.
Kerataanperubahan selepas dikeluarkan. Membengkok dan membentuk memperkenalkan tegasan sisa. Bahagian itu rata dalam acuan dan meleding selepas dilepaskan. Kami mengawal kerataan dengan penyepuhlindapan pelepasan tekanan, dengan melaraskan dadu, atau dengan mencipta bahagian rata di stesen akhir.
Springbackialah pemulihan elastik bahan selepas dibengkokkan. Sudut lentur dalam dadu bukanlah sudut lentur pada bahagian tersebut. Untuk keluli berkekuatan tinggi dan tahan karat, springback boleh 2–5°. Kami mengimbangi dengan terlalu membongkok dalam acuan—sudut dadu adalah lebih tajam daripada sudut bahagian, dan bahan meluncur kembali ke sudut yang ditentukan.
Progressive Die lwn. Single-Station – Yang Sesuai dengan Kelantangan Anda
| Faktor | Mati Progresif | Die Stesen Tunggal |
|---|---|---|
| Kelantangan | 50,000+ keping | 1,000–50,000 keping |
| Kos peralatan | Lebih tinggi – berbilang stesen | Bawah - satu operasi |
| Masa kitaran | Lebih pantas – bahagian lengkap setiap lejang | Lebih perlahan – berbilang hantaran |
| Kerumitan bahagian | Tinggi – membongkok, menusuk, mengetuk dalam satu mata | Rendah – kosong atau bengkok mudah |
| Tukar ganti | Lebih lama - mati adalah berat | Lebih pendek – lebih ringan die |
| Terbaik untuk | Penekan logam ketepatan volum tinggi | Prototaip, isipadu rendah, bahagian mudah |
Mati yang progresifadalah wajar apabila volum melunaskan perkakas dan kerumitan bahagian memerlukan berbilang operasi. Die satu stesen adalah lebih baik untuk prototaip dan volum rendah—di mana kos perkakas mendominasi dan bahagiannya mudah.
Contoh Nyata – Spring Sentuhan Tahan Karat 0.8mm
Pengilang elektronik Jerman memerlukan spring sentuhan tahan karat 0.8mm dengan had burr 0.05mm, kerataan 0.1mm dan sudut lentur 90° ±1°. Pembekal mereka sebelum ini menggunakan susun atur jalur dengan penggunaan bahan sebanyak 52% dan mengeluarkan bahagian-bahagiannya dengan tangan—ketinggian burr berbeza daripada 0.03mm hingga 0.08mm.
Perkara yang kami lakukan secara berbeza:
- Mereka bentuk semula susun atur jalur kepada 68% penggunaan bahan—penggunaan gegelung dikurangkan setiap bahagian.
- Menggunakan die progresif dengan in-die coining—arah burr terkawal dan kerataan dalam dadu, bukan selepasnya.
- Mengimbangi springback dengan terlalu membongkok hingga 92°—bahagian itu melonjak kembali ke 90° ±0.5°.
- Ketinggian dan kerataan burr yang disahkan dengan pembanding optik pada setiap 500 keping.
- Dihantar 800,000 keping dengan sifar penolakan burr. Pelanggan telah menghapuskan hand deburring dan mengurangkan kos bahan sebanyak 18%.
Ini adalah apapenekan logam ketepatanharus menyampaikan: bukan hanya bahagian yang memenuhi lukisan, tetapi bahagian yang kos dan konsistensinya direka bentuk ke dalam susun atur jalur dan cetakan.
Soalan Lazim
S1: Apakah toleransi yang boleh anda pegang pada penekan logam ketepatan?
J: Toleransi biasa ialah ±0.05mm pada kedudukan lubang dan lokasi lentur, ±0.1mm pada ketinggian bentuk, dan ±0.02mm pada ketebalan syiling. Ketinggian burr dikawal kepada 0.05mm atau lebih baik. Kerataan bergantung pada saiz bahagian dan bahan—0.1mm boleh dicapai untuk kurungan kecil; bahagian yang lebih besar mungkin memerlukan penyepuhlindapan melegakan tekanan. Untukpenekan logam ketepatan, toleransi ialah fungsi kualiti cetakan, kestabilan akhbar dan ketekalan bahan—bukan tan tekan sahaja.
S2: Bolehkah anda menghasilkan penekan dengan pengetuk dan deburring dalam-mati?
A: Ya. Mati progresif boleh termasuk stesen penoreh, stesen deburring dan stesen syiling—menghapuskan operasi dan pengendalian sekunder. Penorehan dalam mati memerlukan pembawa jalur yang boleh dipercayai dan unit penoreh yang disegerakkan dengan pukulan akhbar. Deburring dalam mati dilakukan dengan membuat syiling atau mencukur tepi yang dipotong. Untuk penekanan logam ketepatan dengan lubang berulir atau had burr yang ketat, operasi dalam-mati meningkatkan konsistensi dan mengurangkan kos unit.
S3: Apakah dokumentasi yang disertakan dengan pesanan mendesak?
J: Setiap pesanan termasuk laporan pemeriksaan artikel pertama, sijil bahan dan laporan dimensi dengan nilai terukur sebenar pada ciri kritikal. Untuk pelanggan automotif dan terkawal, kami menyediakan dokumentasi PPAP—termasuk aliran proses, PFMEA, pelan kawalan dan kajian keupayaan. Jika pembekal penekan logam ketepatan anda tidak dapat menyediakan PPAP atau laporan artikel pertama, anda sendiri menanggung risiko kualiti. Nuote Metals menyediakan dokumentasi penuh di bawah sistem ISO 9001:2015 kami.
Teg Panas: Penekanan Logam Ketepatan, Penekanan Ketepatan China
Hantar Pertanyaan
Sila berasa bebas untuk memberikan pertanyaan anda dalam borang di bawah. Kami akan membalas anda dalam masa 24 jam.
X
Kami menggunakan kuki untuk menawarkan anda pengalaman menyemak imbas yang lebih baik, menganalisis trafik tapak dan memperibadikan kandungan. Dengan menggunakan tapak ini, anda bersetuju dengan penggunaan kuki kami.
Dasar Privasi